 JAZYK


Domov / Zprávy / Zprávy průmyslu / Průvodce materiálem pro hliníkové odlévání: Slitiny, vlastnosti a výběr tlakového lití
Kresba přistane na vašem stole a v bloku materiálu je napsáno nic jiného než „materiál na odlévání hliníku“. Tato fráze není specifikací; je to kategorie s velmi odlišnými větvemi. Kompaktní odpověď pro většinu kupujících je tato: pro vysokotlaké lití pod tlakem vyřeší ADC12 nebo A380 většinu aplikací krytu, držáku a krytu. Pro konstrukční díly, které se po svařování musí ohýbat, absorbovat nárazy nebo přenášet zatížení, je A356 bezpečnější výchozí bod. Důvodem není preference značky. Je to způsob, jakým se každá slitina chová při rychlém tuhnutí, jak velkou tažnost může poskytnout a kolik stojí následné obrábění a povrchová úprava. Tento průvodce vás provede slitinami, logikou výběru a chybami, které se objevují, když je materiál vybrán před procesem.
Co je hliníkový odlitek?
Čistý hliník není praktický odlévací materiál. Má nízkou tekutost, rychle oxiduje a jeho pevnost po odlití je pro většinu strojírenských dílů příliš nízká. Odlévací slitiny jsou proto vyrobeny z hliníku a záměrných přísad, které mění chování taveniny a konečné mechanické vlastnosti.
Dominantním doplňkem je křemík. Hliníková slitina se 7–12 % křemíku snadno teče do tenkých částí, méně se smršťuje při tuhnutí a odolává roztržení za tepla. Měď dodává pevnost odlitku a umožňuje čisté řezání materiálu při CNC obrábění. Hořčík generuje stárnutí a zlepšuje odolnost proti korozi v kombinaci se správným tepelným zpracováním. Železo se ve slitinách pro tlakové lití udržuje v rozmezí 0,8–1,2 %, protože potlačuje pájení na povrchu formy, ačkoli vysoké železo tvoří křehké jehly, které snižují tažnost.
Rovněž stojí za to vědět, že tato fráze zahrnuje jak primární slitiny, které začínají tavícím ingotem, tak sekundární slitiny, které pocházejí z recyklovaného hliníku. ADC12, nejrozšířenější licí materiál v asijských závodech na tlakové lití, je typicky sekundární slitina. To je normální praxe; složení je kontrolováno na publikovaný rozsah a nečistoty jsou řízeny tak, aby odpovídaly limitům JIS H5302, ASTM B85 nebo specifickým zákaznickým limitům.
Hlavní rodiny hliníkových odlévacích slitin
Každý hliníkový odlitek patří do jedné ze čtyř praktických rodin. Jakmile zjistíte, jakou rodinu váš díl potřebuje, bude výběr slitiny mnohem jednodušší.
Slitiny Al-Si-Cu: ADC12, A380, A383
To jsou tahouni vysokotlakého lití. Křemík se pohybuje mezi 8 % a 12 %, zatímco měď zůstává mezi 1,5 % a 3,5 %. Měď zvyšuje pevnost odlitku a zlepšuje obrábění. A383 naráží křemík nahoru a mírně snižuje měď, aby se snížilo pájení v matrici, což je užitečné pro matrice s dlouhými tenkými jádry. Pokud vyrábíte velké objemy pouzder, konzol, krytů nebo těles olejových čerpadel, je tato rodina výchozí.
Slitiny Al-Si-Mg: A356, A357
Když se hotový díl musí ohýbat, absorbovat energii nárazu nebo být svařen, A356 a A357 jsou obvykle lepší než ADC12. Obsahují asi 7 % křemíku a 0,3–0,7 % hořčíku. Ve stavu T6 je jejich mez kluzu srovnatelná s ADC12, zatímco tažnost je výrazně vyšší. Tyto slitiny se dobře lijí při nižším tlaku a používají se při nízkotlakém a gravitačním lití kol, konstrukčních dílů podvozku a součástí náprav.
Slitiny Al-Mg: A514, EN AC-AlMg5Si
Tam, kde je důležitá odolnost proti korozi a lesklý eloxovaný povrch, vynikají slitiny Al-Mg. Obsah hořčíku kolem 5 % poskytuje vynikající odolnost vůči mořské vodě a jemným chemikáliím. Jejich tekutost je ale nižší a tavenina snadněji oxiduje, takže jsou ve slévárně náročnější. Použijte je pro námořní hardware, potravinářská zařízení a dekorativní pouzdra.
Hypereutektické slitiny Al-Si: A390
S obsahem křemíku vyšším než 15 % poskytují primární křemíkové částice vynikající odolnost proti opotřebení a nízký koeficient tepelné roztažnosti. A390 je běžný v blocích motorů a válcích kompresorů. Je hůře obrobitelný a vyžaduje speciální nástroje; neuvádějte, pokud není rozhodujícím faktorem odolnost proti opotřebení.
Porovnání běžných hliníkových odlitků
Níže uvedená tabulka uvádí typické hliníkové licí materiály používané pro vysokotlaké, nízkotlaké a gravitační lití. Hodnoty představují samostatně odlité testovací tyče; skutečné vlastnosti produkčního odlitku závisí na tloušťce stěny, rychlosti ochlazování a tepelném zpracování. Zdroje: JIS H5302, ASTM B85 a datové listy typických dodavatelů slitin.
| Slitina | Si % | Cu % | Mg % | UTS MPa | % prodloužení | Typický proces |
|---|---|---|---|---|---|---|
| ADC12 | 9,6–12,0 | 1,5–3,5 | ≤0,3 | 228 | 1,5–3,5 | HPDC |
| A380 | 7,5–9,5 | 3,0–4,0 | ≤0,1 | 324 | 3.5 | HPDC |
| A383 | 9.5–11.5 | 2,0–3,0 | ≤0,1 | 296 | 3.5 | HPDC |
| A413 | 11–13 | ≤0,1 | ≤0,1 | 296 | 3.5 | HPDC |
| A356 | 6,5–7,5 | ≤0,2 | 0,25–0,45 | 262 T6 | 6–12 | LPDC / Gravitace |
| A357 | 6,5–7,5 | ≤0,2 | 0,4–0,7 | 290 T6 | 3–10 | LPDC / Gravitace |
Jak vybrat správný hliníkový odlitek
Začněte se servisním stavem a poté postupujte zpětně. Tato sekvence zabraňuje nejčastější chybě: nejprve vybrat levnou slitinu a později zjistit, že nemůže projít únavovou nebo tlakovou zkouškou.
- Nejprve se rozhodněte o procesu odlévání. Tenké stěny, velký objem a úzké tolerance ukazují na vysokotlaké lití pod tlakem a slitiny Al-Si-Cu. Velké nebo konstrukční díly poukazují na nízkotlaké nebo gravitační lití a slitiny Al-Si-Mg.
- Definujte požadavky na prodloužení a náraz. Pokud je potřeba prodloužení nad 5 %, standardní slitiny HPDC jako ADC12 budou mít potíže. Lepší volbou jsou třídy A356-T6 nebo tvárné HPDC.
- Zkontrolujte těsnost tlaku. Olejové vany, tělesa ventilů a hydraulická potrubí potřebují materiál bohatý na křemík s kontrolovaným obsahem plynu. Pro tyto případy jsou oblíbené A413 a nízkotlaké A356.
- Zvažte provozní teplotu. U dílů v blízkosti bloků motoru nebo v elektrických systémech může být tepelná vodivost a pevnost při tečení důležitější než statická mez kluzu.
- Podívejte se na trasu povrchové úpravy. Pro eloxování hodně záleží na nízkém obsahu mědi a zinku. ADC12 eloxuje tmavší a méně rovnoměrně než slitiny Al-Mg.
- Odhadněte náklady na obrábění. Slitiny s mědí se opracovávají na krátké třísky a dobře drží tolerance. Hypereutektické slitiny ničí standardní nástroje a vyžadují speciální vložky.
Jako orientační pravidlo:
- Jednoduché tenkostěnné pouzdro, velký objem: ADC12 nebo A380.
- Konstrukční držák, který bude svařen nebo ohnut: A356.
- Tlakotěsná nádoba nebo olejotěsná skříň: A413 nebo nízkotlaká A356.
- Opotřebitelná plocha pod pístem nebo válcem: A390.
Vysokotlaké lití vs. materiály pro nízkotlaké lití
Stejný hliníkový odlitek je zřídka optimální jak pro vysokotlaké tlakové lití, tak pro nízkotlaké tlakové lití. HPDC naplní formu během milisekund při vysokém tlaku, což vám umožní odlévat stěny 1,5–3 mm, ale také zachycuje vzduch. Standardní slitiny HPDC, jako je ADC12, proto poskytují pouze 1–4% prodloužení, protože vnitřní poréznost omezuje tažnost. Nízkotlaký odlitek se plní pomaleji, tuhnutí je přiváděno ze stoupačky a odlitek je dostatečně hustší, aby přijal tepelné zpracování T6.
- HPDC vyhovuje složitým tvarům, tenkým stěnám a vysokým výrobním rychlostem. Standardní řadou materiálů jsou ADC12, A380 a vakuově podporované tvárné třídy.
- LPDC vyrábí hustší, svařitelné, tepelně zpracovatelné díly s vyšší tažností. Typickými výchozími body jsou A356 a A357.
- Gravitační lití do forem sedí mezi těmito dvěma a vyhovuje jednoduchým tvarům, které vyžadují vlastnosti T6.
Je nezbytné pochopit, jak proces mění chování materiálu. Výrobce, který provozuje obě cesty, jako například závod s linkami HPDC a LPDC, může přiřadit slitinu k dílu místo toho, aby díl nutil do jednoho procesu. Základní informace o základním procesu naleznete v tomto technickém přehledu tlakové lití hliníku .
Chování hliníkového odlitku při obrábění a povrchové úpravě
Odlévání nekončí ve slévárně. Většina tlakových odlitků jde na CNC obrábění a povrchovou úpravu a materiál určuje, jak snadné to je.
- Obrobitelnost: Slitiny Al-Si-Cu poskytují krátké třísky a vynikající povrchovou úpravu při standardním obrábění z tvrdokovu. Slitiny s vysokou tažností produkují dlouhé, vláknité třísky a hůře dodržují toleranci. Hypereutektické slitiny rychle opotřebovávají nástroje a mohou vyžadovat polykrystalické diamantové vložky.
- Eloxování: Pro čistý, zářivě eloxovaný povrch se vyhněte vysokému obsahu mědi a zinku. Slitiny Al-Mg vytvářejí nejčistší filmy.
- Tepelná vodivost: U LED chladičů a EV chladicích desek je tepelná vodivost klíčovým faktorem výběru. Čistý hliník se blíží 230 W/m·K; ADC12 je zhruba 96 W/m·K; A356-T6 se pohybuje kolem 151 W/m·K.
| Slitina | Podmínka | Tepelná vodivost (W/m·K) |
|---|---|---|
| ADC12 | As-cast | 96 |
| A380 | As-cast | 96 |
| A356 | T6 | 151 |
| A357 | T6 | 152 |
Průmyslové aplikace a příklady ze skutečného světa
Protože slitina řídí výkon, aplikace určuje materiál. V naší vlastní výrobě se stejné pravidlo objevuje ve všech odvětvích, ve kterých působíme, od dílů automobilových motorů až po zemědělské převodovky.
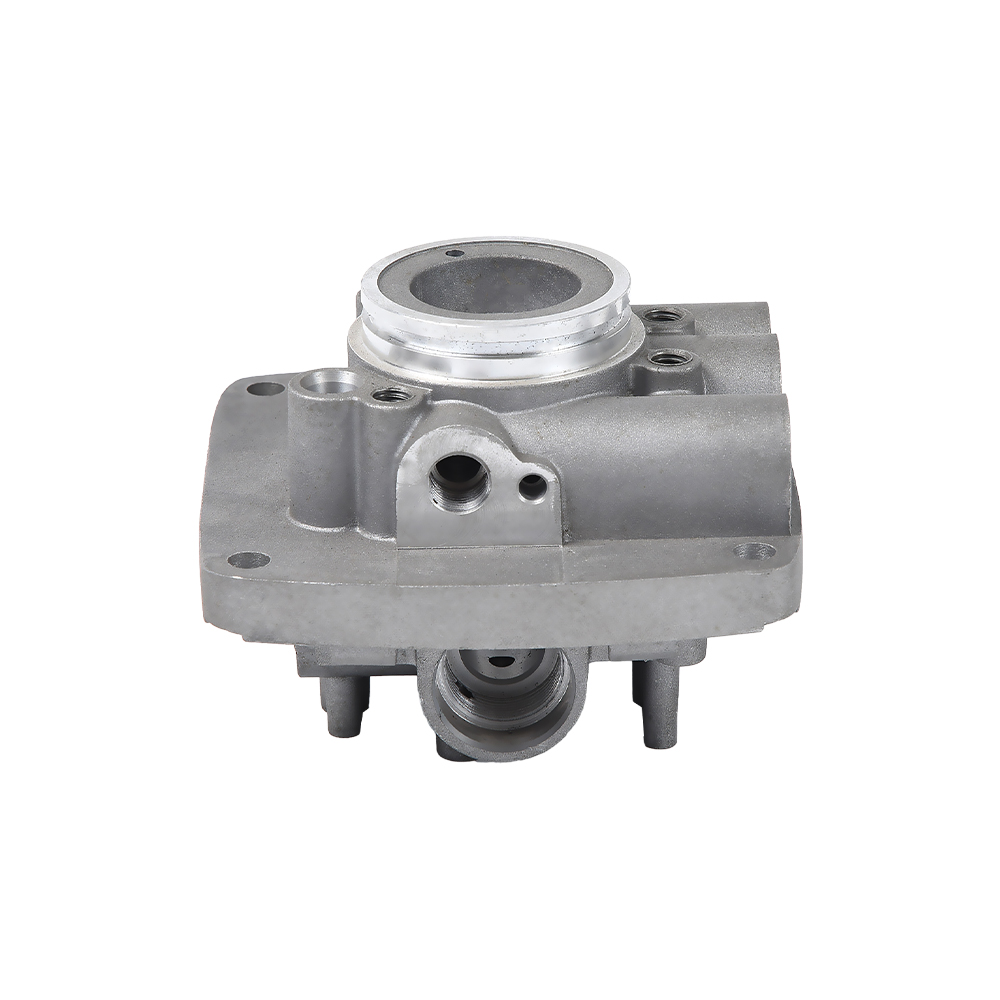
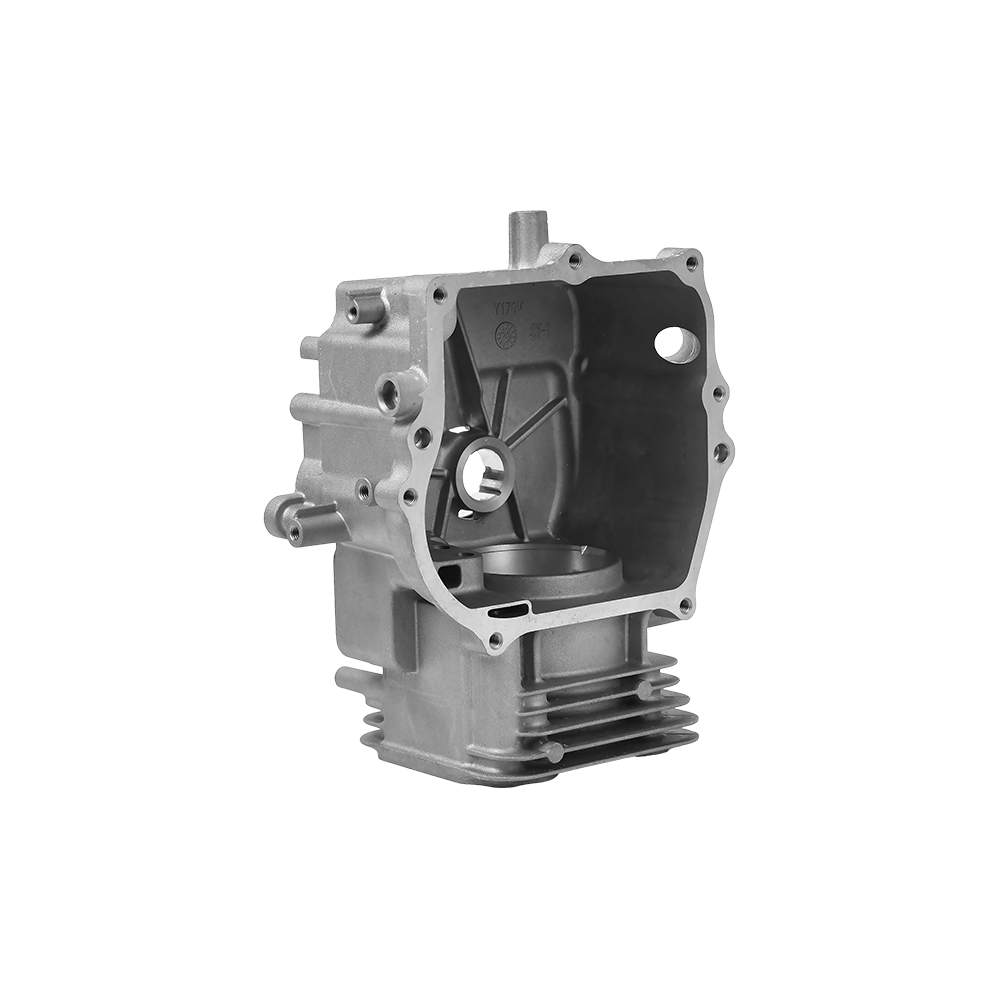
- Součásti automobilového motoru: víka hlav válců, tělesa olejových čerpadel, skříně vodních čerpadel, ložiskové konzoly. Většina je vyrobena z ADC12 nebo A380 kvůli ceně, obrobitelnosti a tlakové těsnosti.
 Hliníkové díly válce motoru pro vysoký výkon Tyto díly válců motoru, vyrobené z hliníkového tlakového odlitku, poskytují pevnost a odvod tepla pro automobilové aplikace. Spárujte je s výše uvedeným principem výběru materiálu a vyhodnoťte svůj vlastní případ použití. Zobrazit produkt →
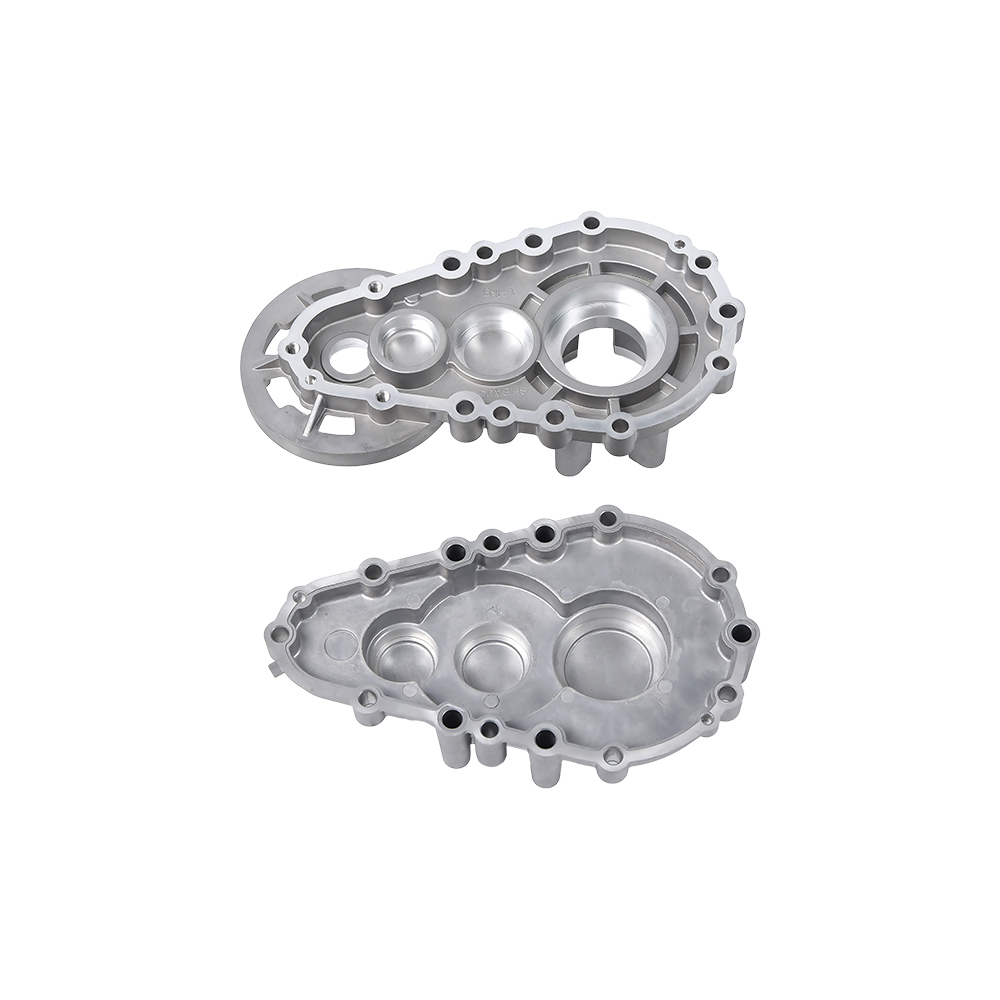
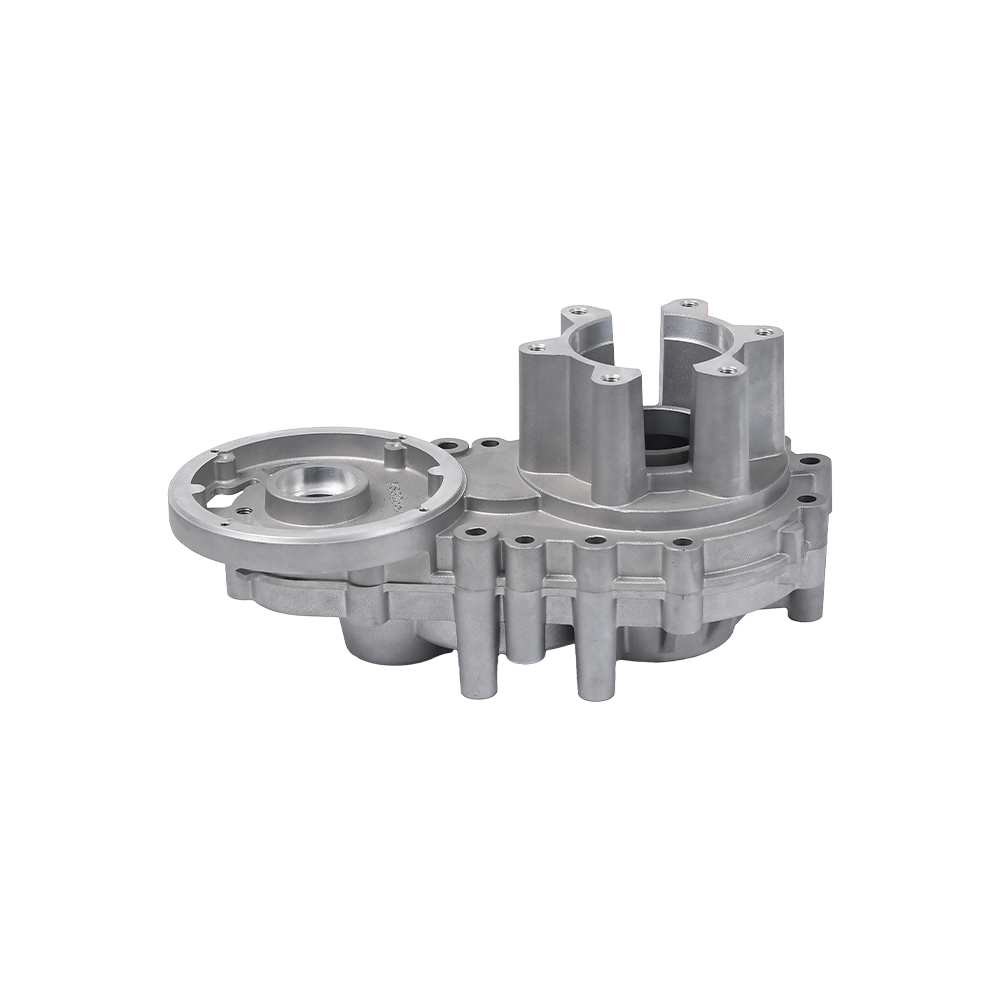
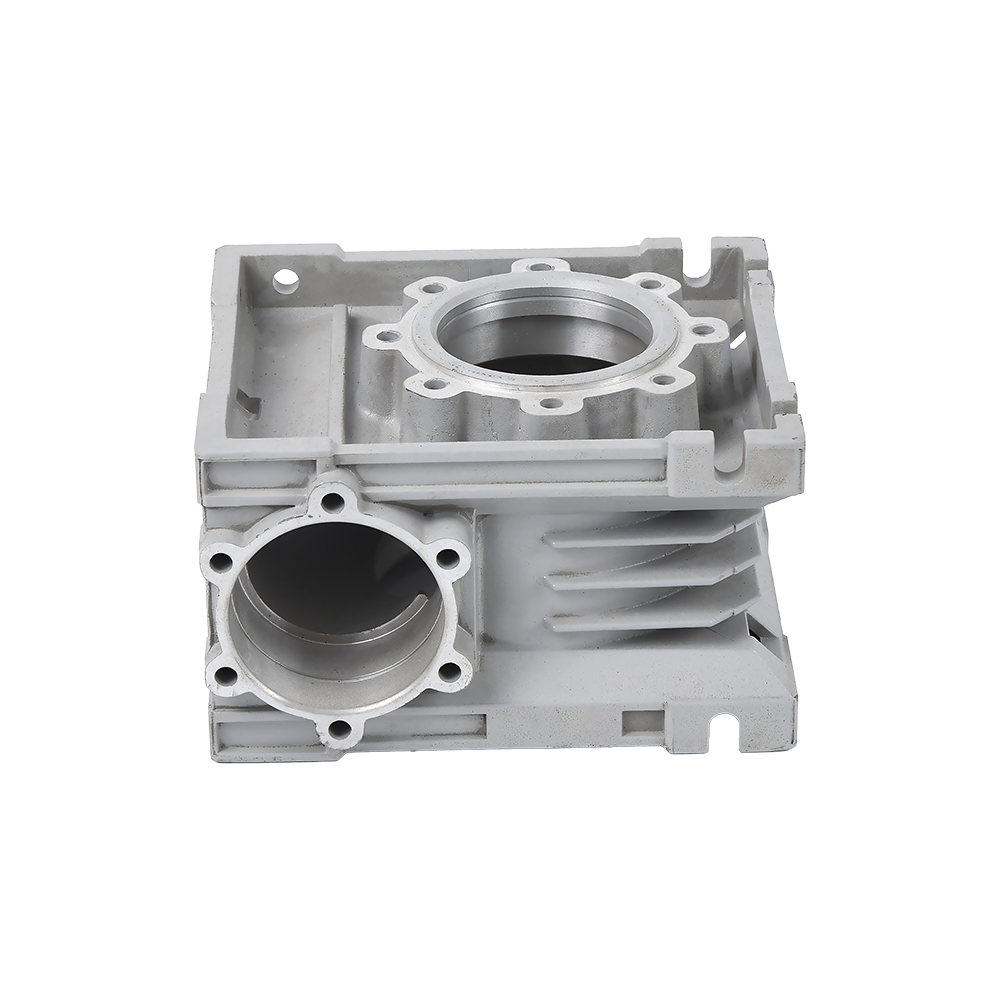
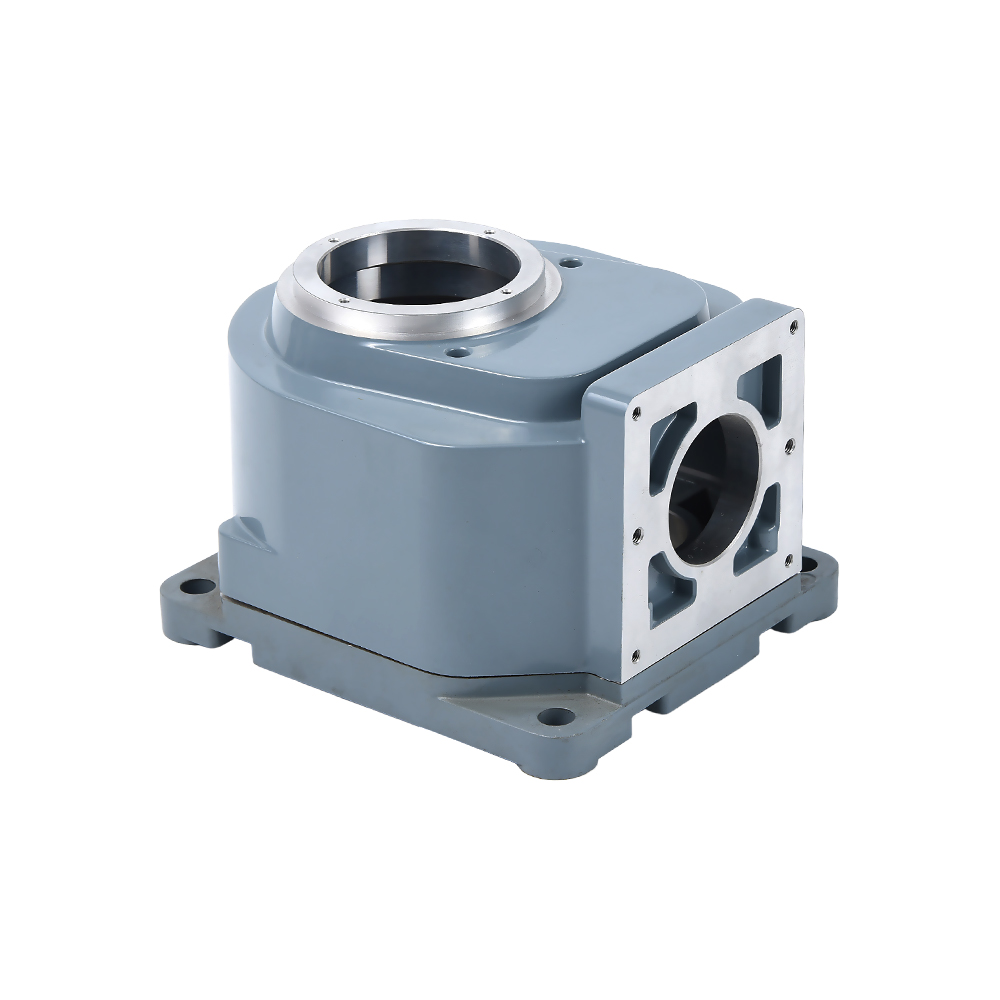
- Skříně převodovky a převodovky: tyto vyžadují tuhost, rozměrovou stabilitu a olejotěsnost. V závislosti na zatěžovacím stavu se používají obě ADC12 s řízenou pórovitostí nebo A356 v nízkotlakém lití.
 Pouzdro převodovky z hliníkového tlakového odlitku pro dlouhou životnost Tato skříň převodovky využívá tlakové lití hliníku ke snížení hmotnosti při zachování strukturální integrity. Ideální pro ty, kteří porovnávají odlévací cesty, jak je zdůrazněno v následující technické poznámce. Zobrazit produkt →
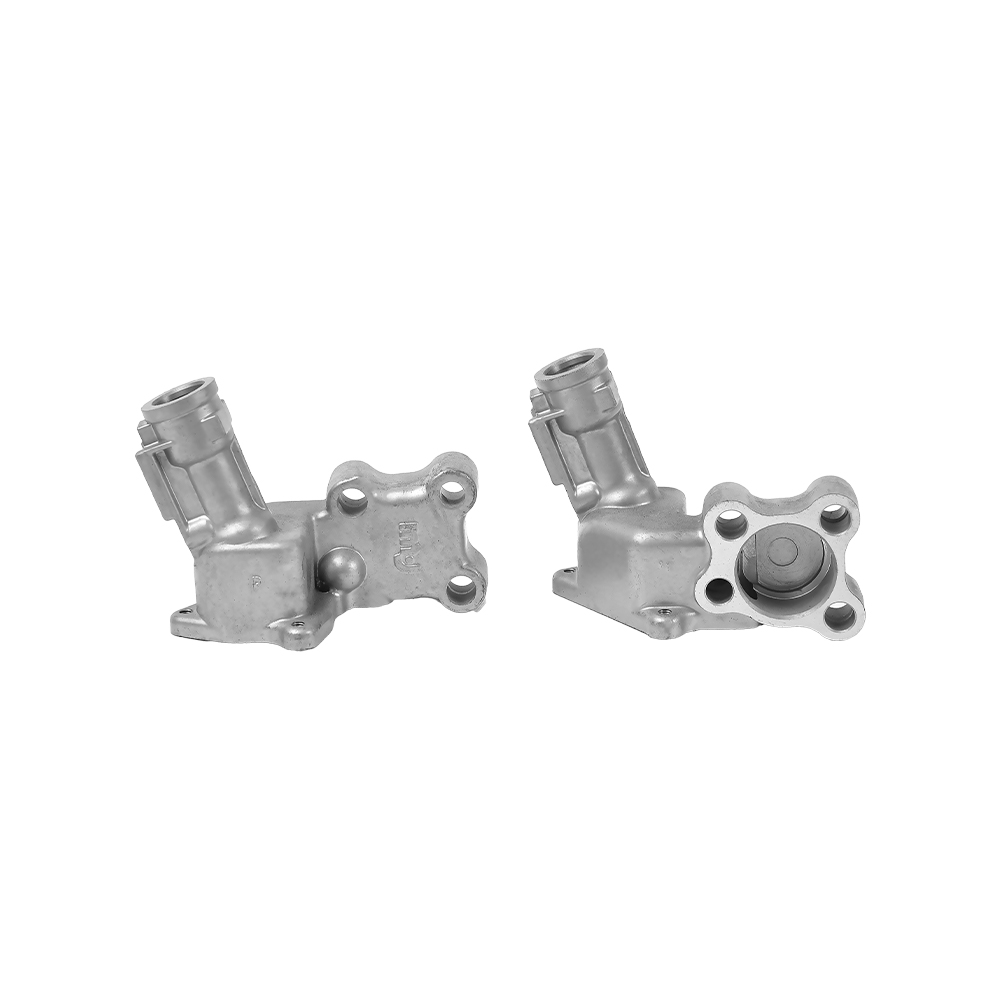
- Hydraulické ventily a pneumatické komponenty: Prioritou je tlaková těsnost a dobré opracování. Běžné jsou slitiny Al-Si-Cu s vysokým obsahem křemíku, zatímco pro hustší tělesa ventilů se používá nízkotlaká A356.
 Hydraulický ventil pro tlakové lití hliníku pro přesnost Přesný hydraulický ventil vyrobený z hliníkového tlakového odlitku, který nabízí spolehlivé ovládání kapaliny. Okolní odstavce zdůrazňují výkon řízený slitinou, což z něj činí relevantní příklad pro vaše hodnocení. Zobrazit produkt →
- Klikové skříně motocyklů a skříně převodovek: tenké stěny kombinované s vibračním zatížením; Typický je ADC12 nebo A383.
- Zemědělské převodovky: převodovky mikro kultivátoru a části přehazovače rýže jsou vystaveny nárazům a nečistotám; tažnost a odolnost proti korozi.
- Nové substráty pro rozptyl tepla energetických vozidel: řízená hladina mědi a železa napomáhá vodivosti a plochosti.
- Chytrý dům a zdravotnické doplňky: kvalita povrchu a opakovatelnost rozměrů řídí volbu slitiny.
Pro kupující, kteří zvažují, zda je tato cesta vhodná, výhody tlakového lití hliníku jsou shrnuty v samostatné technické poznámce.
Normy a ekvivalenty specifikací
Výkres odlitku často specifikuje jednu slitinu číslem JIS a jinou označením ASTM nebo EN AC. Díky možnosti křížových odkazů se vyhnete drahým chybám při zadávání zakázek. Níže uvedená tabulka uvádí blízké funkční ekvivalenty pro běžné třídy.
| Obecný název | JIS | ASTM | EN AC | Typický proces |
|---|---|---|---|---|
| ADC12 | ADC12 (JIS H5302) | A383 podobné | AC-44300 (AlSi9Cu3Fe) | HPDC |
| A380 | — | 380,0 (ASTM B85) | AC-46500 (AlSi9Cu3Fe) | HPDC |
| A356 | — | 356,0 (ASTM B26) | AC-42100 (AlSi7Mg0,3) | LPDC / Gravitace |
| A357 | — | 357,0 (ASTM B26) | AC-42200 | LPDC / Gravitace |
| A413 | ADC12 podobný tok | 413,0 (ASTM B85) | AC-44200 (AlSi12) | HPDC |
Běžné vady odlitku spojené s výběrem materiálu
Výběr materiálu určuje, kolik z těchto vad se v odlitku projeví. To je důvod, proč by kontrola materiálu měla proběhnout před řezáním nástroje, nikoli poté, co se vrátí první vzorek.
- Porozita plynu: způsobené rozpuštěným vodíkem a zachyceným vzduchem. Vyšší křemíkové slitiny snižují pórovitost smršťování, ale pórovitost plynu zůstává; Řešením je podpora vakua nebo nižší rychlost plnění.
- Smršťovací pórovitost: se objeví v posledních částech ztuhnout. Slitiny s mědí mají delší rozsah tuhnutí, což ztěžuje podávání smrštění. A356 se správným designem podávání je shovívavější.
- Pájení v matrici: odlitek se přilepí k povrchu formy. Železo nad 0,8 % je záměrně zadržováno ve slitinách pro tlakové lití, aby se tento problém snížil, ačkoli přebytek železa vytváří křehké fáze.
- Studené uzávěry: špatný tok materiálu a oxidové filmy. Slitiny s vysokým obsahem křemíku snižují riziko, protože zůstávají déle tekuté; pomáhá i vyšší teplota matrice.
- Oxidové inkluze: častější u slitin Al-Mg, kde hořčík snadno oxiduje při teplotě tání. Opatrné zacházení s taveninou a filtrace jsou nezbytné.
Úvahy o ceně a pořízení hliníkového odlévacího materiálu
Cena slitiny je pouze částí skutečných nákladů. Obrábění, zmetkovitost, výtěžnost procesu a přepracování jsou ve výrobním programu obvykle důležitější.
- Cena slitiny: ADC12 je nejlevnější běžná volba. A356 stojí více a A390 nebo speciální tvárné typy HPDC stojí výrazně více.
- Sekundární obrábění: slitiny mědi opracovávají na krátké třísky, snižují dobu cyklu a opotřebení nástroje. Hypereutektické slitiny vyžadují prvotřídní nástroje.
- Kontrola šrotu: vnitropodnikové výnosy z tlakového lití by měly být přetaveny v kontrolovaných poměrech; příliš mnoho recyklovaného šrotu zvyšuje obsah železa.
- Integrace dodavatelů: výrobce s vlastní formou, tlakovým litím a CNC obráběním může rychleji řešit problémy související s materiálem. Pokud stejné zařízení provozuje jak vysokotlaké, tak nízkotlaké lití, materiál může být přizpůsoben dílu spíše než nucení dílu do jednoho procesu.
- Konzistence: u velkoobjemových dílů potvrďte, že dodavatel dodržuje rozsah složení a pravidelně sleduje mechanické vlastnosti.
Často kladené otázky o hliníkovém odlévacím materiálu
Jaký je nejběžnější hliníkový odlitek?
ADC12 v systému JIS a A380 v systému ASTM jsou nejběžnějšími materiály pro vysokotlaké lití pod tlakem. Oba patří do rodiny Al-Si-Cu a pokrývají širokou škálu krytů, držáků a konstrukčních krytů.
Jaký je rozdíl mezi ADC12 a A356?
ADC12 je optimalizován pro vysokotlaké lití: vyplňuje tenké stěny, odolává pájení v zápustce a dobře se obrábí, ale má omezenou tažnost. A356 je slitina Al-Si-Mg, která může být tepelně zpracována na T6, poskytuje mnohem vyšší tažnost a lepší svařitelnost.
Mohou být hliníkové tlakové odlitky tepelně zpracovány?
Standardní vysokotlaké odlitky obsahují zachycený plyn, takže tepelné zpracování T6 může způsobit puchýře a deformované povrchy. Pokud je požadováno tepelné zpracování, zvolte nízkotlaké lití s A356 nebo použijte vakuově asistované HPDC s vyhrazenou tvárnou slitinou.
Který hliníkový odlitek je nejlepší pro tenké stěny?
Slitiny s obsahem křemíku blízko 12 %, jako je A413 nebo ADC12, mají nejlepší tekutost. Tloušťka stěny pod 1,5 mm stále vyžaduje pečlivou kontrolu procesu, včetně teploty formy, rychlosti vstřikování a odvětrání.
Proč se do slitin hliníku přidává měď?
Měď zvyšuje pevnost odlitku a zlepšuje obrobitelnost, ale snižuje odolnost proti korozi. Slitiny obsahující měď by neměly být voleny pro mořské nebo silně chemické prostředí, pokud nejsou chráněny povlakem.
Která slitina poskytuje nejlepší eloxovaný povrch?
Slitiny Al-Mg, jako je eloxování A514 s jasným, čirým povrchem. ADC12 s vysokým obsahem mědi eloxuje tmavší as menší konzistencí. Pokud je součástí specifikace dekorativní eloxování, zkontrolujte slitinu před zahájením obrábění.
Správný hliníkový odlitek není ten s nejvyšším číslem v datovém listu. Je to ten, který odpovídá procesu a stavu služby. Začněte tloušťkou stěny a objemem výroby, poté nastavte mechanické požadavky a nakonec porovnejte slitiny s celkovými náklady. Pokud máte výkres a potřebujete přímé doporučení, nejrychlejší cestou je projednat jej s výrobcem odlitků, který provozuje vysokotlaké i nízkotlaké linky.