 JAZYK


Domov / Zprávy / Zprávy průmyslu / Vlastní hliníkové odlitky: proces, tolerance a průvodce výběrem dodavatele
První přímá odpověď: zakázkový hliníkový odlitek je kovový díl vyrobený roztavením hliníkové slitiny, jejím tvarováním v opakovaně použitelné formě a poté přizpůsobením výkresu z hlediska geometrie, rozměrové tolerance a povrchové úpravy. Pro výrobu od několika stovek do několika milionů kusů ročně je odlévání obvykle nejekonomičtější cestou k lehké, pevné a tepelně vodivé součásti ve srovnání s obráběním z plného bloku nebo výrobou z plechu.
Váš úspěch závisí na čtyřech rozhodnutích: jakou slitinu, jaký proces odlévání, jaké tolerance skutečně potřebujete a kterého dodavatele si vyberete . Tyto volby jsou vzájemně propojené a změna jedné ovlivní ostatní. Níže uvedené informace vám poskytují praktický základ pro všechny čtyři možnosti, aniž byste nechali peníze na stole.
Vyplatí se také spolupracovat s partnerem, který řídí celý řetěz, nástroje, odlévání a CNC obrábění pod jednou střechou. Když je za všechny kroky odpovědný jediný tým, inženýrské změny se zpracovávají rychleji, tolerancí se dosahuje s menším počtem tam a zpět a díl přichází s konzistentním příběhem od začátku do konce.
Proč jsou hliníkové slitiny výchozím materiálem pro zakázkové odlévané díly
Hliník je pro zakázkové odlévané díly vybírán častěji než jakýkoli jiný neželezný kov a čísla vysvětlují proč. Jeho hustota je 2,7 g/cm³, asi jedna třetina oceli při 7,85 g/cm³ . V závislosti na slitině se tepelná vodivost pohybuje zhruba mezi 90 a 160 W/m·K a vysokotlaké lití pod tlakem vytváří zvukové stěny tenké až 2 mm. Tyto tři vlastnosti umožňují lehké konstrukce odvádějící teplo, na které spoléhají výrobci automobilů, elektroniky a strojů.
Výběr správné licí slitiny
Volba slitiny musí být přizpůsobena procesu odlévání. A380 a ADC12 dominují vysokotlakému lití. A356 je standard pro nízkotlaké lití do forem a lití do písku. Rozdíly se projevují v pevnosti v tahu, tažnosti a tepelné vodivosti.
| Slitina | Proces lití | Pevnost v tahu (MPa) | Mez kluzu (MPa) | Prodloužení (%) | Tepelná vodivost (W/m·K) |
|---|---|---|---|---|---|
| A380 | Lití pod vysokým tlakem | 320 | 160 | 3.5 | 96 |
| ADC12 | Lití pod vysokým tlakem | 310 | 150 | 2.5 | 92 |
| A356 (T6) | Nízkotlaká / trvalá forma / písek | 262 | 186 | 6 až 12 | 150 |
| A413 | Lití pod vysokým tlakem | 295 | 130 | 3.5 | 121 |
Pokud váš díl musí být v tenkých řezech tlakově těsný, A413 je běžnou volbou, protože vytváří méně mikropórů v rychle se plnící matrici. Pokud potřebujete tažnost, A356 v temperaci T6 je lepší volbou. Potvrďte své cílové hodnoty pomocí vlastní strukturální simulace; slabým místem téměř nikdy nejsou publikované materiálové údaje, ale vnitřní poréznost tlustých řezů.
Čtyři procesy odlévání pro zakázkové hliníkové díly
Téměř každý zakázkový projekt odlévání hliníku používá jeden z těchto procesů: vysokotlaké lití do formy, nízkotlaké lití do formy, lití do stálých forem nebo lití do písku. Každý z nich má jiný kompromis mezi dobou cyklu, náklady na nástroje, porézností a dosažitelnou tloušťkou stěny. Pochopení základů každého procesu vám pomůže vyhnout se specifikaci procesu, který je buď příliš drahý, nebo není schopen dosáhnout požadované kvality. Pro hlubší vysvětlení metody čtěte základní principy tlakového lití hliníku v našem technickém průvodci.
| proces | Tloušťka stěny | Typická doba cyklu | Náklady na nástroje | Riziko porozity | Typický roční objem |
|---|---|---|---|---|---|
| Lití pod vysokým tlakem | 2 až 4 mm | 30 až 90 sekund | Vysoká | Střední (plynová porozita) | Více než 10 000 |
| Nízkotlaké lití | 3 až 8 mm | 3 až 10 minut | Střední | Nízká | 1 000 až 50 000 |
| Trvalá forma / gravitace | 3 až 8 mm | 5 až 20 minut | Střední | Nízká to medium | 500 až 10 000 |
| Lití do písku | 4 až 10 mm | 30 minut až několik hodin | Nízká | Nízká | 1 až 1 000 |
Vysokotlaké lití pod tlakem nabízí nejrychlejší cyklus a nejostřejší povrch, ale rychlá kovová výplň představuje vyšší riziko poréznosti plynu. Nízkotlaké lití pod tlakem plní formu zespodu kontrolovaným tlakem, takže díl je hustší a snáze se tlakově utěsní; proto je u hydraulických a konstrukčních dílů preferován nízký tlak. Trvalé lití do formy je střední cesta pro střední objemy a díly, které potřebují tepelné zpracování. Lití do písku je stále správnou odpovědí pro prototypy, velmi velké díly a malé série.
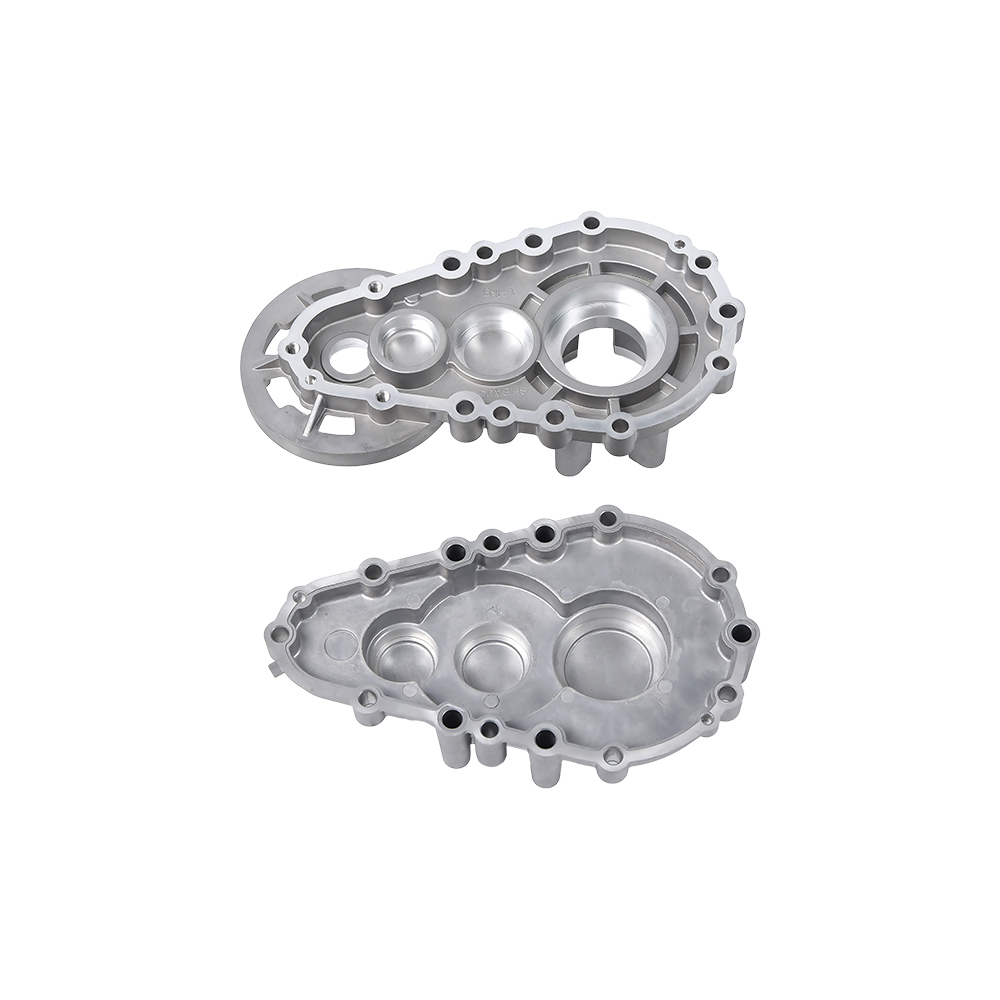
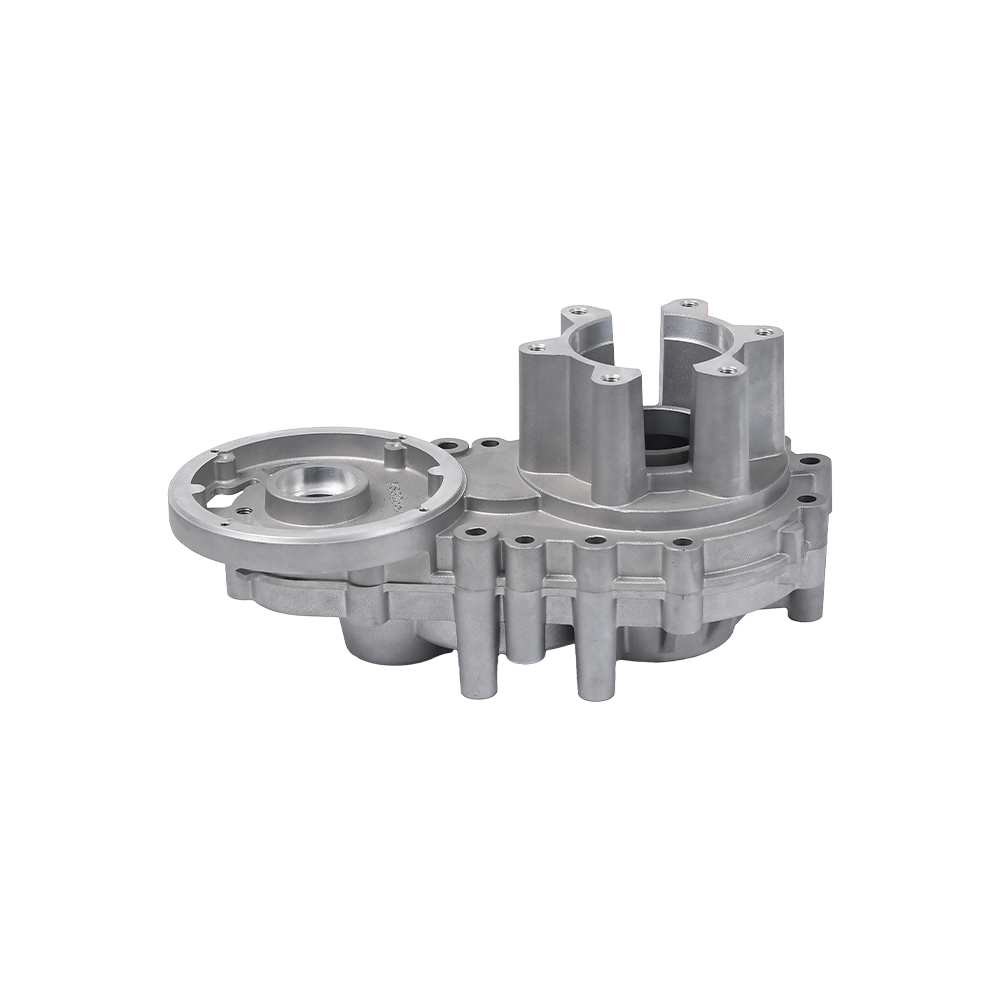
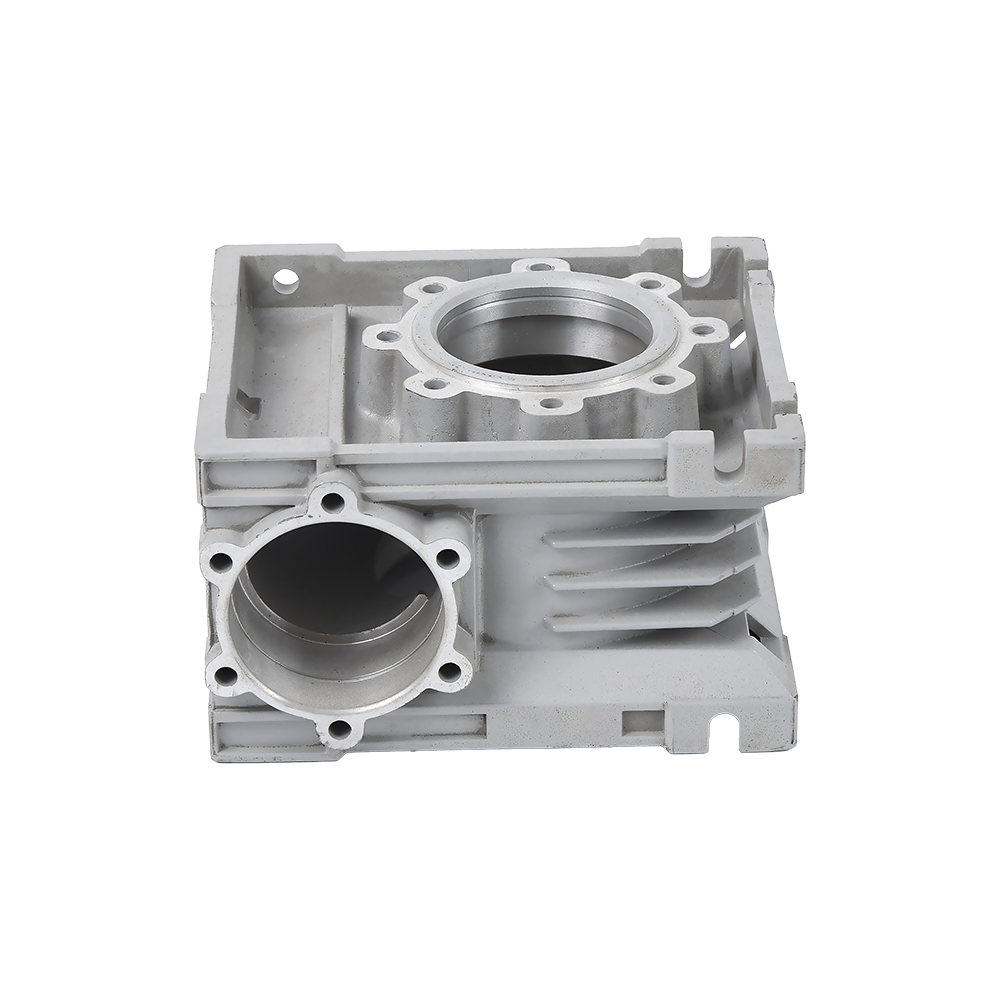
 Těleso převodovky z hliníkového tlakového lití pro tlakotěsné aplikace Tato skříň převodovky je ideální pro díly vyžadující obrábění na ložiskových a těsnicích plochách. Nízkotlaké lití produkuje hutnější kov s menším počtem vnitřních pórů, což snižuje vady po obrábění. Zobrazit produkt →
Mnoho hodnocení dodavatelů selhává, protože porovnávají pouze cenu tlakového lití. Ve skutečnosti proces rozhoduje o mechanickém výsledku. Skříň převodovky, která bude obrobena pro ložiska a utěsněná čela, například těží z nízkotlakého nebo pečlivě kontrolovaného vysokotlakého lití, protože obrábění otevře vnitřní póry a promění skryté plynové díry v povrchové vady.
Pravidla geometrie, která zjednodušují zakázkovou výrobu hliníkových odlitků
Nejrychlejší cestou k nižší nabídce a menšímu počtu zmetků z výroby je dodržení základního návrhu pro odlévání. Jediným nejdůležitějším pravidlem je zachování jednotné tloušťky stěny. Tlakové lití by mělo normálně používat stěny mezi nimi 2 mm a 4 mm . Když potřebujete tuhost, přidejte žebra místo zvýšení celé stěny.
Pět designových parametrů, které mají největší efekt
- Úhel tahu 1 až 3 stupně na vnitřní i vnější stěně. Bez dostatečného úkosu se součást přilepí ve formě a nucené vysunutí může deformovat geometrii.
- Poloměr vnitřního rohu minimálně 0,5 mm, ideálně 1,0 mm. Ostré rohy koncentrují napětí a zvyšují riziko roztržení za tepla v hliníku.
- Tloušťka žebra na 70 % až 80 % přilehlé stěny. Žebra, která jsou stejně silná jako stěna, vytvářejí na protilehlém povrchu stopy propadu.
- Poměr výšky nástavce k průměru pod 2:1. Vysoké výčnělky se zmenšují nerovnoměrně a způsobují rozměrový posun nahoře.
- Vyhněte se slepým otvorům hlubším než trojnásobek jejich průměru, jinak budete potřebovat drahé vytažení jádra a riskujete, že se součást při vyhazování roztrhne.
Kde být přísný a kde být volný
Nadměrná specifikace tolerancí je nejčastějším zabijákem rozpočtu u zakázkových hliníkových odlitků. Pouze těsnicí plochy, ložiskové otvory a montážní plochy vyžadují těsné třídy. Všechny ostatní povrchy by měly být ponechány na přirozené schopnosti procesu. Čím více rozměrů utáhnete, tím více obráběcích kroků a času kontroly přidáte a cena rychle stoupá.
Tolerance a povrchová úprava: Co může váš výkres realisticky požadovat
Rozměr odlitku a obrobený rozměr nejsou totéž. Lineární rozměr v odlitku na vysokotlakém lití typicky drží /- 0,10 mm v prvních 25 mm , zatímco obrobený otvor je běžně přidržován /- 0,02 mm . Prvním krokem je oddělení těchto dvou skupin na výkresu.
| proces | Lineární tolerance (prvních 25 mm) | Další po 25 mm | Povrchová úprava Ra (mikrometry) |
|---|---|---|---|
| Lití pod vysokým tlakem | /- 0,10 mm | /- 0,02 mm | 1.6 až 3.2 |
| Nízkotlaké lití | /- 0,20 mm | /- 0,05 mm | 3.2 až 6.3 |
| Trvalá plíseň | /- 0,25 mm | /- 0,05 mm | 3.2 až 6.3 |
| Lití do písku | /- 0,8 mm | /- 0,1 mm | 6.3 až 12.5 |
Obrobená plochá plocha snadno dosáhne Ra 0,8 mikronu, zatímco dobře odlitá plocha leží v rozsahu Ra 3,2 mikronu. U dílů, jako jsou tělesa ventilů, kde je těsnění kritické, by měla specifikace vždy vyžadovat opracování čela těsnění. U nefunkčních ploch ponechejte litý povrch a ušetřete náklady na další kroky.
Kde se používají hliníkové odlitky na zakázku a co každý průmysl požaduje
Každé odvětví, které využívá zakázkové hliníkové odlitky, má jiné požadavky. Pochopení tohoto profilu poptávky vám pomůže definovat vlastní nákupní specifikaci.
- Automobily a nová energetická vozidla: bloky motorů, skříně převodovek, vodní čerpadla a skříně elektromotorů. Rozhodující je nízká hmotnost a tepelná vodivost. Objemy dílů jsou normálně vysoké, takže dominuje tlakové lití.
- Motocykly a malá energetická zařízení: klikové skříně a převodovky. Odolnost proti vibrační únavě je kritická.
- Zemědělská technika: převodovky pro přesazování rýže a převodovky pro mikrooje. Prach, vlhkost a nárazové zatížení vyžadují robustní stěnové části a těsné utěsnění.
- Hydraulika a pneumatika: tělesa ventilů, brzdová čerpadla a tělesa regulace tlaku. Nízká pórovitost a tlaková těsnost jsou klíčovými kritérii.
- Elektronika a elektrické stroje: kryty motorů, substráty pro rozptyl tepla pro nová energetická vozidla a pouzdra senzorů. Nejvíce záleží na rozměrové stabilitě a tepelném výkonu.
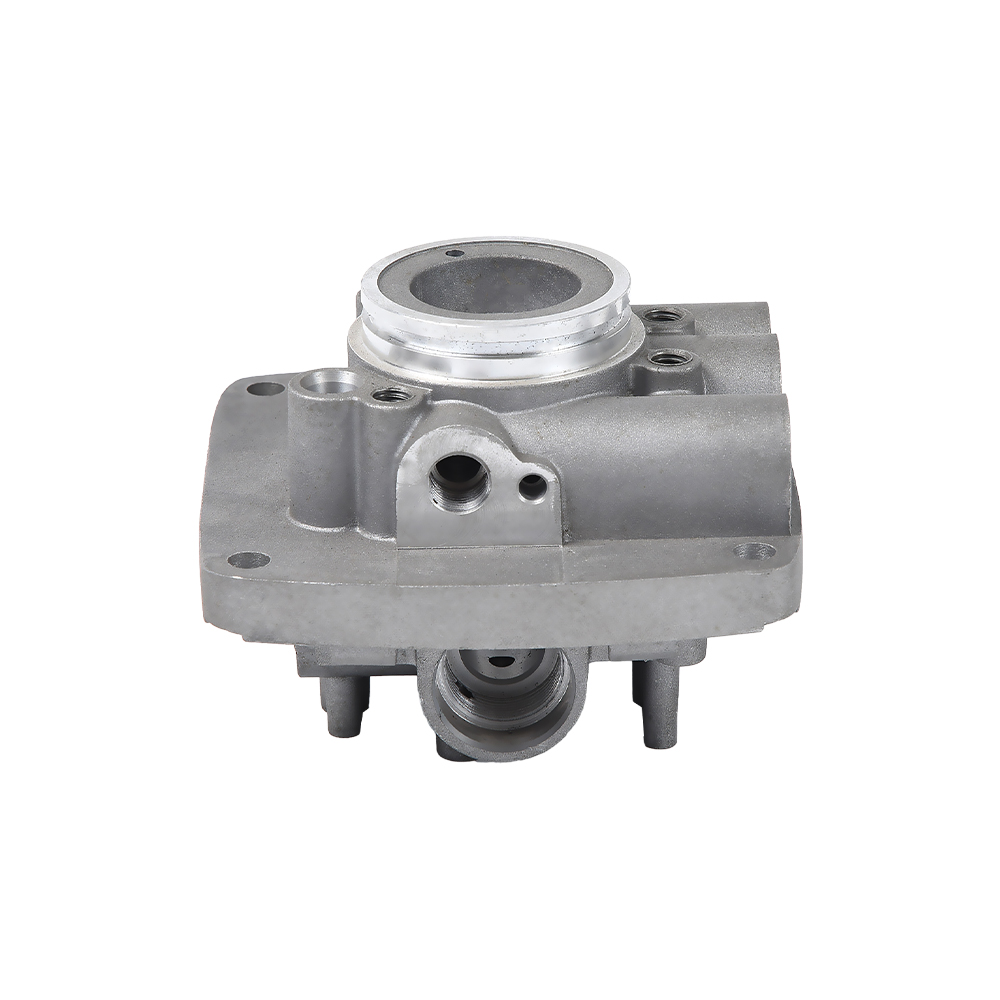
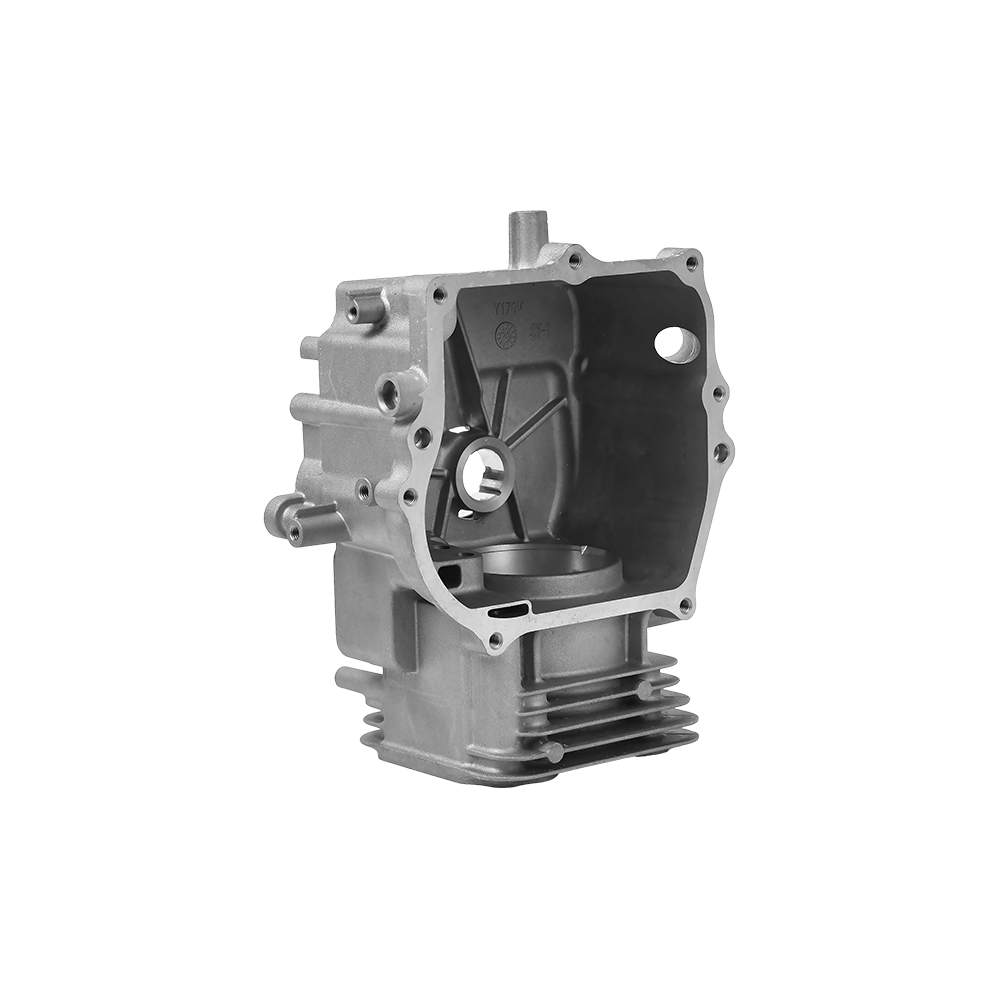
 Hliníkové díly válců pro automobilový motor pro kvalifikaci dodavatele Posuďte způsobilost dodavatele kontrolou, zda vyrobil podobné díly válců motoru. Jejich předchozí zkušenosti pomáhají předvídat problémy s porézností a deformací, které nejsou znázorněny na výkresech. Zobrazit produkt →
Je neobvyklé, aby jedna slévárna byla stejně silná ve všech těchto odvětvích. Správná otázka položit dodavateli není „umíte odlévat hliník“, ale „vyrobili jste již díly podobné těm já“. Dodavatel, který vyrobil například vodní čerpadla a skříně převodovek pro vozidla, bude předvídat problémy s pórovitostí a deformací, které se na výkresu neobjeví.
Nákladové ovladače a realistické dodací lhůty pro zakázkové hliníkové odlitky
Celkové náklady na zakázkový hliníkový odlitek se skládají z nástrojů, ceny za kus a dokončovacích operací. Nástroj je jednorázová investice a závisí na velikosti součásti, počtu dutin a složitosti formy. Cena za kus závisí na době cyklu a spotřebě materiálu. Dokončení závisí na tom, kolik operací váš výkres potřebuje.
- Nástroje: jednodutinová vysokotlaká licí forma pro středně velké pouzdro se obvykle pohybuje od 10 000 až 50 000 USD v závislosti na geometrii a jakosti oceli. Vzor odlévání do písku může stát výrazně pod 3 000 USD, takže pro malé objemy je ekonomičtější i přes vyšší cenu za kus.
- Cena slitiny: cena hliníku se řídí kurzem London Metal Exchange (LME). Odpovědní dodavatelé zahrnují doložku o úpravě kovů, aby se dlouhé výrobní programy nestaly ztrátovými.
- Doba cyklu: cykly tlakového lití se měří v sekundách, zatímco cykly nízkotlaké a trvalé formy probíhají v minutách. Tento rozdíl dominuje ceně kusu.
- Sekundární operace: obrábění, závitování, eloxování a testování těsnosti, to vše zvyšuje náklady. Jejich spojení s jedním dodavatelem snižuje náklady na logistiku a administrativu.
Typická časová osa projektu vypadá takto: výroba nástrojů trvá 4 až 8 týdnů od schválení výkresu, vzorky a zpráva o rozměrech následují do 2 až 3 týdnů po dokončení nástroje a sériová výroba začíná po schválení vzorků. To dává reálný součet 7 až 12 týdnů od zahájení k sériové výrobě za přímou část.
Jak prověřit zakázkového dodavatele hliníkových odlitků
Cena je nutná, ale ne dostačující. Důležitější je, jakou část procesu dodavatel kontroluje interně. Odlévání a obrábění jsou různé disciplíny, a když jsou oddělené, problémy s tolerancí se stávají cvičením osočování.
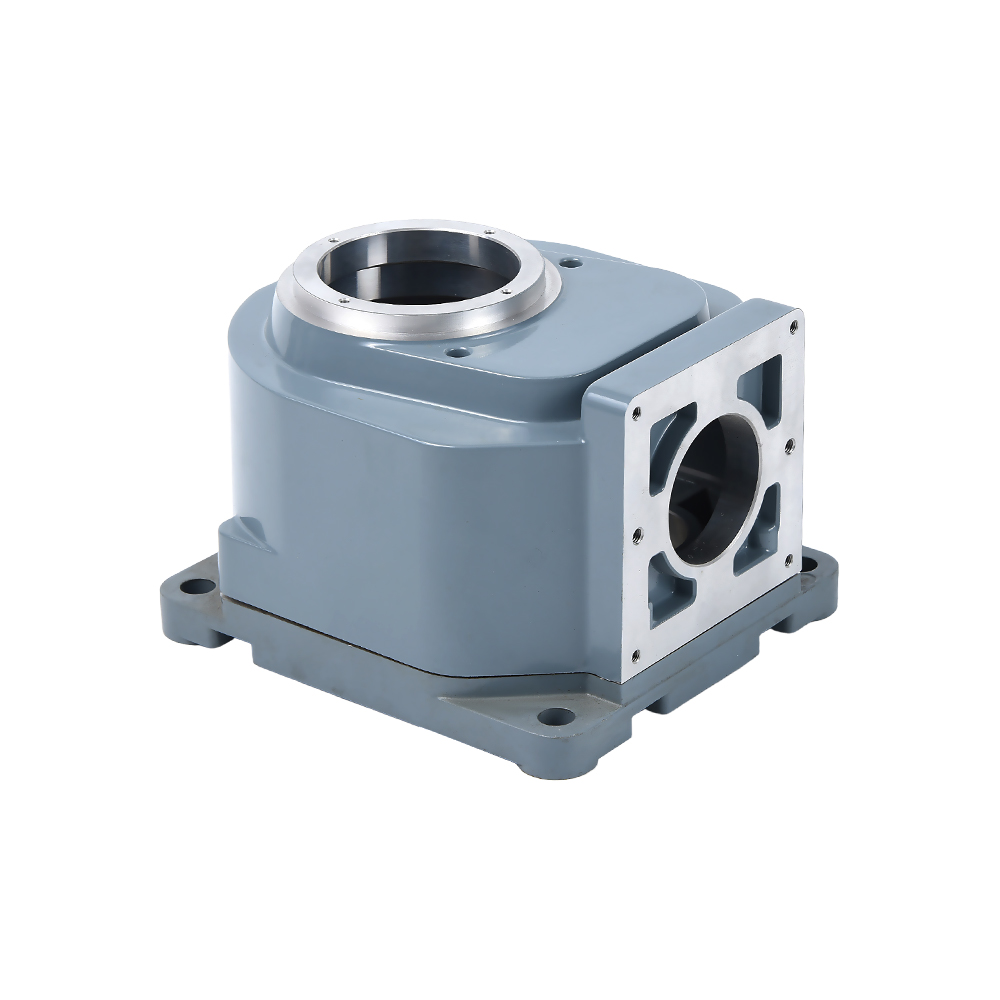
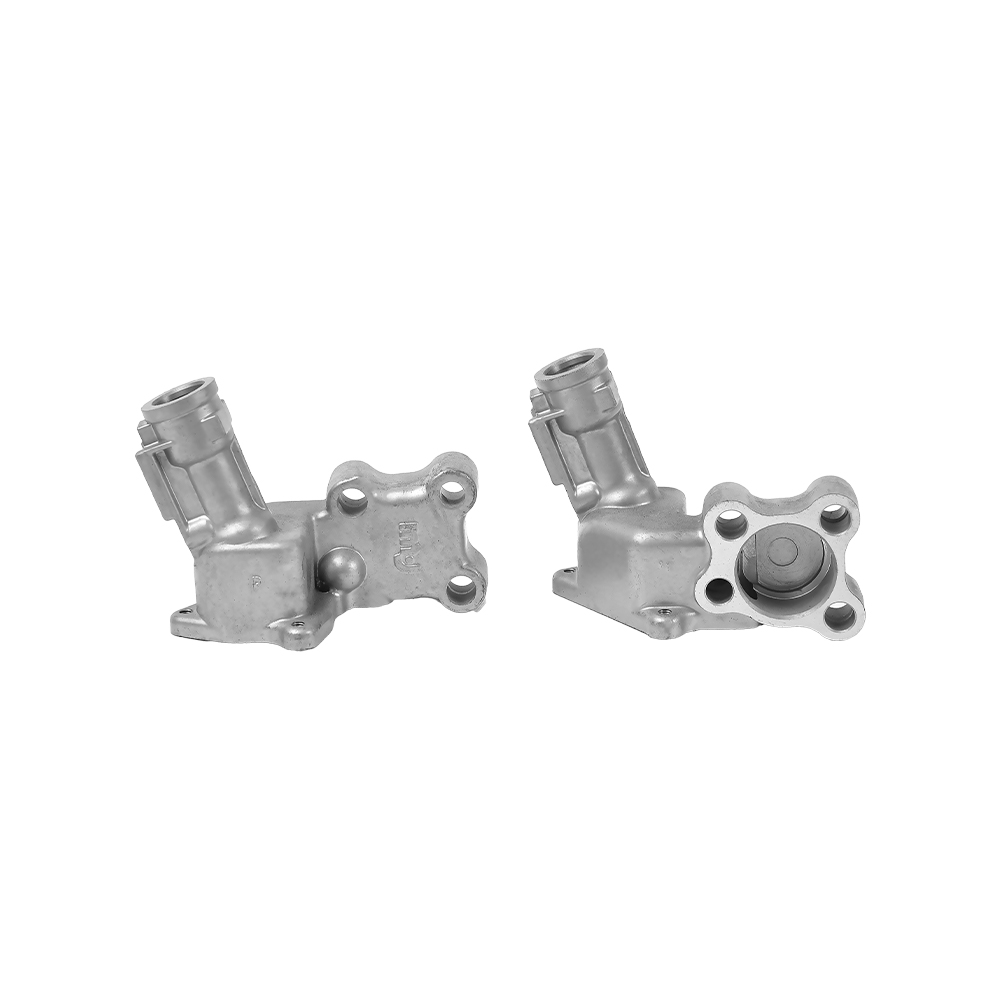
 Hydraulický ventil pro tlakové lití hliníku s vnitřním ovládáním Vyberte si dodavatele, který kontroluje odlévání i obrábění, abyste se vyhnuli sporům o toleranci. Jednoduchá testovací část odhalí skutečnou rozměrovou schopnost celého procesu. Zobrazit produkt →
Šest otázek, které byste si měli položit, než pošlete kresbu
- Nabízí dodavatel vysokotlaké i nízkotlaké lití? Rozsah je důležitý, když se projekt vyvíjí.
- Provádí se CNC obrábění interně? Toto je nejrychlejší způsob, jak opravit problémy s tolerancí zjištěné během schvalování vzorku.
- Mají zdokumentovaný proces neshody? Chcete vědět, jak bude probíhat přepracování a re-kontrola.
- Mohou doložit podobné části? Vyžádejte si záznamy o doručení nebo příběhy, nejen fotografie zařízení.
- Jaký je standardní postup schvalování vzorků? Dodavatel by měl definovat první zprávu o výrobku s naměřenými hodnotami podle vašeho výkresu.
- Jak rychle odpovídají na technické otázky? Dodavatel, který odpoví na kreslicí otázky do 24 hodin, bude pravděpodobně reagovat rychle i během výroby.
Jedním z praktických testů je poslat jeden jednoduchý díl s tolerancí na jeden rozměr širší, než je nutné, a pak sledovat, s čím se dodavatel vrátí. Zralý dodavatel vám sdělí třídu tolerance, kterou může skutečně držet.
Kontrola kvality, která udržuje každou šarži konzistentní
Po schválení prvního vzorku není projekt odlévání dokončen. Skutečnou výzvou je udržet dalších deset tisíc dílů identických s ukázkou. Unášení horkých procesů: teplota taveniny, rychlost vstřikování, teplota formy a doba chlazení – to vše mění strukturu pórů a konečné rozměry.
Kontrolní body, na kterých záleží u každé objednávky
- První kontrola výrobku, kde jsou všechny rozměry změřeny proti výkresu a se vzorkem je vystaven protokol.
- Průběžná kontrola v pevném intervalu, aby bylo možné včas zachytit opotřebení matrice nebo posun procesu.
- Testování těsnosti na vyhrazeném zařízení pro tělesa ventilů, tělesa čerpadel a jakékoli součásti nesoucí tlak.
- Monitorování pórovitosti pomocí destruktivního vzorkování nebo rentgenové kontroly kritických úseků.
- Konečná kontrola rozměrů po obrobení na tolerance, které byly specifikovány jako obrobené.
Atributem, který odděluje dobré dodavatele, je sledovatelnost parametrů procesu na šarži. Zeptejte se, zda dodavatel zaznamenává licí křivku, teplotu formy a délku polštáře pro každou dávku. Když se objeví problém, tyto záznamy umožní týmu diagnostikovat příčinu v řádu dnů, nikoli týdnů.
Často kladené otázky o zakázkových hliníkových odlitcích
Jaký je rozdíl mezi vysokotlakým litím a nízkotlakým litím pro zakázkové díly?
Vysokotlaké lití vstřikuje taveninu do formy vysokou rychlostí, což poskytuje rychlé cykly a tenké stěny, ale vyšší pravděpodobnost poréznosti plynu. Nízkotlaké lití plní formu zespodu pod řízeným tlakem a vytváří hustší, tlakově pevnější strukturu, ale s pomalejším cyklem. Vyberte si vysokotlaké lití pro objem a nízkotlaké pro těsnost nebo konstrukční požadavky.
Kolik stojí nástroje pro zakázkový hliníkový odlitek?
Pro středně velké pouzdro je forma vysokotlakého lití často v rozsahu 10 000 až 50 000 USD , zatímco vzor odlévání do písku může být pod 3 000 $. Volba je ekonomická: rozložte náklady na nástroje na vaše roční množství. V malém objemu vítězí nižší náklady na nástroje při lití do písku; při velkém objemu vítězí nižší kusová cena tlakového lití.
Jaká je minimální tloušťka stěny u hliníkových tlakových odlitků?
Při vysokotlakém lití pod tlakem, Typické jsou 2 mm a na malých plochách lze dosáhnout 1,5 mm . Nízkotlaké a trvalé lití do formy obvykle vyžaduje 3 mm a více. Tenčí stěny vyžadují tekutější slitinu, která může mírně snížit mechanickou pevnost.
Jsou vždy nutné sekundární obráběcí operace?
Ne. Pokud jsou vaše výkresové tolerance v rámci možností odlitku a nejsou potřeba žádné těsnicí plochy nebo závitové otvory, můžete díl použít přímo. Ale nejkritičtější automobilové a hydraulické díly jsou obráběny, protože přesné vývrty, těsnění a závity musí být mnohem těsnější, než jaké může poskytnout jakýkoli proces odlévání.
Jak dlouho trvá projekt nového zakázkového lití od výkresu po sériovou výrobu?
Obvykle 7 až 12 týdnů . Výroba nástrojů trvá 4 až 8 týdnů, příprava vzorku a první kontrola výrobku 2 až 3 týdny a sériová výroba následuje po schválení vzorku. Zralá kresba a slévárna s vlastními nástroji tuto časovou osu zkracují.
Lze stejnou součást přenést z prototypu pískového lití do tlakového lití?
Ano, ale geometrie musí být od začátku navržena pro tlakové lití. Lití do písku umožňuje silnější stěny a žádný průvan; tlakové lití vyžaduje tah, rovnoměrnou tloušťku stěny a dobré vyhazování. Pokud naplánujete převod včas se slévárnou, která nabízí oba procesy, přechod se stane jednoduchou změnou nástroje.
Praktické slovo na konec
Zakázkové hliníkové odlitky jsou osvědčeným způsobem výroby lehkých, pevných a tepelně účinných dílů ve velkém měřítku, ale každý projekt uspěje nebo selže v detailech: výběr slitiny, přizpůsobení procesu, rozpočet na toleranci a disciplína dodavatele. Přemýšlet nad některým z nich a ignorovat ostatní je nejrychlejší způsob, jak natáhnout rozpočet.
Začněte s kompletním výkresem, požádejte o vstup do procesu, nikoli jen o cenu, a vyberte si dodavatele, který řídí nástroje, odlévání a obrábění společně. Pokud je vaše část ve fázi, kdy by pomohl druhý názor na proces castingu, kontaktujte náš technický tým s vaší kresbou; ukážeme vám, co je reálné, než se zavážete k nástroji.