 JAZYK


Domov / Zprávy / Zprávy průmyslu / Výběr dodavatelů tlakového lití hliníku: Klíčová kritéria, náklady a červené vlajky
Jediný shluk poréznosti ve skříni převodovky může zastavit montážní linku na týden. Proto se dodavatelé tlakového lití hliníku nikdy nevybírají pouze podle ceny. Jsou vybírány na základě opakovatelnosti, řízení procesu a schopnosti dodávat hotové díly, které pasují bez překvapení.
Přímou odpovědí na to, jak si vybrat dodavatele tlakového lití hliníku, je vyhodnotit pět oblastí v pořadí: schopnost procesu odlévání, interní sekundární obrábění, kontrolní a měřicí rutiny, technická komunikace a transparentnost nákladů. Dodavatel, který má dobré skóre ve všech pěti, udrží váš projekt předvídatelný. Dodavatel, který je silný pouze v jednom nebo ve dvou, nakonec způsobí přepracování, zpoždění nebo selhání v terénu.
Od roku 2010 společnost Ningbo Beilun Youyuan Machinery Manufacturing kombinuje tlakové lití, CNC obrábění a obrábění v jednom zařízení. Níže uvedené pokyny odrážejí to, co vidíme, když nás kupující porovnávají s jinými dodavateli tlakového lití hliníku, a je to rámec, který každému doporučujeme použít před odesláním výkresu pro cenovou nabídku.
Co odlišuje schopného dodavatele tlakového lití hliníku od neshody
Začněte se stroji. Hliníkové slitiny se odlévají na strojích se studenou komorou, protože napadají vstřikovací systém s horkou komorou. Uzamykací síla, měřená v tunách, definuje maximální projektovanou plochu a tím i praktickou obálku vašeho dílu. Typický dodavatel zakázkových komponent provozuje lisy od 180 tun do 1 600 tun, přičemž větší stroje jsou vyhrazeny pro velká pouzdra, jako jsou rámy motorů a převodovky.
Nepřibližujte stroj k dílu. Pokud dodavatel provozuje jeden lis o hmotnosti 2 000 tun, ale žádné menší zařízení, vaše 200gramové pouzdro bude nabízeno s neefektivní režií. Tou správnou volbou je řada strojů, která vyhovuje vaší rodině součástí s určitou flexibilitou pro pozdější změny designu.
| Kontrolní bod | Co vám to říká | Na co se ptát |
|---|---|---|
| Tonážní rozsah stroje | Maximální velikost dílu a projektovaná plocha, kterou může matrice zvládnout | Který lis poběží tuto část a jaká je jeho zajišťovací síla? |
| Vlastní nástrojová podpora | Rychlost opravy matrice a konzistence údržby po celou dobu životnosti | Udržujete a opravujete raznice ve svém vlastním závodě? |
| Zkušenosti ze slitiny | Vhodnost mechanických a korozních vlastností pro vaši aplikaci | Které slitiny používáte nejčastěji a proč právě pro tyto aplikace? |
| Disciplína procesních dat | Zda dodavatel měří a kontroluje opakovatelné podmínky lití | Můžete sdílet interní míru odmítnutí za poslední čtvrtletí s rozdělením podle typu závady? |
Měřítko také utváří zážitek. Středně velký závod se zhruba 10 miliony CNY ve stálých aktivech a 30 miliony CNY v roční produkci, což je přibližný rozsah našeho vlastního provozu, může vyrábět zakázkové komponenty od 0,05 kg do 15 kg na kus bez minimálního objednávkového tlaku průmyslové skupiny. U zkonstruovaných dílů tento rozsah velikostí obvykle znamená rychlejší nabídky, kratší řetězce velení a přímější odpovědi od lidí, kteří stroje skutečně provozují.
Produktový mix vám také něco říká. Dodavatel, který uvádí díly motorů, skříně převodovek, těla hydraulických ventilů a skříně motorů, rozšířil své znalosti o nástrojích a procesech napříč náročnými geometriemi. Tato rozmanitost zlepšuje řešení problémů na vaší vlastní komponentě.
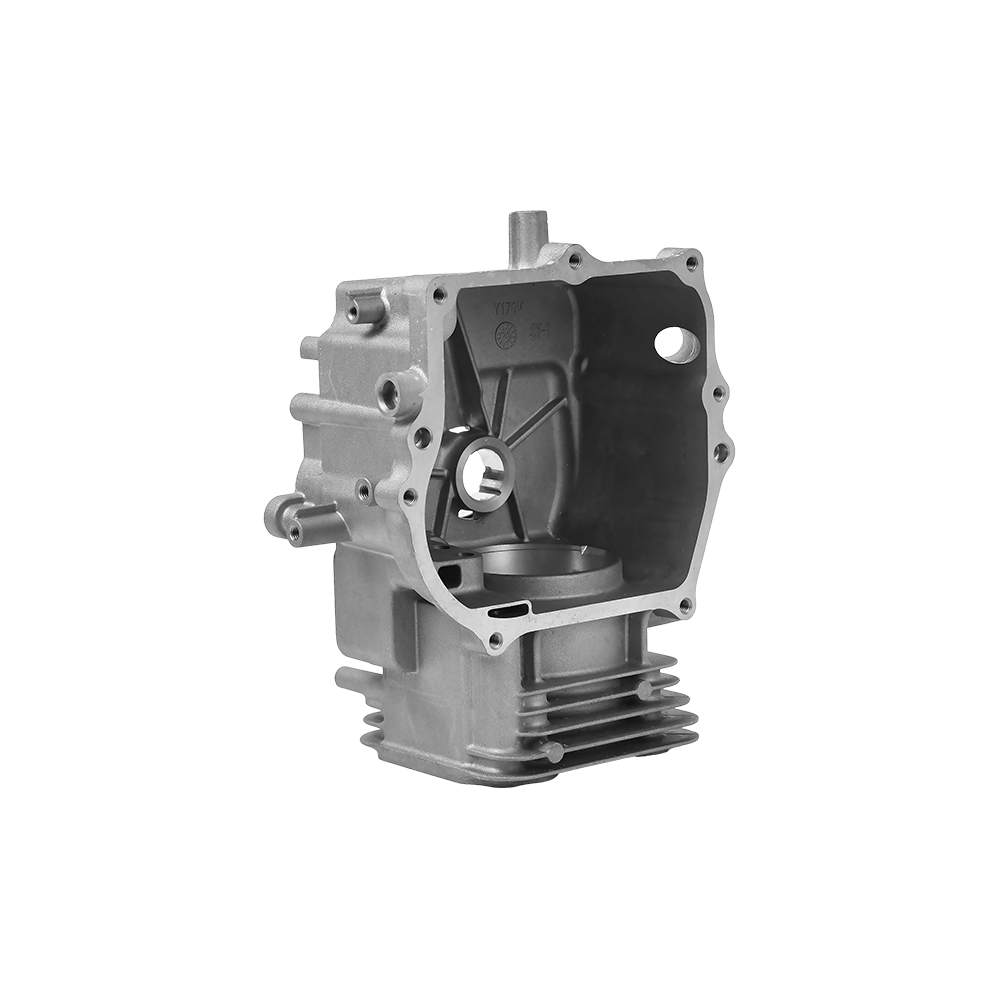
 Hliníkové díly válce motoru pro složité odlitky Tato produktová řada prokazuje odborné znalosti dodavatelů v oblasti vysokotlakého lití tenkostěnných, komplexních součástí motoru, podporuje škálovatelnost a rozmanitost geometrie, která je nezbytná pro spolehlivé získávání zdrojů. Zobrazit produkt →
Vysoký tlak vs. nízký tlak: Vyberte si proces před dodavatelem
Nejdůležitějším technickým filtrem je proces odlévání. Vysokotlaké lití (HPDC) vstřikuje roztavený hliník do ocelové formy vysokou rychlostí a vytváří tenkostěnné složité součásti v dobách cyklu zhruba 30 až 90 sekund. HPDC je důvod, proč lze klikové skříně motocyklů a skříně převodovek automobilů vyrábět ve velkém měřítku. Kompromisem je mírné riziko poréznosti plynu, takže díly, které musí držet tlak, často potřebují impregnaci nebo jiný proces.
Nízkotlaké lití (LPDC) plní formu zespodu pod řízeným tlakem plynu. Pomalejší, klidnější výplň produkuje hutnější kov s mnohem menším počtem plynových inkluzí. LPDC je standardní volbou pro konstrukční držáky, hlavy válců a další součásti, které musí být tlakotěsné nebo tepelně zpracované. Doby cyklů se pohybují od dvou minut do deseti minut, a proto bývá LPDC vyhrazeno pro části, kde mechanická spolehlivost převažuje nad hospodárností cyklu.
| Faktor | Vysokotlaké lití pod tlakem | Nízkotlaké lití |
|---|---|---|
| Doba cyklu | 30 až 90 sekund | 2 až 10 minut |
| Typická tloušťka stěny | 1,5 až 4 mm | 3 až 8 mm |
| Riziko poréznosti | Mírný | Nízká |
| Tlakotěsnost | Často vyžaduje impregnaci | Přirozeně hustý |
| Nejlépe se hodí pro | Velkoobjemová komplexní pouzdra | Konstrukční a nosné díly |
Chcete-li získat širší pohled na to, proč odlévání hliníku překonává jiné výrobní postupy u mnoha součástí, přečtěte si naše přehled výhod tlakového lití hliníku . Krátká verze: hliník nabízí vynikající poměr pevnosti k hmotnosti, vysokou tepelnou vodivost a schopnost integrovat více funkcí do jednoho odlitku.
Pokud váš díl nese strukturální zatížení nebo musí utěsnit kapalinu nebo plyn, zeptejte se konkrétně, zda dodavatel doporučuje HPDC, LPDC nebo hybridní přístup. Dodavatel, který vám dá stejnou procesní odpověď na každý dotaz, má obvykle k prodeji pouze jeden proces, což je samo o sobě varovné znamení.
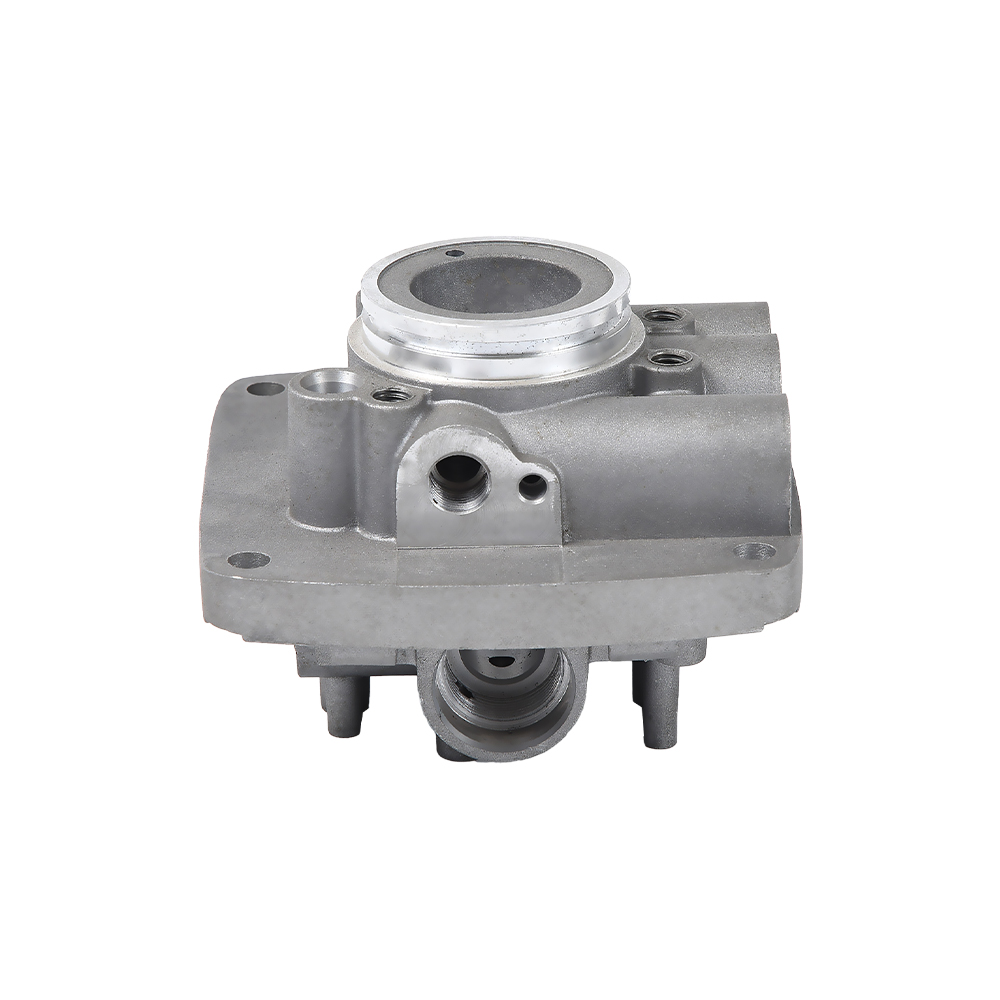
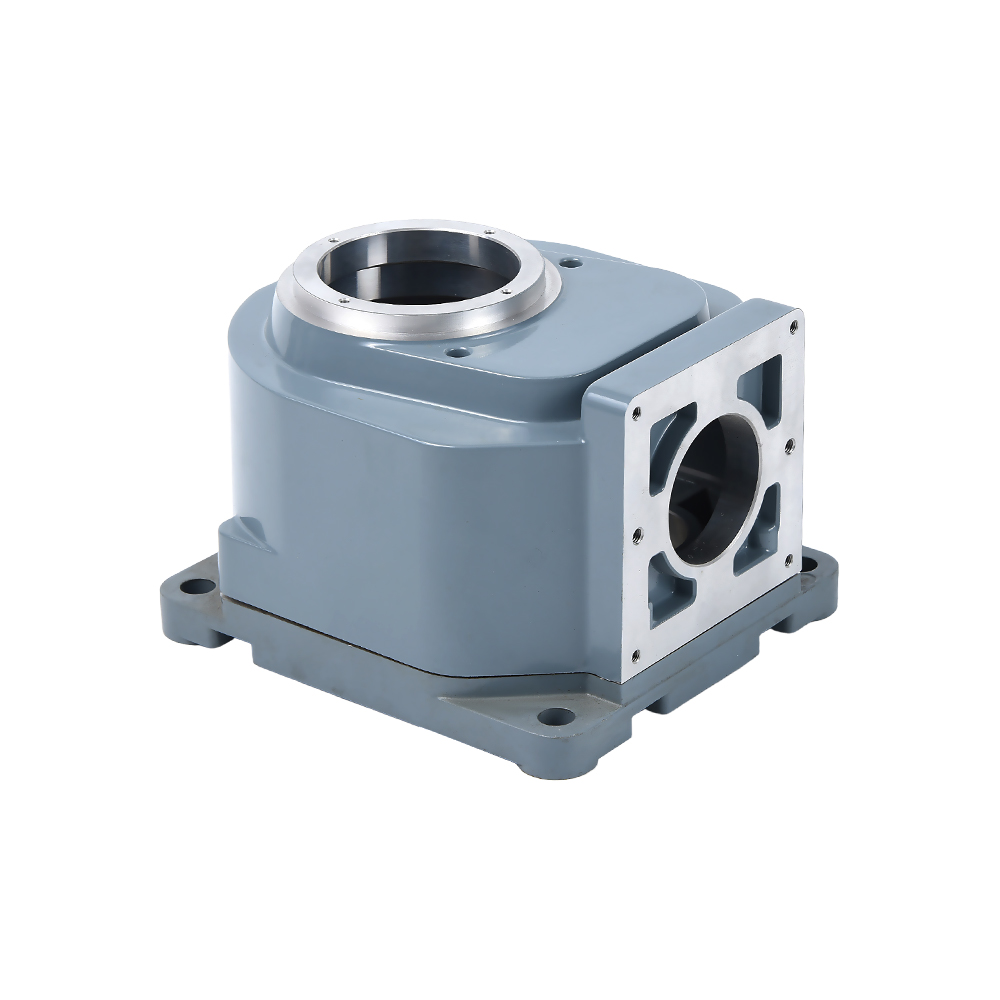
 Části karoserie automobilových válců vyžadující těsné tolerance Pro konstrukční nebo utěsněná tělesa válců tento dodavatel nabízí odlitky splňující lineární tolerance ±0,10–0,30 mm, s CNC obráběním pro kritické vlastnosti – klíčová možnost pro interní ověření. Zobrazit produkt →
Obrábění a dokončování: Kde se rozhoduje o skutečné toleranci
Samotné tlakové lití má lineární rozměry přibližně /-0,10 až /-0,30 mm v závislosti na velikosti součásti a orientaci prvku. Těsnicí plochy, sedla ložisek a montážní otvory vyžadují přísnější kontrolu, obvykle /-0,02 až /-0,05 mm. Tato čísla jsou dosažitelná pouze s CNC obráběním a kritickou otázkou nákupu je, zda dodavatel odlitků také provádí toto obrábění pod stejnou střechou.
Když je obrábění zajišťováno externím dodavatelem, slévárna a obrobna nesdílejí žádný údaj o měření a žádný jediný bod odpovědnosti. Poškození při přepravě, posun nastavení a nesouosost plánu se stanou vaším problémem. Když se odlévání a obrábění odehrává ve stejném závodě, obrobené prvky odkazují přímo na datum odlévání a jeden tým vlastní rozměrový výsledek od taveniny po hotový díl.
- Obrobené otvory a těsnicí plochy: /-0,02 až /-0,05 mm typicky.
- Rozměry v odlitku: /-0,10 až /-0,30 mm, v závislosti na dělicí linii.
- Rovinnost na obrobených montážních plochách: je dosažitelná 0,05 mm nad 100 mm.
- Drsnost povrchu na obrobených plochách: Ra 1,6 až Ra 3,2 mikrometrů, pro těsnicí plochy je k dispozici Ra 0,8 mikrometrů.
Dokončení je druhá polovina rozhodnutí. Povrchy z litého hliníku jsou funkční, ale vypadají porézně a oxidace časem kov ztmavne. Nejběžnějšími způsoby povrchové úpravy jsou práškové lakování pro ochranu proti korozi a vzhled, eloxování pro tvrdou vrstvu odolnou proti opotřebení a otryskání kuličkami pro rovnoměrnou matnou texturu. Měli byste se zeptat, jakou povrchovou úpravu dodavatel běžně používá, protože úpravy ovlivňují slitinu a kvalitu odlitku.
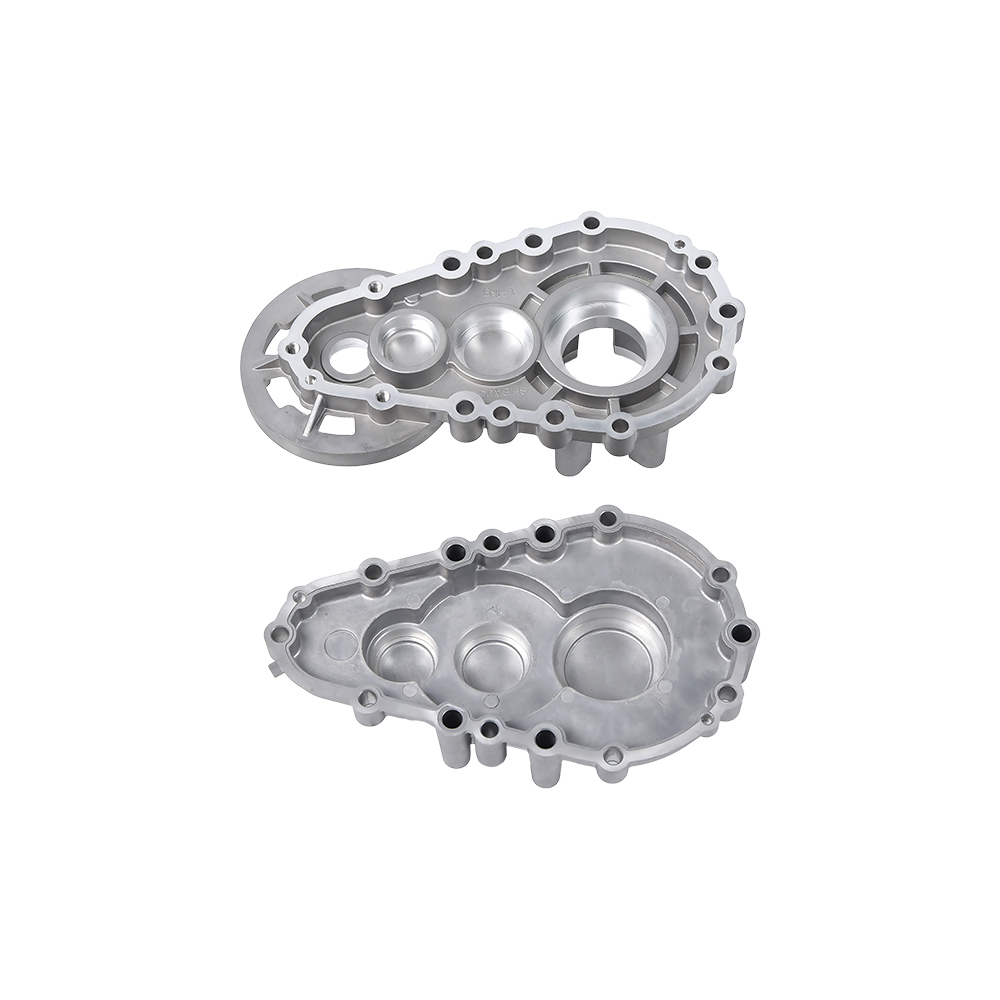
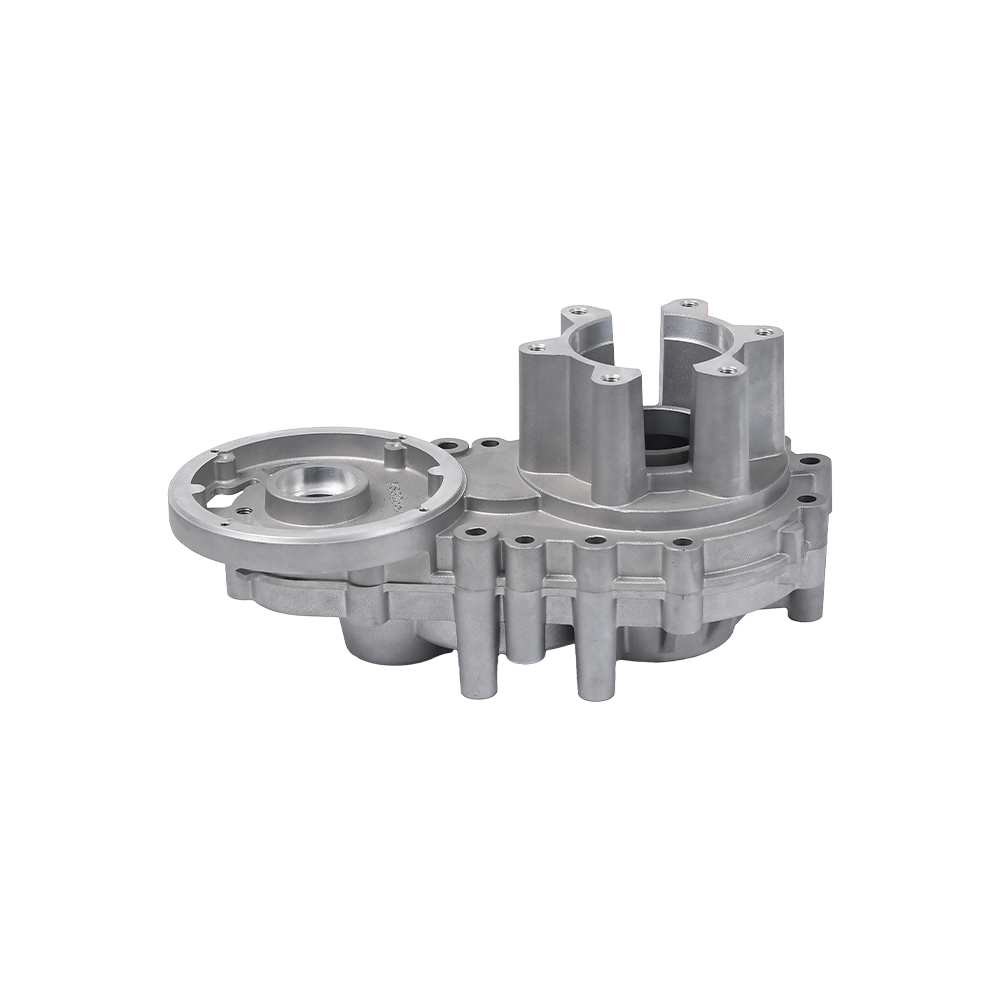
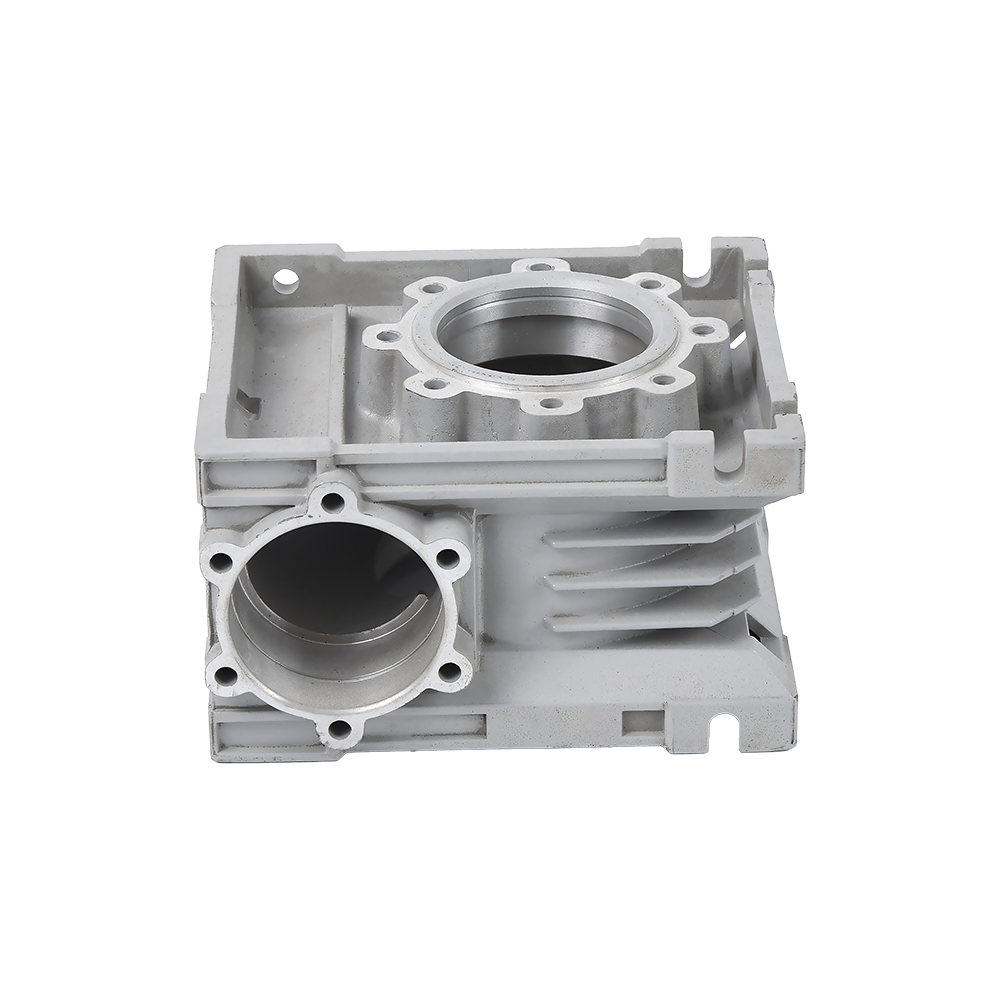
 Pouzdro převodovky z hliníkového tlakového odlitku pro dlouhou životnost Tato skříň převodovky, použitelná na klikové skříně a redukce motocyklů, těží z vhodných povrchových úprav, jako je práškové lakování nebo eloxování, podložené požadovanou dokumentací pro dodržování dovozních předpisů. Zobrazit produkt →
Jak ověřit kvalitu dodavatele bez návštěvy továrny
U většiny dovozců dochází k prvnímu fyzickému kontaktu s odlitkem při otevření kartonu. Dokumentace je proto vaším primárním ověřovacím nástrojem. Každý seriózní dodavatel tlakového lití hliníku bez váhání poskytne následující.
- Zprávy o kontrole prvního článku obsahující data CMM naměřená proti vašemu výkresu, nikoli proti referenci vygenerované dodavatelem.
- Záznamy parametrů procesu pro první běh výrobku, včetně vstřikovacího tlaku, rychlosti plunžru a teploty taveniny.
- Dokumentace analýzy materiálu potvrzující jakost slitiny a chemické složení každé šarže taveniny.
- Sledovatelnost šarží, která spojuje surovinu, pec, matrici, stroj a operátora pro každou zásilku.
- Protokoly o zkoušce netěsnosti nebo tlaku pro pouzdra, tělesa ventilů a jakékoli součásti s vnitřními kanály.
Dokumentace je však jen polovinou ověření. Druhá polovina je kvalita odezvy. Když posíláte výkres ke kontrole, změřte, jak dlouho dodavateli trvá, než zjistí potenciální potíže s litím. Schopný dodavatel upozorní na ostré vnitřní rohy, které omezují proudění kovu, hluboká žebra, která zachycují vzduch, nebo nerovné části stěn, které způsobují rozdílné chlazení. Pokud je první odpovědí pouze cena, dodavatel vaši část neprostudoval.
Co pohání náklady na díly hliníkového odlévání
Cena, kterou zaplatíte, není za kov. Je to pro inženýrství uzamčené uvnitř kovu. U typické zakázkové součásti představuje nástrojové vybavení 20 až 30 procent počátečních nákladů projektu a obrábění běžně přidává 30 až 50 procent k ceně odlitku. Pochopení váhy každého nákladového faktoru zabrání jak přeplácení, tak nadměrné specifikaci.
| Cost Driver | Typický dopad | Co recenzovat |
|---|---|---|
| Nástroje (dutiny) | 20 až 30 procent první projektové investice | Počet sklíček a jader; očekávaný zemřít život |
| Volba slitiny | Cena materiálu se liší podle třídy slitiny | Výběr ADC12 / A380 / A356 proti mechanickým potřebám |
| Tloušťka stěny | Tenké stěny urychlují cykly, ale riskují defekty výplně | Kontrola návrhu pro výrobu může snížit hmotnost součásti a náklady |
| Obsah obrábění | Přidá 30 až 50 procent k ceně odlitku | Kombinujte více funkcí do jednoho nastavení obrábění |
| Povrchová úprava | Eloxování a práškové lakování zvyšují čas a manipulaci | Uveďte pouze požadovaný stupeň, nikoli kosmetické maximum |
| Objem objednávky | Cena kusu klesá, jak se nástroje a nastavení rozšiřují objemy | Potvrďte roční objem, který dodavatel používá v nabídce |
Největší jedinou vyjednávací pákou je dělení-obrábění odlitků. Pokud lze prvek odlévat místo obrábění, úspora času cyklu obvykle převyšuje náklady na obrábění. Proto je zpětná vazba od návrhu pro výrobu to nejcennější, co vám dodavatel může poskytnout ve fázi nabídky, než se zavážete k výrobě nástrojů.
Červené vlajky, které je třeba sledovat u dodavatelů tlakového lití hliníku
Některé varovné signály se objeví až po zadání objednávky. To jsou signály, které stojí za to detekovat dříve.
- Žádné vlastní obrábění. Zdědíte koordinační riziko mezi dvěma nepropojenými výrobními plány.
- Vágní čísla míry odmítnutí. "Celkový odpad je pod 3 procenty" neznamená nic, pokud nestanoví kritéria měření a které operace jsou zahrnuty.
- Pomalá nebo mělká zpětná vazba DFM. Dodavatel, který nedokáže popsat, jak se vaše součástka naplní, ochladí a vysune, ji ještě nezkonstruoval.
- Žádný plán údržby nářadí. Opotřebení zápustek; bez plánované údržby se po několika tisících výstřelů objeví rozměrový posun.
- Zaručení nemožných tolerancí. Dodavatel, který uvádí /-0,01 mm po odlití, je buď nezkušený, nebo plánuje obrábět každý povrch. Obojí vám bude účtováno.
- Nabízí jednu slitinu na všechno. Hliníkové slitiny se liší tekutostí, pevností, korozním chováním a tepelnou vodivostí. Univerzální rada slitiny je komerční výhoda, nikoli technický úsudek.
Dodavatel, kterého chcete, považuje váš díl za technický problém, nikoli za řádkovou položku.
Aplikace, kde za sebe platí správný dodavatel
Odlévání hliníku si získává své místo všude tam, kde se protínají hmotnost, tepelné řízení a objem výroby. Nejsilnější signály poptávky pocházejí z několika dobře definovaných sektorů.
Automobily a nová energetická vozidla
Skříně hnacího ústrojí, vodní čerpadla, olejová čerpadla, skříně převodovek a skříně elektromotorů jsou všechny hliníkové tlakové odlitky. U nových energetických vozidel se chladicí okruh dramaticky rozšiřuje; desky pro odvod tepla a tělesa čerpadel se násobí na vozidlo. Tyto díly kombinují tenké stěny s požadavky na tlakovou těsnost, což je přesně ta výzva, která odděluje zkušené dodavatele od ostatních.
Motocykly a malé energetické zařízení
Klikové skříně motocyklů a převodové skříně musí odolávat vibracím, podporovat zatížení klikového hřídele a udržovat olej uvnitř při provozní teplotě. Části stěny jsou tenké a konstrukce formy musí přesně zvládat plnění i chlazení. Dodavatel, který tyto díly vyrábí léta, vyřešil problémy, se kterými se generické obráběcí dílny nikdy nesetkali.
Průmyslová hydraulika a pneumatika
Tělesa ventilů, tělesa čerpadel a součásti pohonu musí udržovat vnitřní kanály na pracovním tlaku bez úniků. Tlakové lití vyrábí tyto geometrie kanálů ekonomicky, ale požadavek tlakové zkoušky si vynucuje přísnou kontrolu procesu. Dodavatelé se zkušenostmi s hydraulickými komponenty chápou rozdíl mezi prázdnotou, která je kosmetická, a prázdnotou, která je katastrofální.
Zemědělské stroje
Přehazovačky rýže a mikrokultivátory běží v nečistotách, vlhkosti a vibracích. Převodovky a konstrukční díly odlévané z hliníku udržují stroj dostatečně lehký na to, aby se s ním dalo manipulovat při přežití v polních podmínkách. Toleranční zásobník musí zůstat stabilní během dlouhých výrobních sérií, protože farmář nemůže přerušit sezónu kvůli náhradnímu dílu.
Společný jmenovatel napříč těmito aplikacemi je stejný: díl je jen tak dobrý, jak dobrý je proces, který jej vyrobil.
Často kladené otázky o dodavatelích tlakového lití hliníku
Jaký je rozdíl mezi dodavateli nabízejícími vysokotlaké a nízkotlaké procesy?
Vysokotlaké tlakové lití používá rychlé vstřikování k výrobě tenkostěnných složitých dílů v dobách cyklu 30 až 90 sekund. Nízkotlaké lití do formy plní formu pomalu zespodu a vytváří hustší, tlakotěsné odlitky se silnějšími stěnami. Správná volba závisí na funkci součásti, mechanických požadavcích a ročním objemu.
Jaká je reálná doba realizace zakázkového projektu tlakového lití hliníku?
Výroba nástrojů obvykle trvá 4 až 8 týdnů a první články následují 2 až 4 týdny po schválení nástroje. Dodací lhůta výroby pro opakované zakázky je obvykle 2 až 4 týdny, v závislosti na dostupnosti stroje, objemu a požadavcích na konečnou úpravu. Tato čísla se mění se složitostí matrice a knihou objednávek dodavatele, proto před zadáním objednávky požádejte o jasnou časovou osu pro každou fázi.
Jakých tolerancí může tlakové lití hliníku dosáhnout?
Rozměry v odlitku obvykle drží /-0,10 až /-0,30 mm. CNC-obráběné prvky dosahují /-0,02 až /-0,05 mm a těsnicí plochy mohou mít povrchovou úpravu Ra 0,8 mikrometrů. Navrhněte výkres tak, aby kritické kóty seděly na obrobených prvcích, nikoli na odlévaných plochách.
S jakými slitinami dodavatelé tlakového lití hliníku obvykle pracují?
ADC12 a A380 jsou nejběžnější univerzální slitiny kvůli jejich tekutosti, pevnosti a obrobitelnosti. A356 se používá tam, kde je vyžadována tažnost a tepelné zpracování. Dodavatelé by měli slitinu doporučovat na základě provozního prostředí, nikoli pouze podle dostupnosti.
Jaké množství objednávky činí lití hliníku pod tlakem hospodárným?
Vysokotlaké tlakové lití se stává ekonomickým při zhruba 5 000 dílech ročně a více, protože náklady na nástroje jsou rozloženy napříč objemem. Nízkotlaké tlakové lití může pracovat s menšími objemy 1 000 až 2 000 dílů za rok pro konstrukční součásti. Pod těmito objemy mohou být praktičtější alternativní procesy, jako je gravitační lití nebo CNC obrábění z polotovaru.
Mám si vybrat dodavatele, který provádí obrábění interně?
Ano, pro jakýkoli díl s obrobenými otvory, těsnicími plochami nebo kritickými montážními rozměry. Vlastní obrábění dává dodavateli plnou odpovědnost za konzistenci dat, eliminuje poškození při přepravě a zkracuje dodací lhůty. Dodavatel může také optimalizovat hranici obrábění odlitků a snížit tak celkové náklady.
Můj díl při tlakových zkouškách netěsní. Mohl by to vyřešit jiný dodavatel?
Často ano. Únik obvykle pochází z pórovitosti způsobené turbulentním prouděním kovu, nedostatečným odvětráváním nebo nesprávným chlazením v matrici. Dodavatel, který má zkušenosti s nízkotlakým tlakovým litím nebo vakuovým vysokotlakým litím, může přepracovat strategii plnění tak, aby se vytvořil hustý odlitek. Požádejte o výsledky testu těsnosti z prvního běhu výrobku, nejen po vyladění výroby.
Spolehlivý dodavatel tlakového lití hliníku není ten, kdo má největší strojový park nebo nejnižší nabídku. Je to ten, kdo rozumí tomu, jak je váš díl vyroben, kde může selhat a jak tomuto selhání předejít, než bude kostka vyříznuta.
Náš tým ve společnosti Ningbo Beilun Youyuan Machinery Manufacturing vyřešil tyto otázky pro automobilové, motocyklové, průmyslové, zemědělské a nové energetické komponenty od roku 2010. Pokud máte výkres a chcete druhý technický posudek, než se zavážete k výrobě nástrojů, zašlete nám jej prostřednictvím naší kontaktní stránky . Získáte doporučení procesu, recenzi DFM a transparentní cenovou nabídku, která oddělí náklady, které můžete ovlivnit, od těch, které nemůžete.