 JAZYK


Domov / Zprávy / Zprávy průmyslu / Průvodce kupujícím hliníkových odlévacích forem: Nástrojová ocel, životnost nástroje, náklady a vady
Hliníková licí forma je nejdražší jednotlivé rozhodnutí v projektu tlakového lití. Je to nástroj z tvrzené oceli, který tvaruje každý odlitek, nastavuje dobu cyklu, řídí míru defektů a určuje, kolik následného zpracování bude díl potřebovat. Kostka je místo, kde se rodí tolerance, kde se vyhrává nebo ztrácí pórovitost plynu a kde se levná nabídka může stát drahou realitou. Pro kupující a inženýry hodnotící dodavatele hliníkového tlakového lití si forma zaslouží více pozornosti než velikost lisu, cena slitiny nebo dokonce hmotnost součásti.
V této příručce se zaměřujeme konkrétně na matrici, nikoli na obecný proces. Najdete zde třídy oceli používané pro hliníkové zápustky, realistická čísla životnosti nástrojů, cenovou strukturu cenové nabídky zápustky, vady, které začínají uvnitř dutiny, a konstrukční pravidla, která udržují nástroje a výrobní rozpočty pod kontrolou. Cílem je usnadnit srovnání cenové nabídky dalšího nástroje a mnohem obtížnější její nesprávné čtení.
Co vlastně je hliníková odlévací forma
Raznice není jen forma s prázdnou dutinou. Jedná se o kompletní nástrojový systém složený z několika ocelových plátů, výměnných vložek, posuvných jader, vyhazovacích kolíků, přepadových jímek, bran a vnitřních chladicích kanálů. Pevná polovina formy je namontována na stacionární desku tlakového licího stroje se studenou komorou; pohyblivá polovina je namontována na upínací desce, která otevírá a zavírá matrici pro každý výstřel. Roztavený hliník vstupuje do dutiny pod vysokým tlakem, během několika sekund ztuhne a pohyblivá polovina se odtáhne, takže vyhazovací systém může vytlačit odlitek.
U hliníkových dílů se téměř veškerá výroba používá proces se studenou komorou, protože teplota roztaveného kovu, zhruba 620–700 °C v závislosti na slitině, je pro stroj s horkou komorou příliš vysoká. Forma proto musí přežít jak vysoký vstřikovací tlak, tak tepelný šok v každém cyklu. To je důvod, proč zápustková ocel, tepelné zpracování, design chlazení a povrchová úprava jsou u hliníku mnohem důležitější než u vstřikovacích nástrojů zinku nebo plastů.
Komponenty matrice mohou být seskupeny podle funkce. Níže uvedená tabulka je praktickým kontrolním seznamem pro kupující, kteří chtějí porozumět tomu, za co vlastně platí v nabídce nástrojů.
| Komponenta | Funkce | Vyměněno/servisováno |
|---|---|---|
| Desky matrice | Držte vložky dutiny a veďte pohyblivou polovinu | Po generální opravě nástroje nebo poškození při havárii |
| Dutinové vložky | Obráběné ocelové bloky, které tvoří povrch odlitku | Když tepelná kontrola nebo eroze překročí limity výkresu |
| Skluzavky a zvedáky | Vytvořte boční otvory, podříznutí a složité úhly uvolnění | Díly podléhající opotřebení, kontrolovány během plánované údržby |
| Vyhazovací kolíky | Vytlačte ztuhlý odlitek z pohyblivé poloviny | Rutinně vyměněn po několika tisících výstřelů |
| Běžec, brána, přepadové studny | Zaveďte roztavený kov do dutiny a zachyťte studený nebo špinavý materiál | Upraveno během vzorkování, pokud se objeví problémy s průtokem |
| Chladící kanály | Odstraňte teplo z matrice kontrolovaným způsobem | Vyčištěno a průtokově testováno při údržbě nástrojů |
Pokud jste v širším výrobním postupu nováčkem, pomůže vám nejprve porozumět proces tlakového lití hliníku a pak se vraťte k detailům nástrojů. V praxi je matrice součástí procesu, který odděluje stabilní, opakovatelnou výrobu od té, která vytváří překvapení při každém auditu.
Kvalita odlévání rozhoduje více než tisk
Mnoho rozhovorů o nákupu se zaměřuje na tonáž lisu, rychlost vstřikování a hmotnost výstřelu. Na těchto parametrech záleží, ale upravují se kolem matrice. Forma rozhoduje o tom, jak dobře kov vyplní dutinu, jak rychle se ochladí, kde poslední materiál ztuhne a zda má plyn možnost uniknout. Dokonce ani zbrusu nový 900tunový lis nemůže vyrobit zvukový odlitek ze špatně navržené matrice.
Na kvalitu mají největší vliv tři faktory řízené matricí:
- Vzor plnění. Poloha vtoku a geometrie žlabu řídí, jak roztavený hliník prochází dutinou. Forma, která se plní rovnoměrně, tlačí vzduch před kov do přepadových jamek; kostka, která se plní nerovnoměrně, vytváří studené uzávěry, mistun a zachycený plyn.
- Rychlost chlazení. Vodní linie uvnitř formy určují, kde odlitek tuhne jako první. Směrové tuhnutí by mělo vytlačit poslední tekutý kov do oblastí přepadu nebo stoupaček, nikoli dovnitř stěny součásti. Pokud je rozložení chlazení nesprávné, objeví se smršťovací pórovitost ve stejném místě na každém záběru.
- Stav povrchu matrice. Dobře dokončená, správně uvolněná dutina vytváří odlitky s konzistentní povrchovou strukturou a méně problémů s lepením. Jakmile se povrch formy začne tepelně kontrolovat nebo erodovat, kvalita povrchu odlitku se zhoršuje dříve, než se vada stane viditelnou při jednoduchých rozměrových kontrolách.
V produkčním prostředí matrice také řídí opakovatelnost. Stabilní matrice, provozovaná pod zdokumentovaným procesním oknem, by měla poskytovat stejný rozměr a stejnou povrchovou úpravu v tisících výstřelů. Když zákazník vidí rozměrový posun u dodávaných dílů, první otázka by se měla vždy týkat stavu matrice, nikoli hliníkové slitiny. Pro užitečnou referenci o kategoriích defektů a jejich významu v dílně je systém klasifikace defektů NADCA široce používaným průmyslovým výchozím bodem.
Třídy oceli a očekávaná životnost hliníkových zápustek
Třída oceli je první věcí, kterou je třeba zkontrolovat při porovnávání dvou cenových nabídek pro stejnou součást. Dva dodavatelé mohou uvést podobnou cenu zápustky, ale jeden může použít standardní vakuově kalenou ocel H13, zatímco druhý používá dražší prémiovou třídu s lepší odolností proti tepelné únavě. Cena matrice je podobná pouze do prvního výskytu tepelné kontroly.
| Třída oceli | Běžná tvrdost pro Al matrice | Předpokládaná životnost odlitků Al | Nejlépe se hodí pro |
|---|---|---|---|
| H13 | 46–52 HRC | 100 000–150 000 výstřelů | Výrobní standard pro většinu hliníkových odlitků |
| H11 | 44–52 HRC | 80 000–120 000 výstřelů | Složitá jádra, hluboká žebra, obtížné geometrie vyhazování |
| Prémiová třída H13 / ESR | 48–54 HRC | 150 000–200 000 výstřelů | Dlouholeté automobilové díly a díly s vysokou integritou |
Odlévaná slitina také mění životnost formy. Hliník je uprostřed rozsahu. Slitiny zinku odlévané při nižších teplotách a vytvářejí mnohem menší tepelnou únavu; slitiny na bázi hořčíku a mědi napadají povrch matrice agresivněji. Níže uvedená tabulka poskytuje reálné srovnání.
| Slitinová rodina | Typická teplota tání | Typický život zemřít | Hlavní příčina opotřebení matrice |
|---|---|---|---|
| Slitiny zinku | 380–450 °C | 500 000 výstřelů | Abrazivní opotřebení, nízký tepelný šok |
| Slitiny hliníku | 620–700 °C | 100 000–200 000 výstřelů | Tepelná únava a pájení |
| Slitiny hořčíku | 620–680 °C | 80 000–120 000 výstřelů | Vyšší chemické napadení oceli |
| Slitiny mědi / mosazi | 900–1000 °C | 20 000–50 000 výstřelů | Silné tepelné praskání a eroze |
Výše uvedená čísla životnosti matrice předpokládají přiměřenou údržbu: řízená teplota matrice, pravidelné čištění, kontrola trhlin a příležitostné operace na uvolnění pnutí u silně zatížených nástrojů. Bez údržby dokonce i matrice z prémiové oceli brzy selže. Nepovažujte životnost matrice za pevnou charakteristiku oceli; je výsledkem oceli, konstrukce nástroje, řízení procesu a údržby dohromady.
Co řídí cenu hliníkové odlévací formy
Cenová nabídka není pouze cenou obrábění dutiny. Ocelový blok tvoří malou část celkových nákladů. Skutečné peníze jdou do strojírenství, výroby elektrod, CNC programování, leštění, montáže a zkušebních snímků. Pokud dodavatel uvádí velmi nízkou cenu matrice, raději se zeptejte, co je vyloučeno, než abyste obchod oslavovali.
Zjednodušený rozpis nákladů pro typickou formu pro tlakové lití hliníku vypadá takto:
- Návrh a simulace toku formy: 5–10 % z ceny nářadí. Tyto náklady se vyplatí chránit, protože zabrání pozdějším nákladným opravám.
- Ocel a tepelné zpracování: 12–18 %. Zahrnuje vakuové kalení, temperování a odlehčení pnutí.
- CNC obrábění a EDM: 40–50 %. Toto je jádro práce při výrobě matrice.
- Montáž, leštění a montáž: 15–20 %. Zahrnuje dosažení specifikované povrchové úpravy a odezvu vyhazovacího systému.
- Zkušební snímky a odběr vzorků: 3–5 %. Používá se k ověření rozměrů, kvality povrchu a procesních parametrů před uvedením do výroby.
Největším strategickým rozhodnutím je počet dutin. Jednodutinová matrice je levnější, jednodušší a snáze se upravuje. Vícedutinová zápustka vyrábí více dílů v jednom strojním cyklu a snižuje náklady na díl, ale znásobuje riziko nástroje. Pokud má jedna dutina mírné rozměrové posunutí, musí se během opravy dutiny zastavit celý výrobní cyklus.
| Číslo dutiny | Relativní náklady na kostky | Počet dílů za cyklus | Nejvhodnější objem |
|---|---|---|---|
| 1 dutina | 1,0x | 1 | Prototypování, velmi malý objem, složitá geometrie |
| 2 dutiny | 1,6–1,8x | 2 | Roční objemy od desítek tisíc výše |
| 4 dutiny | 2,5–3,0x | 4 | Velkoobjemové díly pro automobily a spotřebiče |
| 8 dutin | 4,5–5,5x | 8 | Stabilní, velmi objemné programy s jistými prognózami |
Mnoho zkušených kupujících začíná s jednodutinovým nebo dvoudutinovým nástrojem, ověří proces a poté přidá další dutiny nebo postaví druhou kostku. Tento přístup snižuje finanční riziko konstrukční chyby a zároveň umožňuje náběh k velkoobjemové výrobě.
Vady lití související s lisováním a jak jim předcházet
Většina defektů tlakového lití je pojmenována podle toho, co inspektor vidí na hotovém dílu, ale mnoho z nich začíná uvnitř formy. Pochopení vztahu defekt-to-die pomáhá kupujícím klást správné otázky během vzorkování a diskusí PPAP. Níže uvedená tabulka shrnuje nejčastější závady související s lisováním a praktická protiopatření, která používají technici tlakového lití.
| Defekt | Příčina související se smrtí | Prevence |
|---|---|---|
| Pórovitost plynu | Špatné odvětrávání, dlouhé průtokové cesty, špatně umístěné přepadové jímky | Přepracujte vrata a ventilační otvory, přidejte asistenci podtlaku |
| Studené uzávěry | Teplota matrice je příliš nízká, kov zamrzne dříve, než je dutina plná | Zvyšte teplotu matrice, vyvažte dobu plnění, upravte rychlost brány |
| Pájení / lepení | Hliník se chemicky váže na nechráněný povrch matrice | Nitridace nebo PVD povlakování povrchů dutin |
| Kontrola tepla | Opakované tepelné roztahování a smršťování čela matrice | Použijte H13 nebo prémiovou ocel, řízené chlazení, periodické odlehčení pnutí |
| Flash | Průhyb matrice, opotřebená dělicí čára, špatná upínací síla | Opravte dělicí čáru, udržujte rovnoběžnost desky, upravte tonáž svorky |
| Vystřelovací značky | Nedostatečný tah, příliš málo vyhazovacích kolíků, velká vyhazovací síla | Zvyšte úhel úkosu, přidejte vyhazovací kolíky, vyleštěte povrch dutiny |
Dobře navržená matrice sama o sobě neodstraní všechny vady. Parametry procesu, jako je teplota taveniny, profil vstřikování, aplikace nástřiku a načasování cyklu, musí odpovídat konstrukci formy. Ale pokud je kostka opravena a vada se stále objevuje na každém výstřelu, je pravděpodobně narušeno procesní okno, nikoli návrh matrice.
Pravidla návrhu, která chrání matrici a snižují šrot
Návrháři součástí někdy zacházejí s matricí, jako by mohla reprodukovat jakýkoli model CAD. To nemůže. Forma potřebuje úhly úkosu, jednotné stěny, zaoblené rohy a prostor pro proudění kovu. Pokud díl porušuje tato pravidla, objevují se problémy s kvalitou ve výrobě a náklady na údržbu matrice rostou. Dobrou zprávou je, že většina pravidel je jednoduchá a měřitelná.
| Designová vlastnost | Doporučený rozsah | Důvod |
|---|---|---|
| Vnější úhel úkosu | 1–2 stupně | Umožňuje čisté vyhození bez poškození povrchu |
| Vnitřní úhel úkosu | 2–3 stupně | Napomáhá uvolnění odlitku z pohyblivé poloviny |
| Jmenovitá tloušťka stěny | 2,5–6,0 mm | Vyvažuje chování při plnění, pevnosti a chlazení |
| Jednotnost stěny | Udržujte sekce co nejrovnoměrnější | Zabraňuje poréznosti při smršťování a stopám |
| Tloušťka základny žebra | 0,6–1,0 x sousední stěna | Vyztuží díl bez vytvoření tlustých částí |
| Poloměr vnitřního rohu | 1,0 mm nebo větší, pokud je to možné | Snižuje koncentraci napětí a zlepšuje tok kovu |
To jsou výchozí body, nikoli absolutní zákony. Velké díly, tenkostěnná pouzdra, konstrukční držáky a tlakotěsná tělesa ventilů se budou každý odchylovat jiným směrem. Cílem není slepě následovat tabulku; je to přinutit kontrolu návrhu, aby se zeptala, proč existuje určitá stěna, žebro nebo poloměr, než je ocel zápustky vyříznuta.
Výběr slitiny hliníku a její vliv na životnost nástroje a tolerance
Hliníková slitina nerozhoduje jen o mechanických vlastnostech finálního dílu. Ovlivňuje také to, jak agresivně roztavený kov napadá matrici, jak dobře vyplňuje tenké části a jakou rozměrovou toleranci můžete očekávat. Kupující, kteří vymění slitiny poté, co je matrice již vyrobena, mohou být výsledkem překvapeni.
| Slitina | Klíčové vlastnosti | Typické aplikace |
|---|---|---|
| A380 / ADC12 | Vyvážená pevnost, náplň a cena | Obecné konstrukční, automobilové skříně, držáky motoru |
| A383 | Lepší odolnost proti roztržení za horka, dobré plnění | Tenká žebra, složité tenkostěnné díly |
| A360 | Lepší odolnost proti korozi, nižší obsah mědi | Exponované části, mořské nebo korozivní prostředí |
| A413 | Vynikající tekutost a tlaková těsnost | Tělesa ventilů, tlakotěsné součásti |
| B390 | Vysoká tvrdost, dobrá odolnost proti opotřebení, tvrdší obrábění | Bloky motoru, válce válců, povrchy kritické proti opotřebení |
Z hlediska formy ovlivňuje obsah křemíku a mědi ve slitině chování při pájení a erozi. Slitiny s vyšším obsahem křemíku, jako je A383 nebo B390, dobře tečou, ale mohou být více abrazivní k povrchu oceli. Slitiny s nižším obsahem železa mohou zvýšit pájení, a proto je spolu s rozhodnutím o slitině často specifikována povrchová úprava, jako je nitridace. Správná kombinace je slitina, povrchová úprava, uspořádání chlazení a procesní nastavení, nikoli jednotlivá položka.
Odlévání plus obrábění: Kde se matrice stává hotovou součástí
Hliníková licí forma vytváří téměř čistý tvar, nikoli hotový komponent. Vývrty je stále třeba obrábět, těsnicí plochy potřebují rovinnost, závity vyžadují řezání a kritické rozměry vyžadují užší toleranci, kterou může poskytnout CNC proces. To je důvod, proč je schopnost obrábění dodavatele tlakového lití důležitá stejně jako samotná forma.
Dodavatel, který provozuje tlakové lití i CNC obrábění ve stejné továrně, může řídit celý pracovní postup: lisovnice vytvoří odlitek, CNC stroj jej dokončí a výstupní kontrola vidí stejnou součást ve stejné budově. Toto uspořádání zkracuje logistický čas, zabraňuje poškození během přepravy a udržuje údaje měření stabilní mezi operacemi.
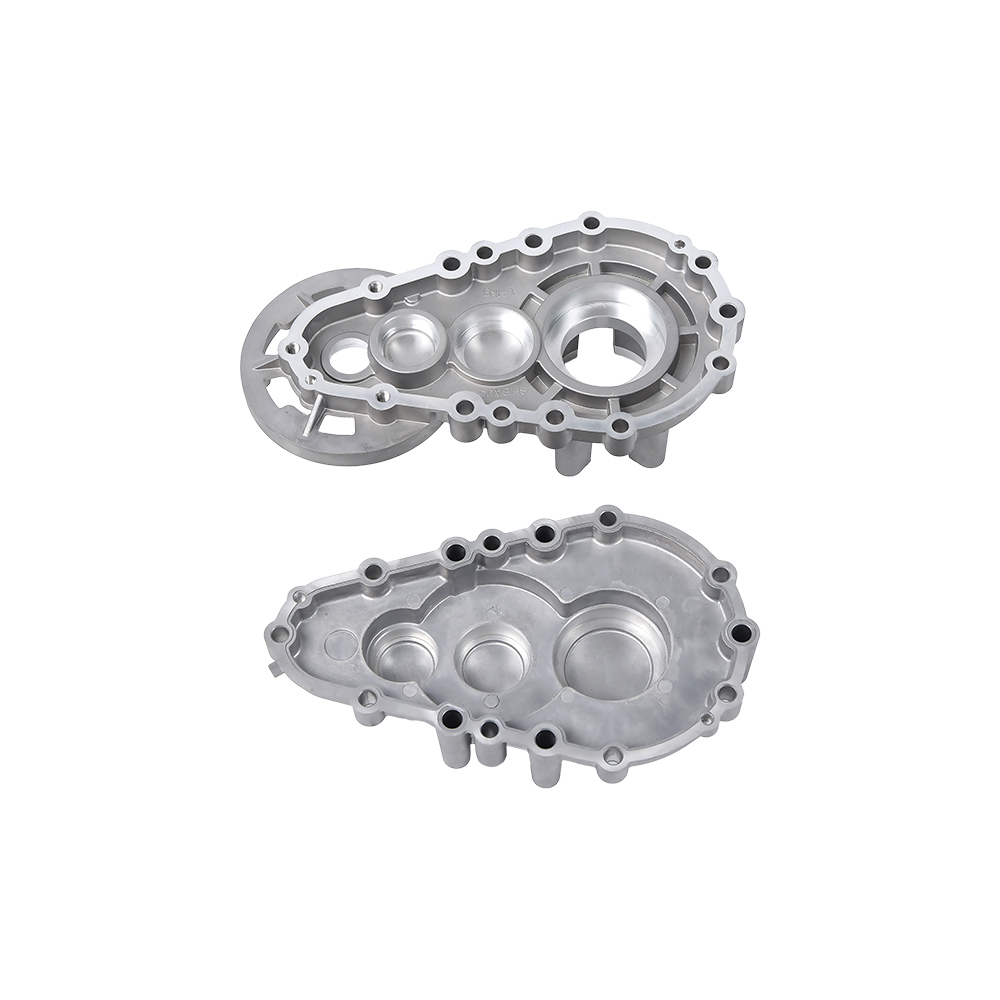
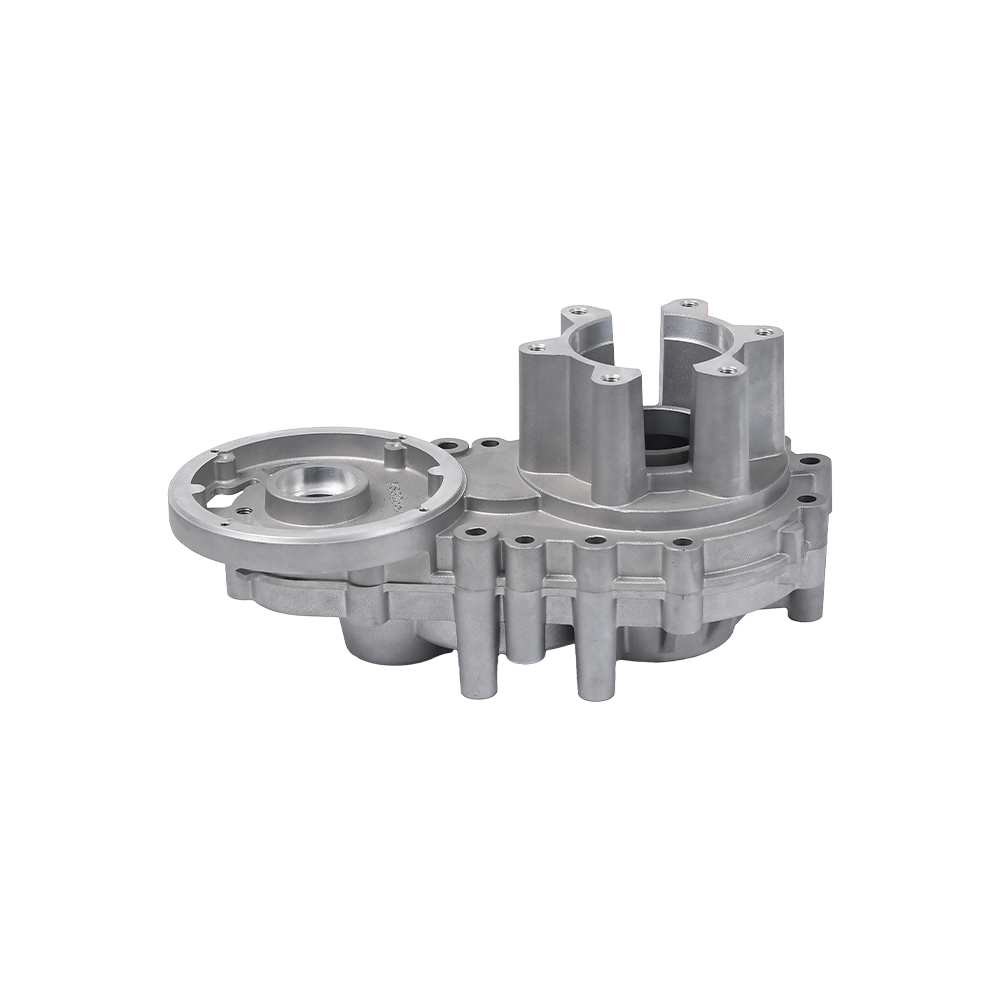
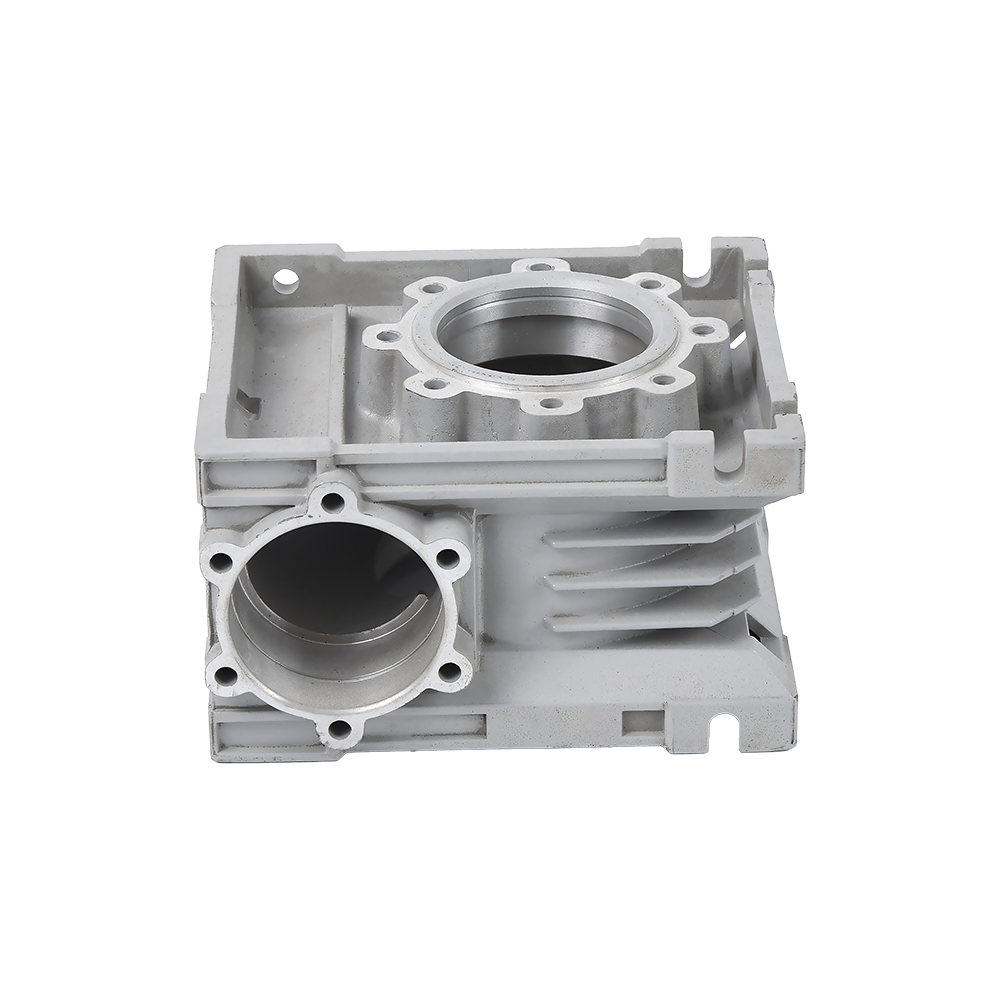
 Těleso převodovky z hliníkového tlakového odlitku pro přesnou montáž Toto pouzdro převodovky demonstruje, jak tlakové odlévání formuje celkovou geometrii, zatímco následné CNC obrábění dosahuje těsných tolerancí požadovaných pro montáž převodů a olejové těsnění, což z něj činí jasný příklad integrovaného pracovního postupu odlévání a obrábění. Zobrazit produkt →
Typickým příkladem je skříň převodovky. Forma tvoří celkovou geometrii, ložiskové kapsy a montážní výstupky, ale těsnicí plochy a ložiskové otvory obvykle vyžadují po odlití strojní obrábění. Bez obrábění je skříň stále funkční jako surový odlitek, ale nemůže splňovat tolerance potřebné pro montáž převodovky a olejové těsnění.
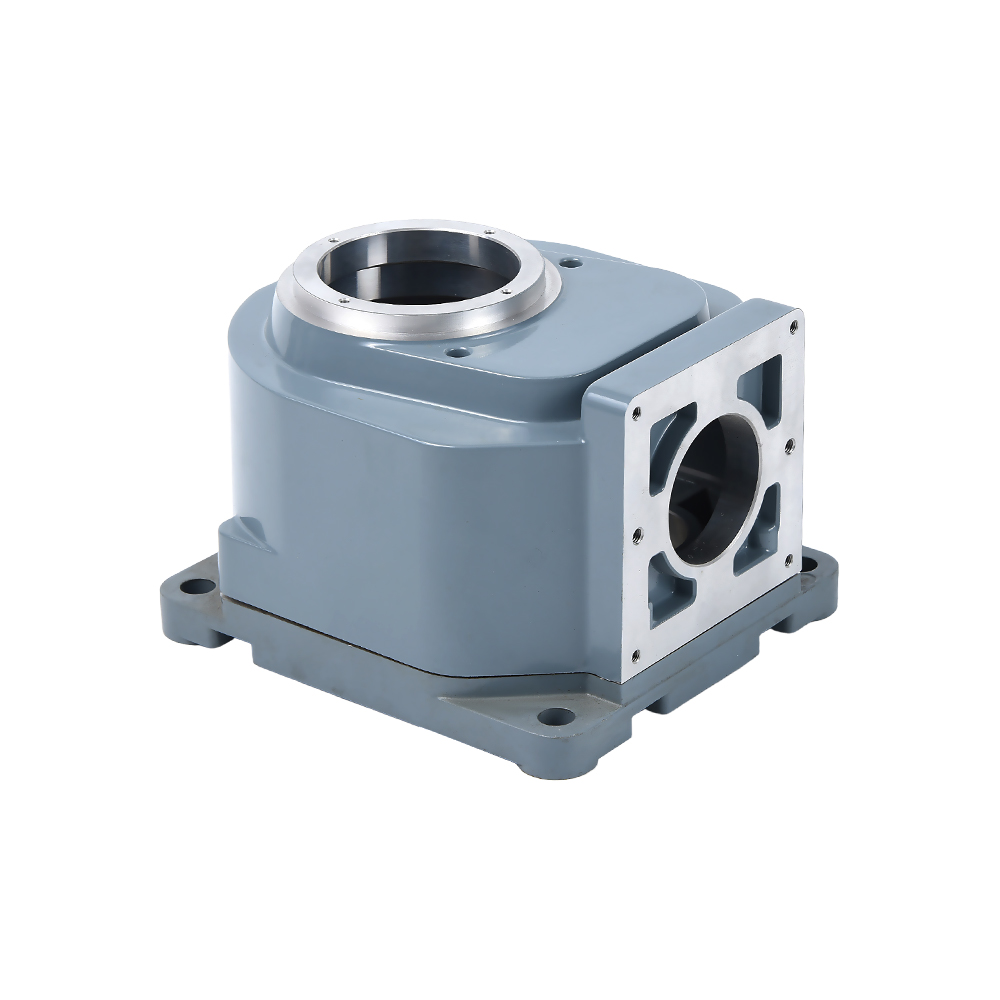
 Příslušenství pro bezkomutátorové motory vyžadující sekundární obrábění Skříně motoru a koncové štíty se u tenkých stěn a složitých detailů žeber spoléhají na tlakové odlévání, ale vyžadují přesné opracování pro zaoblení vývrtu a montážní povrchy statoru podle stejné logiky jako skříně převodovek. Zobrazit produkt →
Součásti elektromotoru se řídí stejnou logikou. Skříně motoru, koncové štíty a příslušenství bezkomutátorových motorů vyžadují přesné zaoblení vrtání, dobrou tepelnou odolnost a čistý povrch pro sestavu statoru. Licí forma poskytuje tenké stěny a složité detaily žeber; sekundární obrábění vytváří konečné prvky umístění.
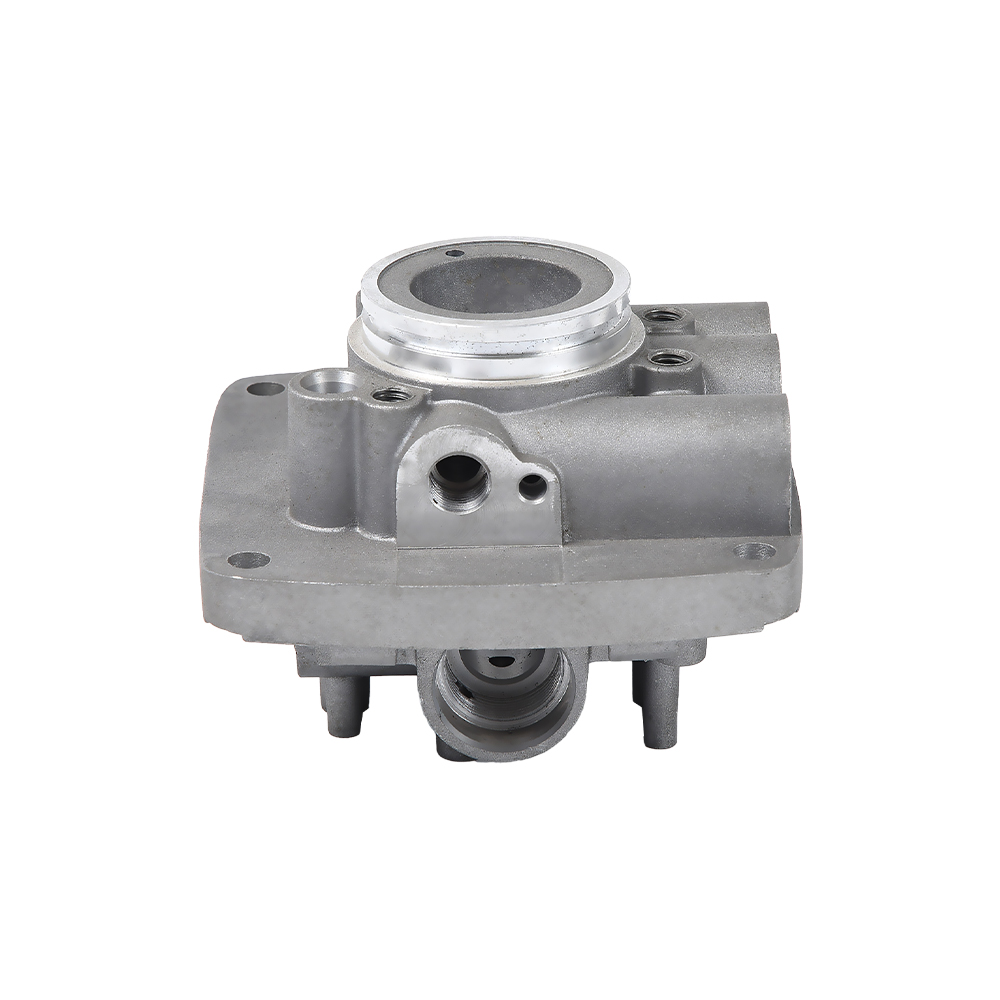
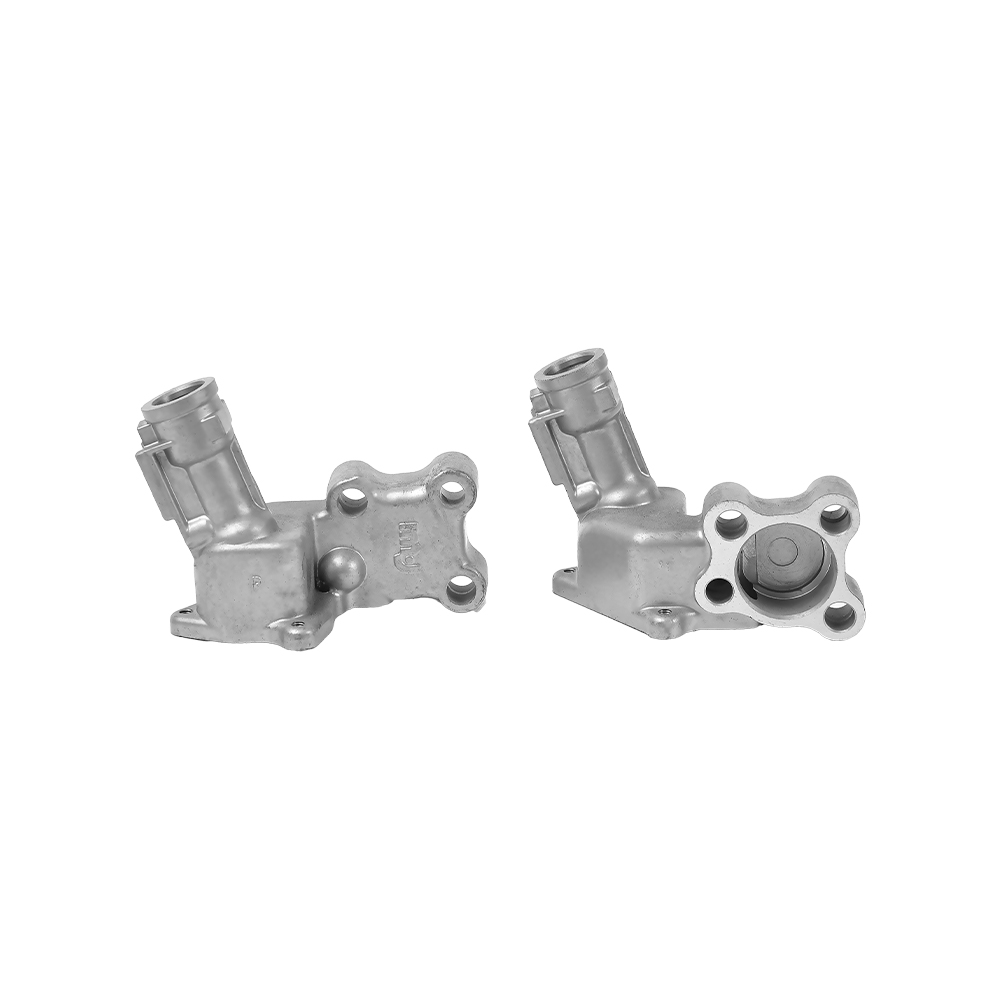
 Hydraulický ventil pro tlakové lití hliníku s integrovaným obráběním Tělesa hydraulických ventilů těží z vlastního tlakového lití a CNC obrábění, aby byla zajištěna tlakotěsnost stěn a přesných otvorů ventilů, závitů portů a těsnicích ploch a zároveň umožněna rychlejší rozměrová zpětná vazba do dutiny formy. Zobrazit produkt →
Tělesa hydraulických ventilů těží z integrovaného odlévání a obrábění z jiného důvodu. Forma zajišťuje tlakotěsné stěny a geometrii vnitřního průchodu, zatímco CNC obrábění uvádí vrtání ventilu, závity portů a těsnicí plochy na jejich konečné rozměry. Dodavatel, který může provádět obojí interně, má kratší komunikační smyčku, když rozměrová zpětná vazba směřuje zpět do dutiny formy.
Z pohledu kupujícího není praktickou otázkou, zda má dodavatel CNC dílnu. Téměř všichni ano. Důležitější otázkou je, zda stejný tým vlastní formu, parametry odlévání a obráběcí přípravky. Když jsou všichni tři v jednom zařízení, problémy se řeší u zdroje, místo aby si je předávaly tam a zpět mezi subdodavateli.
Otázky na dodavatele tlakového lití, než schválíte nástroj
Nabídky nástrojů se snáze porovnávají, když oba dodavatelé odpovídají na stejnou sadu technických otázek. Jako výchozí bod použijte níže uvedený seznam. Zahrnuje informace potřebné k porovnání kvality matrice, nejen ceny matrice.
- Jakou jakost oceli, tepelné zpracování a povrchovou úpravu bude matrice používat? Odpověď by měla být konkrétní, například H13 vakuově kalená plus nitridace, ne jen „ocel“.
- Spustíte simulaci toku formy před řezáním oceli? Zprávy simulace ukazují očekávaný vzor plnění, vzduchové lapače a chování tuhnutí. Požádejte o zobrazení zprávy.
- Kolik dutin je zahrnuto v uvedené ceně matrice? Cena za jednodutinovou matrici nelze srovnávat s cenou za dvoudutinovou matrici bez úpravy výkonu na díl.
- Jakou rozměrovou toleranci bude držet odlitek před obráběním? To odhalí, zda dodavatel chápe souvislost mezi stavem matrice a rozměrovým posunem.
- Kolik zkušebních snímků je zahrnuto? Náklady na odběr vzorků a počet vzorků jsou součástí dohody o nástrojích.
- Jaká je očekávaná životnost matrice a jaký plán údržby doporučujete? Životnost matrice ovlivňuje dlouhodobé náklady na součást, nikoli počáteční cenu nástroje.
- Bude stejná továrna provádět CNC dokončovací práce po odlití? Vlastní odlévání a obrábění snižuje riziko přenosu a udržuje vlastnictví tolerance na jednom místě.
- Na jaké opravy matrice se vztahuje cenová záruka a na kolik ran? Tím se zabrání tomu, aby se levná matrice stala drahou po první tisícovce dílů.
Na odpovědích na tyto otázky záleží více než na vybroušeném prodejním hřišti. Dodavatel, který poskytuje jasné, poctivé technické odpovědi ve fázi obrábění, se mnohem pravděpodobněji bude chovat stejným způsobem během sériové výroby.
Často kladené otázky o nástrojích na odlévání hliníku
Jaký je rozdíl mezi matricí a formou?
Forma je obecný termín pro dutou formu používanou k tvarování materiálu. Forma je specifický nástroj používaný při tlakovém lití: pracuje pod velmi vysokým vstřikovacím tlakem, má pohyblivé části, jako jsou šoupátka a vyhazovače, a cykluje mnohem rychleji než typická písková forma. V tlakovém lití hliníku je slovo matrice správný termín.
Kolik ran můžete získat z hliníkové odlévací formy?
S ocelí H13 a řádnou údržbou vydrží výrobní matrice pro hliníkové díly obvykle 100 000 až 200 000 výstřelů. Oceli ESR vyšší jakosti a chráněné povrchové úpravy to mohou posunout směrem k hornímu konci. Složitost geometrie formy a odlévaná slitina jsou dvě největší proměnné.
Která třída oceli je nejlepší pro hliníkovou formu pro tlakové lití?
H13 je průmyslový standard pro výrobu hliníkových matric. Poskytuje dobrou rovnováhu mezi tvrdostí, houževnatostí a odolností vůči tepelné únavě. H11 lze zvolit pro velmi složitá jádra, která vyžadují větší houževnatost, zatímco prémiové třídy H13 ESR se používají pro dlouhodobé projekty, kde jsou vyšší náklady na nástroje odůvodněny nižšími náklady na součást.
Lze z jedné kostky vyrobit několik různých dílů?
Ne s jedinou pevnou dutinou. Zápustka vytváří jednu geometrii dutiny, i když vyměnitelné vložky mohou umožnit řadu podobných dílů používajících stejnou základnu matrice. Každá změna tvaru součásti vyžaduje změnu geometrie dutiny, rozvržení žlabu nebo obojí. Neočekávejte, že jedna matrice pokryje úplně jiné návrhy dílů.
Snižuje vícedutinová matrice náklady na součást?
Ano, protože ze stejného strojního cyklu vychází více dílů. Samotná matrice však stojí více, nastavení se stává složitější a defekt v jedné dutině může narušit celý nástroj. Vícedutinové matrice jsou správnou volbou, když je roční objem vysoký a konstrukce součásti je stabilní.
Proč se pórovitost objevuje, i když je matrice nová?
Pórovitost v hliníkových odlitcích obvykle pochází ze zachyceného plynu nebo smrštění během tuhnutí. Forma to řídí ventilací, umístěním přepadu, konstrukcí brány a uspořádáním chladicího potrubí. Pokud je návrh formy správný, ale stále se objevuje pórovitost, mohou být parametry procesu mimo doporučené okno.
Potřebují hliníkové tlakově lité díly vždy po odlití obrábění?
Většina funkčních dílů ano. Zápustka vytváří téměř čistý tvar, ale otvory, těsnicí plochy, závity a úzké tolerance vyžadují CNC obrábění. Dodavatel s možností tlakového lití a obrábění může udržet tolerance pod jednou střechou a snížit škody při přepravě a manipulaci.
Jak dlouho trvá výroba hliníkové licí formy?
Pro lisovnici střední složitosti je typická dodací lhůta šest až dvanáct týdnů v závislosti na hloubce dutiny, počtu sklíček a na tom, zda je zahrnuta simulace toku formy. Fáze vzorkování a schvalování přidává několik dalších týdnů. Pokud dodavatel slibuje velmi krátkou dodací lhůtu, zeptejte se, kolik hodin je zahrnuto ověřování návrhu.
Co je tepelná kontrola a proč na ní záleží?
Tepelná kontrola je síť jemných trhlin, které se objevují na povrchu formy po opakovaných cyklech ohřevu a chlazení. Přenáší stopy na odlitek, zvyšuje riziko pájení a nakonec si vynutí opravu zápustky. Dobré chlazení matrice a správná specifikace oceli zpomalují nástup tepelné kontroly.
Hliníková licí forma není zboží, které si jednou koupíte a zapomenete. Je to přesný nástroj, který určuje kvalitu vašeho dílu, stabilitu výroby a dlouhodobé jednotkové náklady. Než porovnáte cenu, porovnejte jakost oceli, konstrukci chlazení, počet dutin a plán údržby. Když je forma správně navržena a vyrobena, proces odlévání má šanci proběhnout hladce; když je kostka oslabena, aby se ušetřily peníze, platí to každá další várka.
Pokud hodnotíte dodavatele pro projekt tlakového lití hliníku, zahrňte specifikaci nástroje do procesu nabídky a kontaktujte přímo náš tým prodiskutovat návrh formy, který odpovídá geometrii vašeho dílu i objemu výroby.