 JAZYK


Domov / Zprávy / Zprávy průmyslu / Hliníkové slitiny pro odlévání: Praktický průvodce třídami, vlastnostmi a výběrem
Kresba přistane na vašem stole s materiálovým blokem, který čte pouze „hliníková slitina“. Tato jediná čára může znamenat A356 pro konstrukční držák, A380 pro velkoobjemové tlakově lité pouzdro nebo B390 pro válec kompresoru, který musí přežít roky kluzného kontaktu. Vyberte špatnou třídu a první prototypy mohou vypadat bezchybně – pak se po obrábění objeví praskliny, povrch netěsností při tlakové zkoušce u šarže 2 000 dílů nebo eloxované povrchy budou nerovnoměrné a tmavé.
Zde je přímá odpověď před detailem. Pro vysokotlaké tlakové lití jsou praktické výchozí hodnoty A380 a A383 , s ADC12 jako asijské označení pro podobnou slitinu. Pro nízkotlaké, gravitační a pískové lití jsou staardní možnosti A356 a 356 . Pokud konstrukci dominuje kluzné opotřebení – vložky válců, válce kompresoru, dosedací plochy – B390 zaslouží hodnocení. Pokud odolnost proti korozi a kosmetická úprava převáží surovou pevnost, 518 je slitina k testování. Zbytek tohoto článku vysvětluje tyto závěry pomocí čísel, která můžete vnést do konverzace s dodavatelem.
Jak funguje označení slitin hliníku
Odlévané hliníkové slitiny v Severní Americe se řídí čtyřmístným systémem Aluminium Association s desetinnou čárkou. První číslice identifikuje hlavní legující prvek a tato číslice samotná vám řekne většinu toho, co potřebujete vědět o chování slitiny ve formě a v provozu.
- 1xx.x — 99,0 % nebo vyšší hliník, používaný hlavně pro elektrické vodiče a chemická zařízení.
- 2xx.x — měď jako hlavní prvek. Tato rodina produkuje nejvyšší pevnost ze všech litých hliníkových slitin po tepelném zpracování, ale odolnost proti korozi trpí.
- 3xx.x — křemík s přidanou mědí a/nebo hořčíkem. Toto je rodina tahounů pro tlakové lití i gravitační lití.
- 4xx.x — křemík jako hlavní prvek, který nabízí vynikající tekutost a tlakovou těsnost pro díly kritické k úniku.
- 5xx.x — hořčík, který poskytuje nejlepší odolnost proti korozi a nejkonzistentnější eloxovaný povrch.
- 7xx.x — zinek, vytvrditelný stárnutím s vysokou pevností po odlití, ale méně běžný v komerčních slévárnách.
Co vlastně znamenají čísla, písmena a desetinná místa
Druhá číslice označuje modifikaci základní slitiny; poslední dvě číslice označují konkrétní slitinu v rámci rodiny. Desetinné číslo je také důležité: x.x je forma odlitku, x.xx je forma ingotu. Předpona písmene, jako je A v A356, znamená přísnější limity nečistot než základní slitina bez písmen. V praxi je specifikace jako A356-T6 kompletní instrukce: slitina rodiny 3xx.x, modifikované složení 356, těsnější nečistoty a tepelné zpracování T6.
Krátce vysvětlena označení teplot
Temper se píše za slitinou, oddělená pomlčkou. T6 znamená rozpouštěcí tepelné zpracování následované umělým stárnutím – teplota nejčastěji specifikovaná, když musí konstrukční odlitek nést zatížení. T5 znamená, že součást je ochlazena z odlévání a poté uměle stárnuta, přičemž se vynechá krok řešení, který se běžně používá pro tlakové lití, aby se zabránilo deformaci a tvorbě puchýřů. F znamená jako vyrobený, což je způsob, jakým je dodávána většina tlakových odlitků. Tyto rozdíly přímo ovlivňují mez kluzu: A356-T6 dosahuje zhruba Mez kluzu 186 MPa , zatímco odlitý A356 sedí kolem 125 MPa .
Nejběžnější hliníkové slitiny pro odlévání
Podle Metal Casting Institute jsou nejběžnější slitiny pro lití do písku, gravitační lití a nízkotlaké lití 356 a 357 obsahující asi 6 % a 7 % křemíku. Přehled vědy o materiálech publikovaný na ScienceDirect tento vzor potvrzuje a uvádí, že A319 (Al-6Si-3Cu-1Fe-1Zn) a A356 (Al-7Si-0,25Cu-0,2Fe-0,4Mg) představují většinu průmyslových aplikací v gravitačním lití. Pro vysokotlaké lití pod tlakem pokyny pro výběr slitiny ukazují, že dominuje řada 3xx.x, následovaná 4xx.x, 5xx.x a 2xx.x.
| Slitina | Si % | Cu % | Mg % | Fe max. % | UTS (MPa) | Výtěžek (MPa) | % prodloužení | Typický proces |
|---|---|---|---|---|---|---|---|---|
| A356 | 6,5–7,5 | 0.20 | 0,30–0,45 | 0.20 | 262 (T6) | 186 (T6) | 5–10 | Nízký tlak / gravitace / písek |
| 356 | 6,5–7,5 | 0.20 | 0,30–0,45 | 0.60 | 228 (T6) | 164 (T6) | 3,5–6 | Nízký tlak / gravitace / písek |
| 319 | 5,5–6,5 | 3,0–4,0 | 0.10 | 1.0 | 235 (T6) | 165 (T6) | 2–4 | Gravitace / písek |
| A380 | 7,5–9,5 | 3,0–4,0 | 0.10 | 1.3 | 324 (jako obsazení) | 160 (jako obsazení) | 3.5 | Odlévání pod tlakem |
| A383 / ADC12 | 9.5–11.5 | 2,0–3,0 | 0.10 | 1.3 | 310 (jako obsazení) | 150 (jako obsazení) | 3.5 | Odlévání pod tlakem |
| B390 | 16–18 | 4,0–5,0 | 0,45–0,65 | 1.3 | 285 (jako obsazení) | 240 (jako obsazení) | 1 | Odlévání pod tlakem |
| 518 | 0.35 | 0.25 | 7,5–8,5 | 1.8 | 310 (jako obsazení) | 190 (jako obsazení) | 4–7 | Odlévání pod tlakem |
Hodnoty vlastností uvedené výše se řídí publikovanými údaji ASM International pro samostatně lité zkušební tyče. Zacházejte s nimi jako s výchozím bodem pro technické hodnocení, nikoli jako se zárukou pro konkrétní geometrii součásti.
Jak proces odlévání omezuje výběr slitiny
Proces odlévání je prvním filtrem při výběru slitiny. Každý proces plní formu jinak a slitina musí tolerovat podmínky plnění.
Vysokotlaké lití: rychlost a tenké stěny
The proces tlakového lití hliníku vstřikuje roztavený kov do kalené ocelové matrice pod tlaky mezi 10 a 175 MPa. Doba plnění se měří v milisekundách, takže slitina musí být extrémně tekutá při teplotě lití. A380 a A383 jsou dominantní volbou, protože jejich obsah křemíku poskytuje tekutost potřebnou pro tenké stěny a složitá žebra. A356 lze odlévat pod tlakem, ale jeho nižší obsah křemíku ztěžuje čisté plnění tenkých částí a zvyšuje riziko pájení v matrici.
Nízkotlaké lití: čistá výplň a méně pórů
Nízkotlaké lití plní formu ze spodní pece a tlačí taveninu vzhůru stoupací trubkou pod řízeným tlakem plynu. Tok je ve srovnání s vysokotlakým vstřikováním stálý a laminární. Úrovně pórovitosti mají tendenci být nižší a mechanické vlastnosti jsou opakovatelnější – proto jsou kola, závěsná ramena a konstrukční držáky vyrobeny tímto způsobem. A356 v T6 je standardní kombinací pro tyto komponenty. Když je pórovitost hlavním důvodem odmítnutí, vyplatí se ověřit si to u dodavatele Nízkotlaké lití může snížit otvory pro plyn dost na to, aby vyhovovaly vaší normě pro testování těsnosti.
Gravitační a pískové lití: všestrannost se silnějšími sekcemi
Gravitační lití do trvalých forem využívá jednoduchou geometrii spodního plnění nebo naklápěcí lití, zatímco lití do písku nabízí nejširší tvarovou volnost. Oba procesy jsou shovívavější k nižší tekutosti, takže A356, 356, 319 a 357 mají největší využití. Vzhledem k tomu, že chlazení je pomalejší než u tlakového lití, mikrostruktura je hrubší a vy to kompenzujete specifikací tepelného zpracování, místo abyste se snažili udržet pevné vlastnosti jako při odlévání.
Na kterých vlastnostech slitiny u skutečných komponent záleží
Kromě pevnosti v tahu musí odlévací slitina přežít samotný proces odlévání a fungovat v konečném prostředí. Těchto šest vlastností rozhoduje o většině reálných výběrů.
Odolnost proti praskání za tepla
Trhliny vznikají během tuhnutí, když má slitina široký rozsah tuhnutí a nedostatečné přivádění tekutého kovu mezi dendrity. Slitiny 2xx.x bohaté na měď jsou zde nejhorší. A356 tuhne v úzkém rozmezí, což mu dává silnou odolnost proti praskání za tepla a vysvětluje, proč dominuje strukturálním gravitačním odlitkům.
Tendence pájení v zápustce
Roztavený hliník může reagovat s povrchy ocelových matric a přivařit se k nástroji. Železo ve slitině to zmírňuje tvorbou intermetalických fází bohatých na železo, které snižují smáčení. Slitiny pro tlakové lití proto specifikují železo do 1,3 %, zatímco gravitační lité slitiny, jako je A356, udržují železo na 0,20 %, protože zde není možné pájet. Pokud si vezmete gravitační litou slitinu a pokusíte se ji odlévat pod tlakem, počítejte s problémy s pájením.
Tlaková těsnost
Tělesa hydraulických ventilů, tělesa čerpadel a skříně převodovek splňují požadavky na zkoušky těsnosti. A413 se zhruba 12 % křemíku má vynikající tlakovou těsnost. A356 a A380 také fungují dobře. B390 s 16–18 % křemíku je méně spolehlivý pro tlakotěsné odlitky, protože primární částice křemíku narušují kontinuitu matrice a mohou vytvářet sítě mikroporézností.
Odolnost proti korozi
518 je díky svému obsahu hořčíku 7,5–8,5 % nejsilnějším kandidátem ve většině venkovních prostředí nebo prostředí se slanou vodou mezi slitinami pro tlakové lití. Slitiny s mědí jako A380 a 319 korodují rychleji ve vzduchu plném soli. A356 sedí uprostřed a je přijatelný pro většinu aplikací pod kapotou strojů a automobilů, pokud je aplikována správná povrchová ochrana.
Obrobitelnost
A380 a 319 dobře obrábějí, produkují krátké třísky a poskytují dobrou životnost nástroje při vysokých řezných rychlostech. Vysoký obsah hořčíku 518 vytváří vláknité třísky, které se mohou zamotávat kolem nástrojů, takže jsou nutné ostřejší břitové destičky a geometrie utvařeče třísek. Pokud bude váš díl potřebovat rozsáhlé vrtání a závitování, zohledněte to při rozhodování o slitině.
Tepelná vodivost
Součásti tepelného managementu, jako jsou chladiče a kryty motoru, závisí na tom, jak rychle se teplo šíří kovem. A356 v T6 dosahuje zhruba 151 W/(m·K) , zatímco A380 měří asi 96 W/(m·K) . Pokud součást odebírá teplo z elektromotoru nebo výkonové elektroniky, rozdíl asi 55 W/(m·K) výrazně změní teplotu přechodu.
Výběr slitiny řízený aplikací
Výběr slitiny je obvykle průsečíkem konstrukčních požadavků a ekonomiky procesu odlévání. Níže uvedená tabulka mapuje běžné součásti na jakosti, které pro ně slévárny skutečně provozují.
| Aplikace | Doporučené známky | Co řídí rozhodnutí |
|---|---|---|
| Části válce motoru | A380, A383, B390 | Objem, tlaková těsnost, odolnost proti opotřebení |
| Skříně převodovky a převodovky | A380, A383 | Tuhost, těsnost, rozměrová přesnost |
| Olejová čerpadla a vodní čerpadla | A356, A380 | Tlaková těsnost, machinability, thermal fatigue |
| Hydraulické ventily a bloky | A356, A380 | Těsnost, pevnost, opracované těsnící plochy |
| Skříně motoru a koncové kryty | A380, ADC12 | Tenkostěnná výplň, rozměrová přesnost, pevnost |
| Zemědělské převodovky | A356, 319 | Houževnatost, odolnost proti únavě při gravitačním/pískovém lití |
| Chladiče pro nová energetická vozidla | A383, A356 | Tepelná vodivost, flatness, thin-wall detail |
| Smart-home a lékařské ohrádky | A383, ADC12 | Složitá geometrie, kosmetický povrch, tenké stěny |
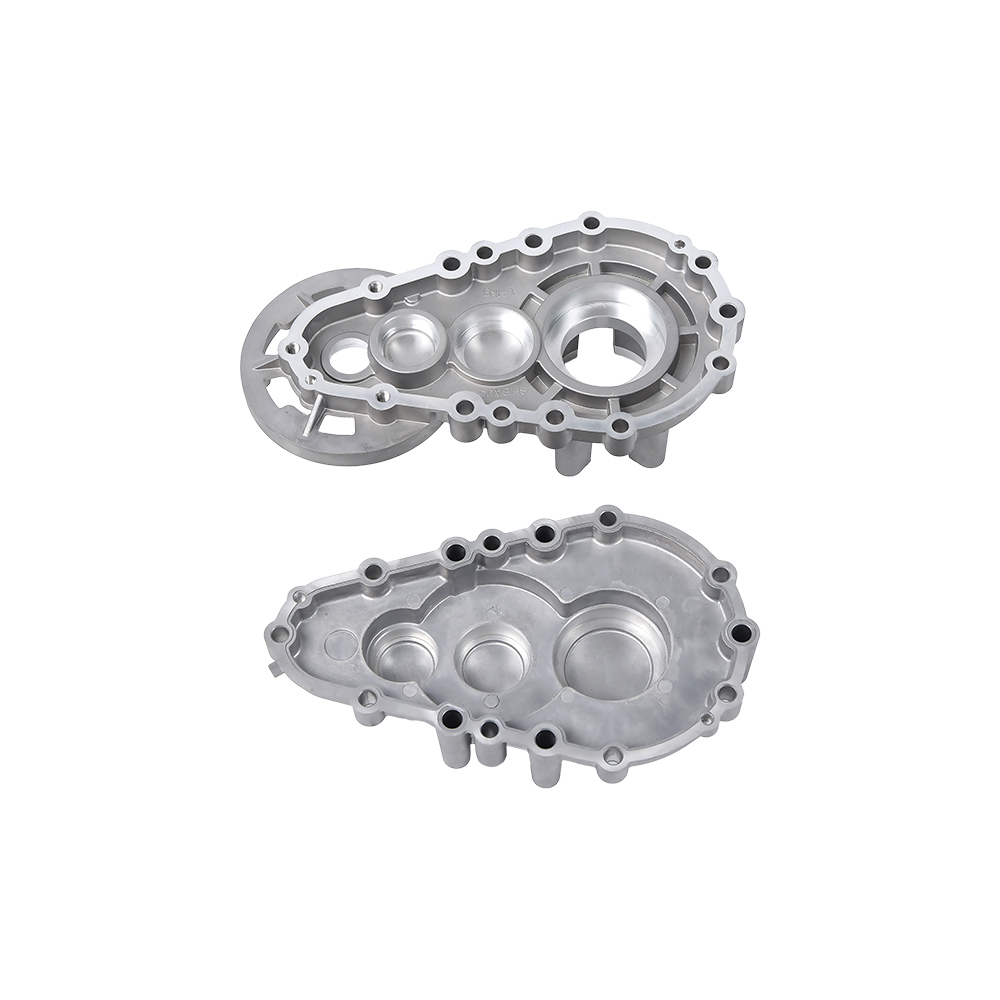
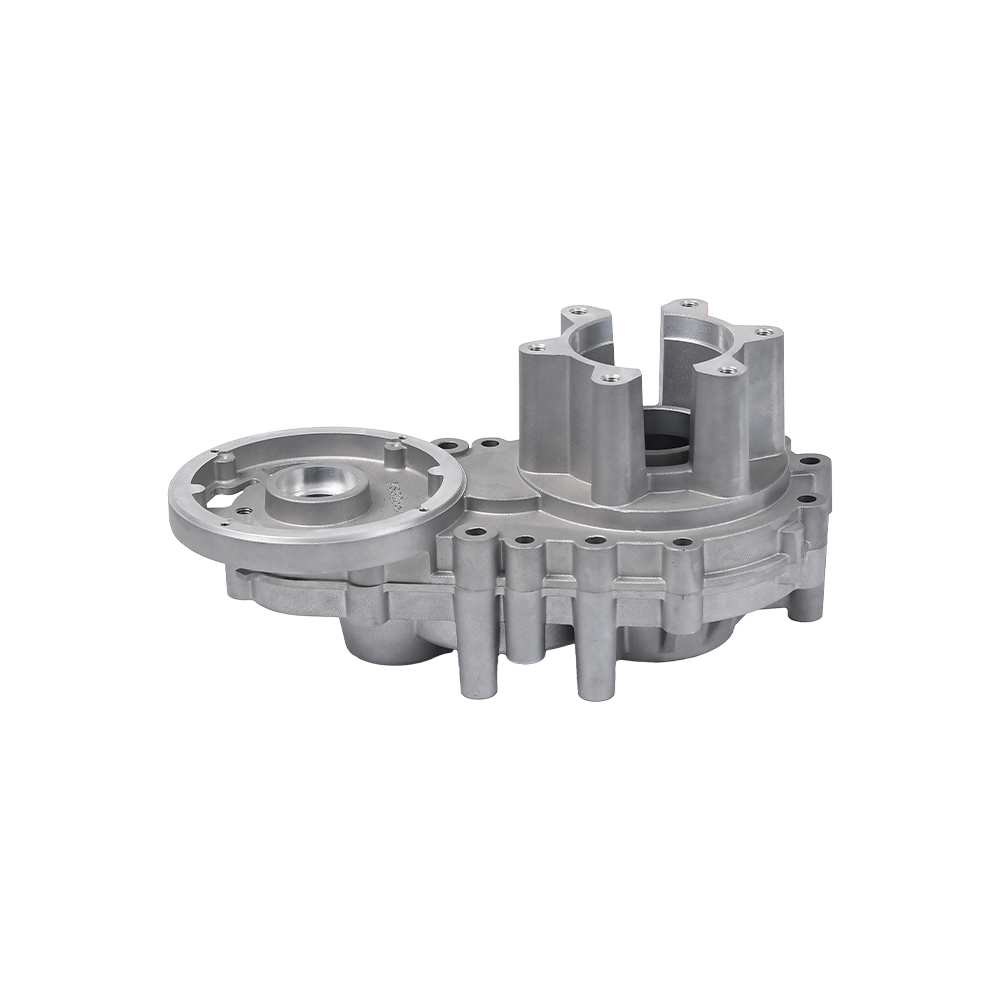
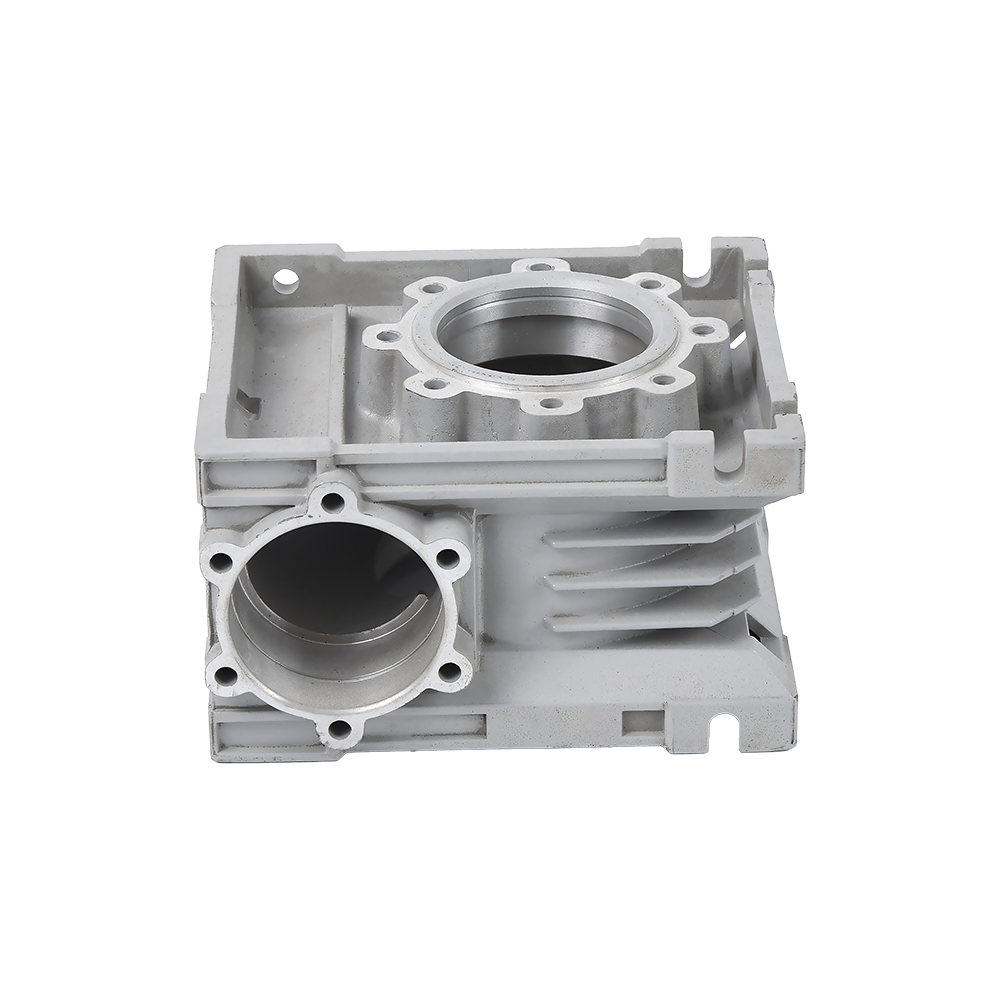
Pro hnací ústrojí a konstrukční aplikace dodavatelé běžně vyrábějí hliníkové tlakově lité skříně převodovek v A380 nebo A383, protože tyto slitiny poskytují tuhost a tlakovou těsnost potřebnou v převodovkách. Když musí skříň převodovky také přežít únavu z vibrací, A356 s temperováním T6 stojí za zvážení, i když je doba cyklu delší.
 Hliníkové tlakové lití skříně převodovky – Ningbo Beilun Youyuan Machinery Manufactur Hliníkové tlakově lité pouzdro převodovky představuje vrchol v technické dokonalosti, bezproblémově spojuje odolnost, přesnost a... Zobrazit produkt →
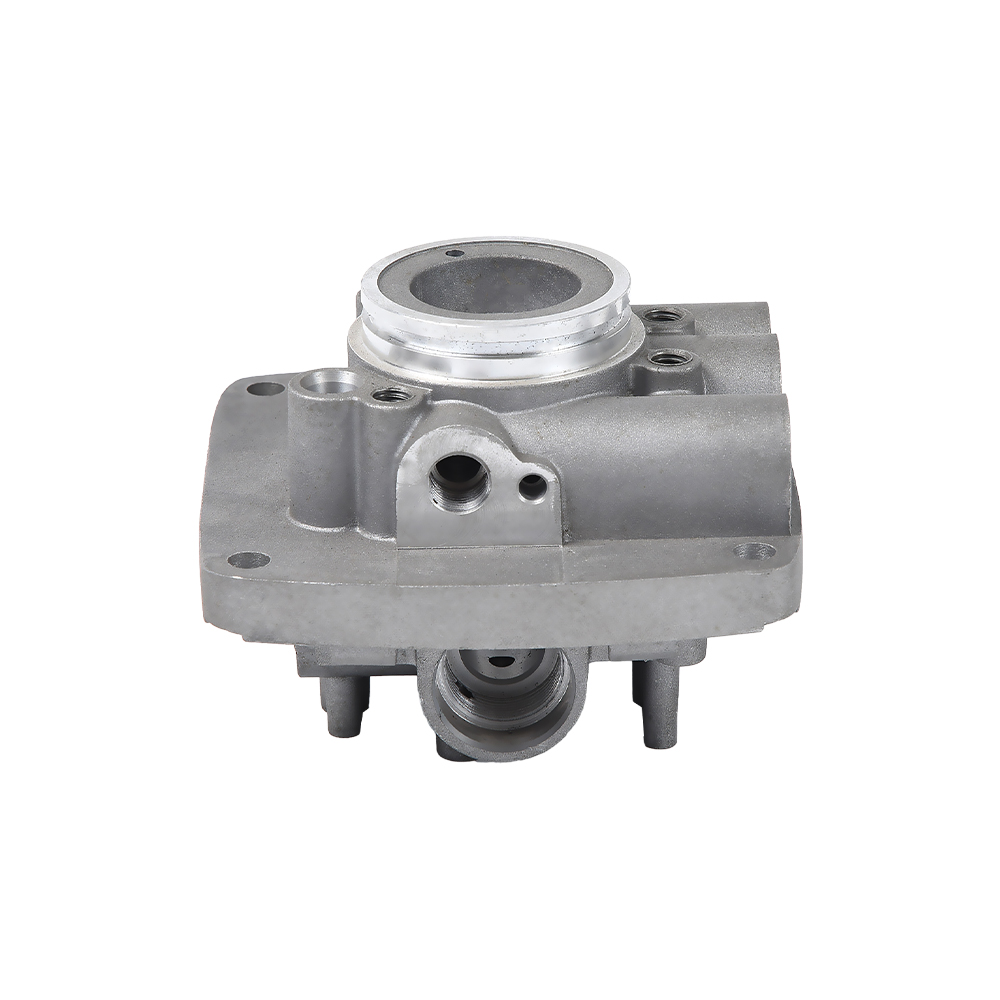
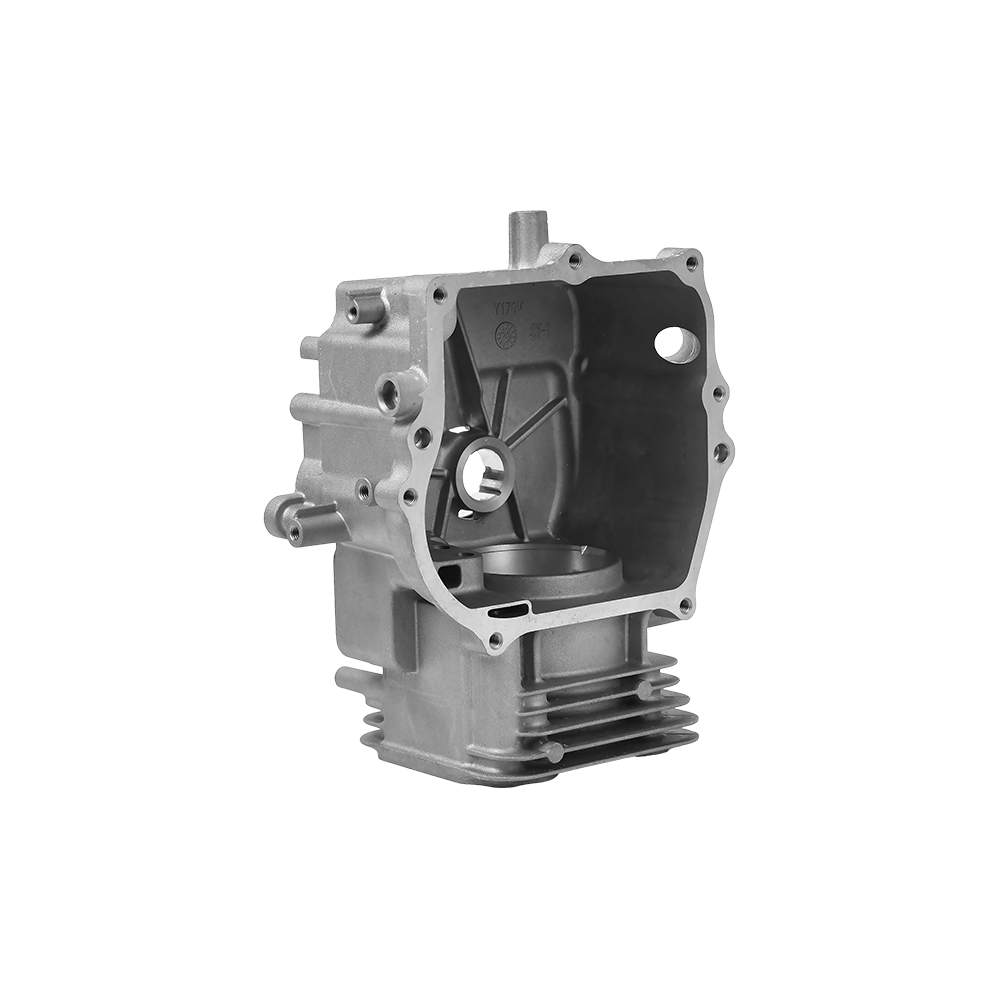
V kategorii automobilových motorů hliníkové díly válců automobilových motorů jsou obvykle specifikovány v A356-T6, když záleží na strukturální integritě a chladicím výkonu, nebo A380, když objem výroby vyžaduje nejnižší možné náklady na kus. B390 je vybrán, když oblast vrtání válce vyžaduje vysokou odolnost proti kluznému opotřebení bez samostatné vložky.
 Výrobci dílů pro automobilové válce na zakázku. OEM dodavatelé - Ningbo Beilun Youyuan Machinery Manufacturing Co., Ltd je čínský OEM/ODM výrobce hliníkových dílů válců pro automobilový motor a hliníkové auto En... Zobrazit produkt →
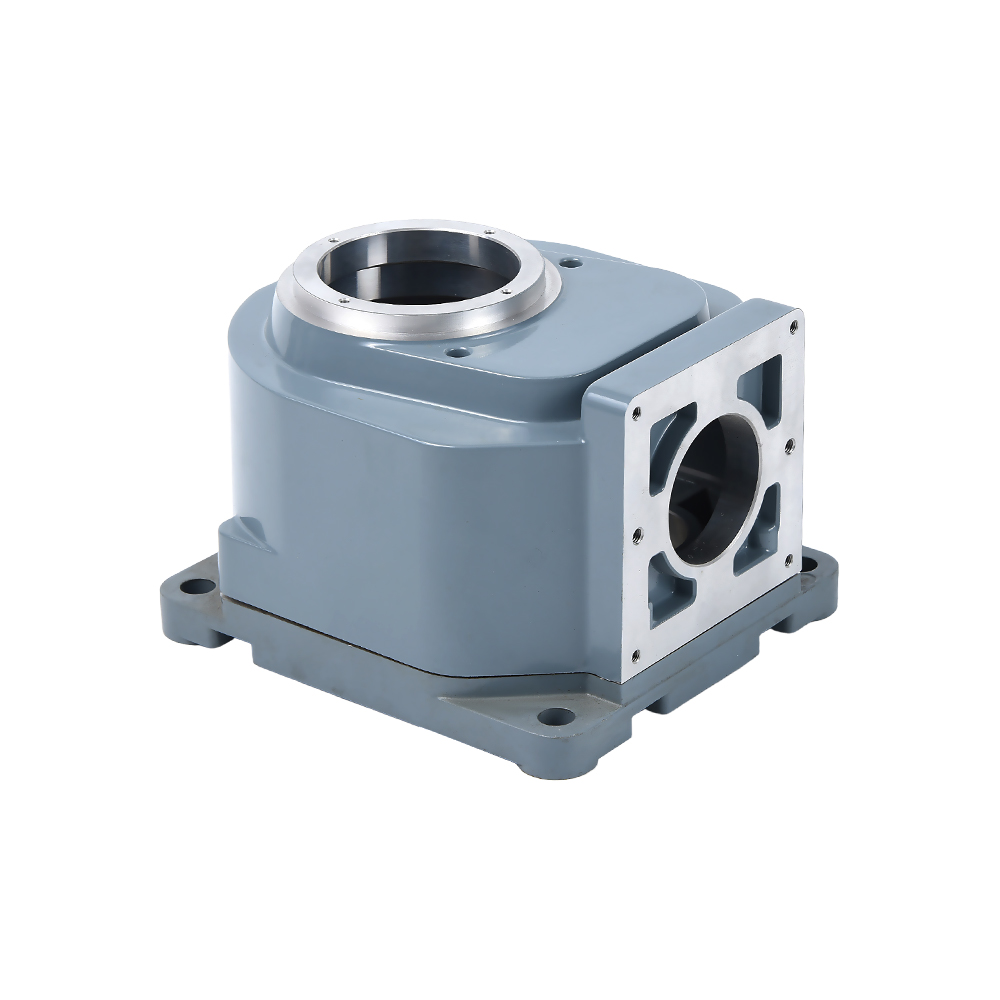
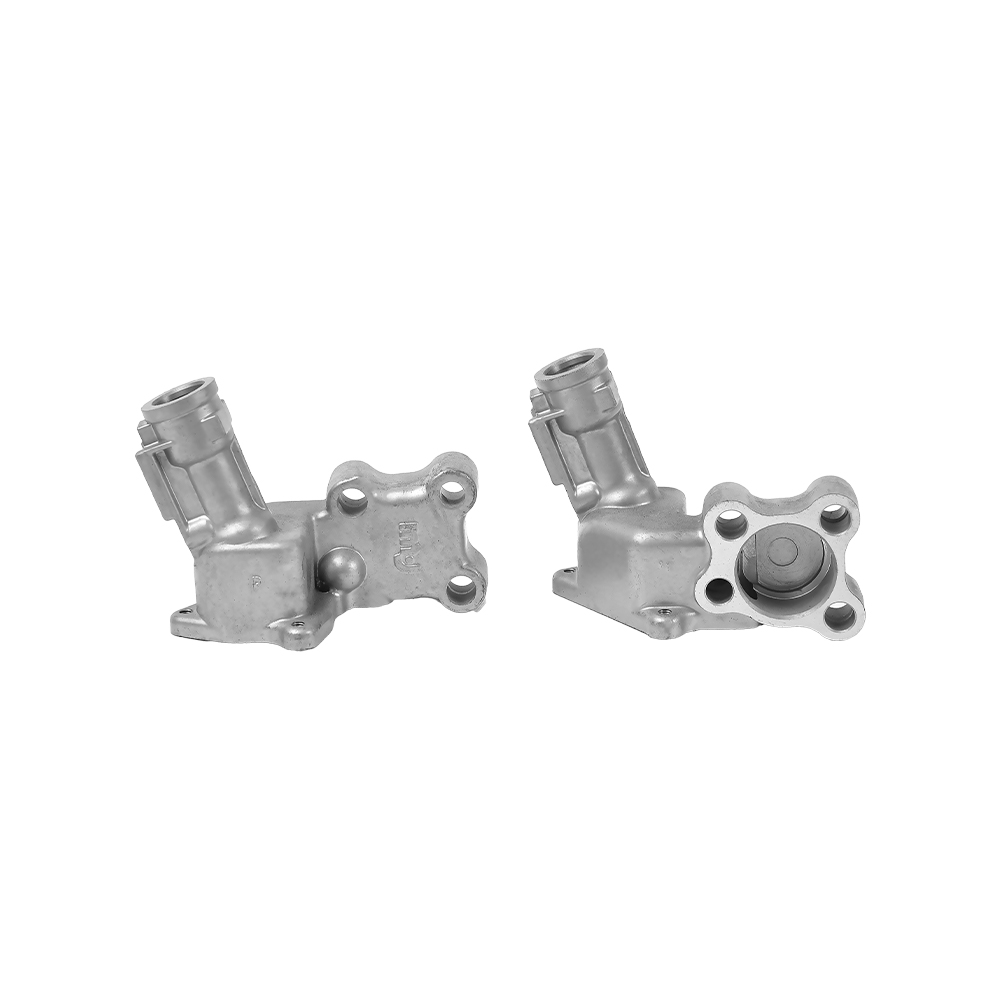
Pro fluidní komponenty, hliníkový tlakově litý hydraulický ventil tělesa jsou obvykle odlévána do A380, protože obrábí čistě do plochých těsnicích ploch a udržuje tlak bez makroporéznosti. Pro středně velké série s vyššími nároky na únavu zůstává A356 v T6 měřítkem.
 Zakázkoví výrobci hydraulických ventilů pro tlakové lití hliníku. OEM dodavatelé - Ningb Beilun Youyuan Machinery Manufacturing Co., Ltd je čínský výrobce OEM/ODM hliníkových tlakových lití hydraulických ventilů a hliníkových lisů Ca... Zobrazit produkt →
Úvahy o designu, které ovlivňují výběr slitiny
Slitina je jen polovina rozhodnutí. Geometrie dílu, očekávání tolerancí a následná povrchová úprava – to vše ovlivňuje, kterou třídu je reálné vyrobit za uvedenou cenu.
Tloušťka stěny
- Odlévání pod tlakem — minimální stěny 0,8–1,5 mm pro malé součásti; 2–3 mm je praktická podlaha pro střední pouzdra s žebry a výstupky.
- Nízkotlaké lití — minimální stěny 2,5–4 mm v závislosti na rozsahu tuhnutí slitiny.
- Gravitační a pískové lití — minimální stěny 3–5 mm, aby se zabránilo chybnému stékání a defektům smršťování.
Rozměrové tolerance
- Odlévání pod tlakem drží asi ±0,1 mm na malých rozměrech a ±0,3–0,5 mm na 100 mm. To je důvod, proč je většina přesných pouzder a držáků litá pod tlakem.
- Nízkotlaké a gravitační lití typicky běží ±0,5 mm přes 100 mm. Konstrukční díly A356-T6 jsou opracovány po tepelném zpracování, pokud je požadována větší přesnost.
- Lití do písku dává ±0,8 mm nebo více a na funkčních plochách je téměř vždy nutné obrábění.
Úhel ponoru
Tlakové lití potřebuje alespoň 1–2 stupně tahu na vnějších stěnách a 1,5–2,5 stupně na vnitřních jádrech, aby bylo možné díl vyjmout čistě. Nízkotlaké a gravitační nástroje také potřebují tah, ale o něco menší, protože plnící a vyhazovací síly jsou nižší. Pokud váš návrh umožňuje nulový úkos kvůli požadavkům na sestavu, očekávejte rozhovor o přídavcích na obrábění nebo posuvných akcích, které zvyšují náklady.
Tepelné zpracování a deformace
Tepelné zpracování T6 podstatně zvyšuje mez kluzu, ale také vede k deformaci z kroku kalení. U tenkostěnných odlitků je po T6 často vyžadována operace rovnání. Hliníkové slitiny odlévané pod tlakem se obvykle používají v temperaci F, protože obsah plynu zachycený vysokotlakým vstřikováním může způsobit povrchové puchýře během tepelného zpracování roztoku. Potvrďte, zda váš díl skutečně potřebuje T6; upgrade z F na T6 může zvýšit náklady na proces i míru zmetkovitosti.
Kompatibilita s povrchovou úpravou
Práškové lakování a lakování na každé slitině v tomto článku. Eloxování je výjimkou. Hladiny křemíku nad asi 7 % vytvářejí tmavší, nepravidelný anodický povlak a tlakově lité povrchy často obsahují jemnou porézní vrstvu, která po eloxování vypadá špatně. Pokud potřebujete dekorativní eloxovaný povrch, určete buď slitinu s nízkým obsahem křemíku, jako je 518, nebo plánujte před eloxováním opracovat odlévaný povrch. Referenční příklady pro čistou konečnou úpravu výroby ukazují, jak na to aplikace tlakového lití hliníku stále více se spoléhají na kroky přípravy povrchu, aby vyhověly kosmetickým standardům.
Často kladené otázky o hliníkových slitinách pro odlévání
Jaký druh hliníku je nejlepší pro odlévání?
Neexistuje jediná nejlepší známka. Použijte A356 nebo 356 pro nízkotlaké, gravitační a lití do písku, kde záleží na pevnosti a tažnosti. Použijte A380 nebo A383 pro vysokotlaké lití, když při rozhodování dominuje objem výroby, tenké stěny a nákladová efektivita. Nejlepší třída je ta, která nejprve odpovídá vašemu procesu, poté vašemu zatěžovacímu stavu a požadavkům na povrch.
Je ADC12 stejný jako A383?
Jsou si blízcí, ale nejsou identičtí. ADC12 je japonské označení JIS pro tlakově litou slitinu se zhruba 9,5–11,5 % křemíku a 1,5–3,5 % mědi. A383 je označení Aluminium Association pro podobnou slitinu s přísnými limity železa a manganu. V praxi mnoho asijských tlakových odlévačů používá nomenklaturu ADC12 i při exportu dílů kreslených do A383, takže raději potvrďte přesnou chemii na materiálovém certifikátu, než abyste předpokládali, že jsou zaměnitelné.
Mohou být díly z tlakově litého hliníku eloxovány?
Ano, ale výsledek závisí na obsahu křemíku. A380 a A383 eloxují do tmavého, nerovnoměrného povrchu, který neodpovídá architektonickým specifikacím. Slitiny pro tlakové lití s nízkým obsahem křemíku, jako je 518, vytvářejí mnohem lepší anodický povlak. Chcete-li dosáhnout konzistentního vzhledu, před eloxováním obrobte nebo obruste povrch a otestujte předvýrobní vzorky ze skutečné matrice, než se pustíte do specifikace povrchové úpravy.
Co znamená T6 v A356-T6?
T6 je označení teploty pro rozpouštěcí tepelné zpracování, kalení a umělé stárnutí. Pro A356 to zvyšuje mez kluzu ze zhruba 125 MPa ve stavu po odlití na přibližně 186 MPa při zachování 5–10% prodloužení. Je to výchozí teplota pro konstrukční odlitky, které budou vystaveny značnému mechanickému zatížení.
Která slitina hliníku má nejlepší tlakovou těsnost?
A413, s přibližně 12 % křemíku, je široce uváděna jako tlakově nejtěsnější slitina pro tlakové lití. A356 také funguje dobře pro gravitační a nízkotlaké odlitky, které potřebují zadržovat olej nebo hydraulickou kapalinu. Vyhněte se slitinám mědi 2xx.x pro tlakotěsné aplikace a navrhněte díl s rovnoměrnou tloušťkou stěny, aby se zabránilo smršťování poréznosti bez ohledu na slitinu.
Proč se B390 používá pro kompresory a válce motoru?
B390 obsahuje 16–18 % křemíku a 4–5 % mědi. Vysoký obsah křemíku tvoří tvrdé částice primárního křemíku, které poskytují výjimečnou odolnost proti kluznému opotřebení, což je zásadní u vrtání válců a válců kompresorů. Kompromisy jsou nižší tažnost, obtížnější obrábění a horší tlaková těsnost, takže se volí pouze tehdy, když je dominantním způsobem porušení opotřebení.
Praktické doporučení na závěr
Položte rozhodnutí o slitině na stůl předtím, než bude kostka vyříznuta. Zeptejte se svého dodavatele odlitků, jaké slitiny pravidelně používají na svém zařízení – slévárna, která vyrábí díly A380 každý den, je bude nabízet s krátkými časy cyklů a předvídatelnou mírou zmetkovitosti, zatímco poprvé tlakově odlitý díl A356 nese riziko vývoje, které nakonec zaplatí kupující. Na druhou stranu, pokud váš díl získá certifikaci z hlediska únavy nebo těsnosti, přechod z preferované slitiny vašeho dodavatele k těsnějšímu přizpůsobení pro danou aplikaci by mohl snížit selhání pole natolik, aby ospravedlnil vyšší cenu kusu. Ověřte chemické složení prostřednictvím certifikovaného protokolu o zkoušce materiálu, obrobte zkušební dávku ve výrobních podmínkách a zkontrolujte, zda mechanické vlastnosti ze skutečné geometrie součásti splňují požadavky výkresu. Tato sekvence bude vždy levnější než zjištění nesouladu slitiny během zákaznického auditu.