 JAZYK


Domov / Zprávy / Zprávy průmyslu / CNC obrábění hliníku: Tolerance, slitiny, náklady a průvodce výběrem dodavatele
CNC obrábění hliníku je nejspolehlivější výrobní metodou pro dosažení těsných tolerancí, vynikající povrchové úpravy a opakovatelné kvality dílů na hliníkových součástech. Hliník řeže zhruba dvakrát až třikrát rychleji než ocel, vyžaduje menší výkon vřetena a vyrábí díly, které váží asi 35 procent ekvivalentních ocelových dílů. U prototypů, středních sérií a velkoobjemové výroby poskytuje CNC obrábění hliníku nejsilnější kombinaci rychlosti, rozměrové přesnosti a nákladové efektivity. Pokud potřebujete hliníkové díly s přesností /-0,01 mm nebo povrchovou úpravu Ra 0,8 um, CNC obrábění je praktickou cestou, jak toho dosáhnout.
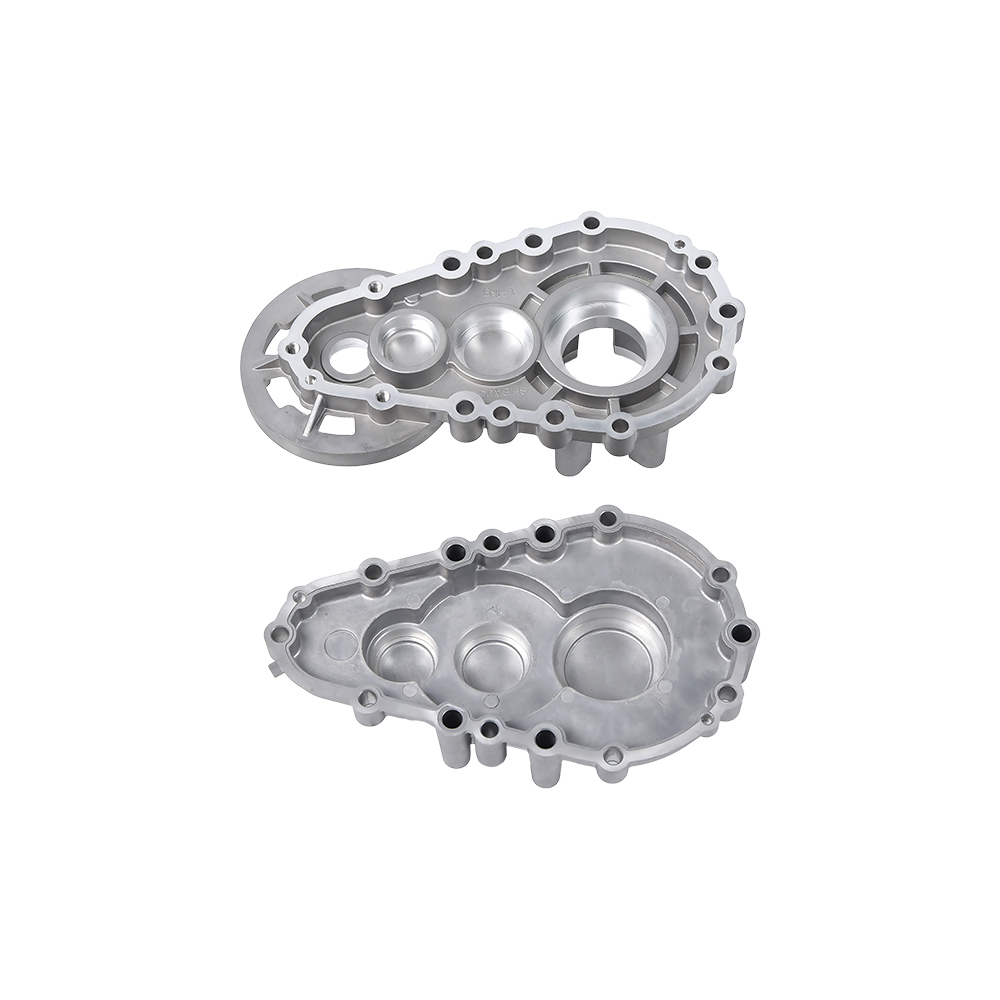
Mnoho výrobců nyní kombinuje tlakové lití hliníku s CNC dokončovacím obráběním, aby ušetřilo čas a peníze. Krok odlévání rychle vytváří téměř čistý tvar, zatímco obrábění dokončuje kritické rozměry, otvory pro šrouby, těsnicí plochy a přesně kontrolované obrysy. V Ningbo Beilun Youyuan Machinery Manufacturing zajišťuje obě operace stejná továrna, což zkracuje dodací lhůty a poskytuje zákazníkům jednoho odpovědného partnera od surovin až po hotové komponenty.
Proč je hliník výchozí volbou pro CNC obráběné díly
Hliník je nejčastěji obráběný neželezný kov a důvody jsou snadno pochopitelné. Hustota hliníku je 2,70 g/cm3, přibližně jedna třetina hustoty oceli 7,85 g/cm3 , který přímo snižuje hmotnost dílů bez kompromisů v pevnosti ve většině strojírenských aplikací. Vzhledem k tomu, že automobilový a letecký průmysl tlačí na úspory hmotnosti, tato jediná vlastnost pohání masivní poptávku po CNC obráběném hliníku.
Hliník také udržuje přirozeně se tvořící vrstvu oxidu (Al2O3), která chrání kov před atmosférickou korozí. Ve většině průmyslových prostředí CNC obráběné hliníkové díly nevyžadují pouze nátěr nebo pokovení pro ochranu proti korozi. Eloxování se stále doporučuje, když je potřeba kosmetický vzhled, barevné kódování nebo odolnost proti opotřebení.
Obrobitelnost hliníku je další rozhodující výhodou. 6061-T6, nejběžnější třída pro obrábění, má hodnocení obrobitelnosti téměř 90 procent ve srovnání s automatovou mosazí, která je tradičním měřítkem. To znamená, že hliník lze frézovat a soustružit vysokou řeznou rychlostí s mírným zatížením vřetena, zkrácením doby cyklu a snížením nákladů na díl, i když je cena suroviny za kilogram vyšší než cena oceli.
- Tepelná vodivost: 6061-T6 vede teplo při 167 W/mK, což je zhruba šestkrát více než u nerezové oceli 304, díky čemuž je ideální pro chladiče, kryty motorů a součásti tepelného managementu.
- Elektrická vodivost: Hliník je asi z 61 procent vodivý jako měď, ale má méně než poloviční hmotnost, takže se často volí pro proudově přenosné konzoly a části krytu.
- Recyklovatelnost: Hliník lze recyklovat donekonečna bez ztráty jeho mechanických vlastností a přetavení spotřebuje jen asi 5 procent energie potřebné k výrobě primárního hliníku.
Běžné hliníkové slitiny pro CNC obrábění: Vlastnosti a výběr
Ne všechny hliníkové slitiny se vyrábějí stejným způsobem. Slitina, kterou si vyberete, určuje pevnost, odolnost proti korozi, snadné řezání a cenu konečného dílu. Níže uvedená tabulka shrnuje nejčastěji specifikované třídy pro CNC obráběné hliníkové komponenty.
| Slitina | Pevnost v tahu (MPa) | Obrobitelnost | Odolnost proti korozi | Typické aplikace |
|---|---|---|---|---|
| 6061-T6 | 310 | Vynikající (90 %) | Dobře | Konstrukční rámy, automobilové díly, hydraulické komponenty |
| 7075-T6 | 572 | Vynikající (90 %) | Spravedlivý | Letecké držáky, vysoce namáhané komponenty |
| 2024-T4 | 450 | Dobře | Spravedlivý | Konstrukce letadel, díly odolné proti únavě |
| 5052-H32 | 228 | Spravedlivý (70%) | Výborně | Palivové nádrže, lodní díly, plechové kryty |
| 6063-T5 | 215 | Dobře | Výborně | Extrudované profily, skříně, ozdobné díly |
Pro většinu CNC obráběných aplikací, 6061-T6 je nejlepší výchozí bod protože vyvažuje pevnost, obrobitelnost, odolnost proti korozi a cenu. Když je díl vysoce namáhán a hmotnost je kritická, poskytuje 7075-T6 asi o 85 procent vyšší pevnost v tahu, ale stojí zhruba o 30 procent více a má sníženou odolnost proti korozi. Pro díly vystavené mořskému nebo chemickému prostředí je 5052 silnější korozivní, ale má nižší pevnost a vyžaduje mírně pomalejší řezné parametry.
Pokud je zamýšleným výrobním postupem tlakové lití spíše než obrábění z plné tyče, volba slitiny se změní. Tlakově lité díly běžně používají slitiny hliníku a křemíku A380 nebo A383, které mají vynikající slévatelnost, ale nižší tažnost ve srovnání s 6061-T6. Odlévání hliníku vytváří téměř čistý tvar a CNC obrábění pak definuje kritické rozměry, které samotný odlitek nemůže ekonomicky udržet.
CNC obráběcí procesy používané pro hliníkové díly
Pro hliníkové komponenty je nejběžnějších pět metod CNC obrábění. Každý vytváří jinou geometrii, tolerance a povrchové charakteristiky.
3osé CNC frézování
3-osé frézování je tahoun pro hliníkové díly, přičemž řezný nástroj se pohybuje podél os X, Y a Z. Zvládá ploché desky, čtvercové bloky, kapsy a většinu geometrií držáků. U dílů, kde je z jedné strany odebíráno více než 90 procent materiálu, je 3osé obrábění téměř vždy nejlevnější variantou.
5osé CNC frézování
5osé frézování naklání stůl nebo hlavu tak, aby se k dílu přibližovalo z libovolného směru. To snižuje počet nastavení pro složité tvary, zlepšuje kvalitu povrchu a umožňuje podříznutí a vnitřní kanály. U turbínových lopatek, oběžných kol a komplexních rozdělovacích bloků je preferovanou cestou 5osé obrábění hliníku, i když je rychlost stroje vyšší.
CNC soustružení
Soustružením vznikají kulaté díly, jako jsou hřídele, pouzdra a součásti pístů. Hliník se velmi dobře otáčí a vysokorychlostním soustružením lze dosáhnout vynikajících rozměrových tolerancí s velmi jemnou povrchovou úpravou. CNC soustruhy s živými nástroji mohou také provádět operace frézování a vrtání v jednom upnutí.
Vrtání a závitování
Vrtání a závitování are the most common secondary operations on aluminum. Because aluminum forms long, stringy chips, correct drill geometry and chip evacuation are critical. Spiral-flute taps are standard for internal threads in aluminum; thread forming taps are used for some applications where chip removal is not desired. Tapping depth, hole depth, and speed control are the main factors that affect thread quality.
Švýcarské CNC obrábění
Soustruhy švýcarského typu se používají pro díly s malým průměrem s úzkými tolerancemi, typicky pod 32 mm. Nabízejí vynikající soustřednost a mohou vytvářet složité profily v jediném průchodu, což je cenné pro kolíky, fitinky a pouzdra malých snímačů.
Tlakové lití plus CNC dokončovací obrábění
Hybridní cestou, která se stále častěji používá v sériové výrobě, je tlakové lití hrubé formy a následné CNC obrábění pouze kritických ploch. Krok tlakového lití stojí mnohem méně na díl než odstranění veškerého materiálu z plné tyče a krok obrábění přidává přesnost, kterou samotné lití nemůže udržet. Tento přístup preferují výrobci, kteří vyrábějí automobilové, hydraulické a elektrické komponenty v množství 1 000 nebo více ročně.
Klíčové aspekty obrábění při řezání hliníku
CNC obrábění hliníku je shovívavější než obrábění oceli, ale ve výrobě stále vznikají specifické problémy. Pochopení tvorby třísky, opotřebení nástroje, tepelné roztažnosti a použití chladicí kapaliny pomáhá vyhnout se zmetkům dílů a zbytečným prodlevám.
- Tvorba a evakuace třísek: Čistý hliník vytváří dlouhou, vláknitou třísku, která se může obalit kolem vřetena a zničit povrch. Frézy s vysokým střihem, vysoké otáčky vřetena a hluboký radiální záběr lámou třísky na malé části. Řezání za sucha nebo používání mlhové chladicí kapaliny také pomáhá předcházet třískovému svařování.
- Výběr nástroje: Karbidové stopkové frézy s leštěnými drážkami jsou standardní pro běžné hliníkové práce. Pro velkoobjemovou výrobu nástroje z polykrystalického diamantu (PCD) vydrží podstatně déle a mohou si udržet užší rozměry. Vychýlení nástroje je obvykle hlavním omezením, proto jsou preferovány krátké, tuhé držáky nástrojů.
- Tepelná roztažnost: Hliník expanduje rychlostí 23 um na metr na stupeň C, což je přibližně dvojnásobek oproti oceli. Přesné díly opracované při pokojové teplotě se mohou v nekontrolované dílně vychýlit z tolerance. Pro toleranci pod /-0,01 mm se doporučuje obráběcí prostředí s řízenou teplotou.
- Strategie chladicí kapaliny: Záplavové chladivo je nejběžnější metodou pro hliník; odvádí teplo a proplachuje třísky. Mazání minimálním množstvím (MQL) je suchá alternativa, která využívá jemnou mlhu a je oblíbená při vysokorychlostním obrábění. Volba ovlivňuje dobu cyklu, čistotu součásti a životnost nástroje.
- Tvorba otřepů: Poslední tříska řezaná na hraně součásti často zanechává otřepy. Leštící zkosení, frézy s vysokým posuvem a vyhrazená stanice pro odstraňování otřepů, to vše pomáhá vytvářet čisté hrany bez přidávání pomalé ruční práce.
Z praktického hlediska většina problémů při obrábění hliníku souvisí s rychlostí posuvu a mezerami mezi nástroji. Například 6mm stopková fréza v 6061-T6 běžící rychlostí 12 000 ot./min s posuvem 0,05 mm na zub bude třísky efektivně odklízet, zatímco stejný nástroj při 4000 ot./min s 0,02 mm na zub často ukládá třísky do drážek a vytváří špatnou povrchovou úpravu. Dílna, která ladí řezné parametry pro každou slitinu a typ nástroje, dodává konzistentnější díly.
Tolerance CNC obrábění hliníku a povrchové úpravy
CNC obrábění hliníku může mít tolerance od /-0,10 mm pro standardní komerční díly až po /-0,005 mm pro přesně soustružené nebo broušené součásti. Dosažitelná tolerance závisí na provozu, velikosti dílu a tuhosti celého obráběcího systému, nejen na CNC kontroleru.
| Provoz | Standardní tolerance | Tolerance přesnosti | Drsnost povrchu (Ra) |
|---|---|---|---|
| 3osé frézování | /-0,05 mm | /-0,015 mm | 1,6 um |
| 5osé frézování | /-0,025 mm | /-0,008 mm | 0,8 um |
| CNC soustružení | /-0,025 mm | /-0,005 mm | 0,4 um |
| Broušení | /-0,005 mm | /-0,002 mm | 0,2 um |
| Obrábění tlakového lití | /-0,10 mm | /-0,01 mm | 1,6 um |
Mezi běžné možnosti následného zpracování opracovaného hliníku patří eloxování typu II (typicky 20-25 um povlak) pro ochranu proti korozi a vzhled, tvrdé eloxování (typ III) pro odolnost proti opotřebení, práškové lakování pro trvanlivou barvu a bezproudové niklování pro aplikace, kde záleží na vodivosti nebo pájitelnosti. Povrchová úprava přímo ovlivňuje tyto volby po zpracování: hladký povrch Ra 0,8 um poskytuje stejnoměrnou eloxovanou vrstvu, zatímco hrubý frézovaný povrch může vytvářet nerovnoměrnou tloušťku povlaku.
Pro těsnicí povrchy je doporučená povrchová úprava typicky Ra 0,8 um až 1,6 um. Kontaktní plochy těsnění, které jsou příliš drsné, nemohou pod tlakem správně těsnit, zatímco příliš hladké povrchy mohou někdy snížit tření potřebné k tomu, aby některé materiály těsnění zůstaly na svém místě.
Jak tlakové lití a CNC obrábění spolupracují u hliníkových dílů
Když je objem velký a geometrie součásti složitá, obrábění všeho z masivní hliníkové tyče se stává ekonomicky neatraktivní. Jednodušší přístup je začít s tlakově litým polotovarem, který se již blíží konečnému tvaru, a poté obrábět pouze funkční plochy. Tento hybridní proces může snížit plýtvání materiálem o 60–70 procent a zkrátit dobu obrábění o 40–50 procent ve srovnání s obráběním z plného bloku.
Kompromisem jsou počáteční náklady na nástroje. Hliníková forma pro tlakové lití stojí mezi 5 000 USD a 50 000 USD v závislosti na počtu dutin a složitosti. U ročních objemů nad přibližně 1000 kusů se náklady na lisovací nástroje obvykle vrátí nižší cenou za jednotku. Pro menší objemy zůstává lepší volbou obrábění z tyče.
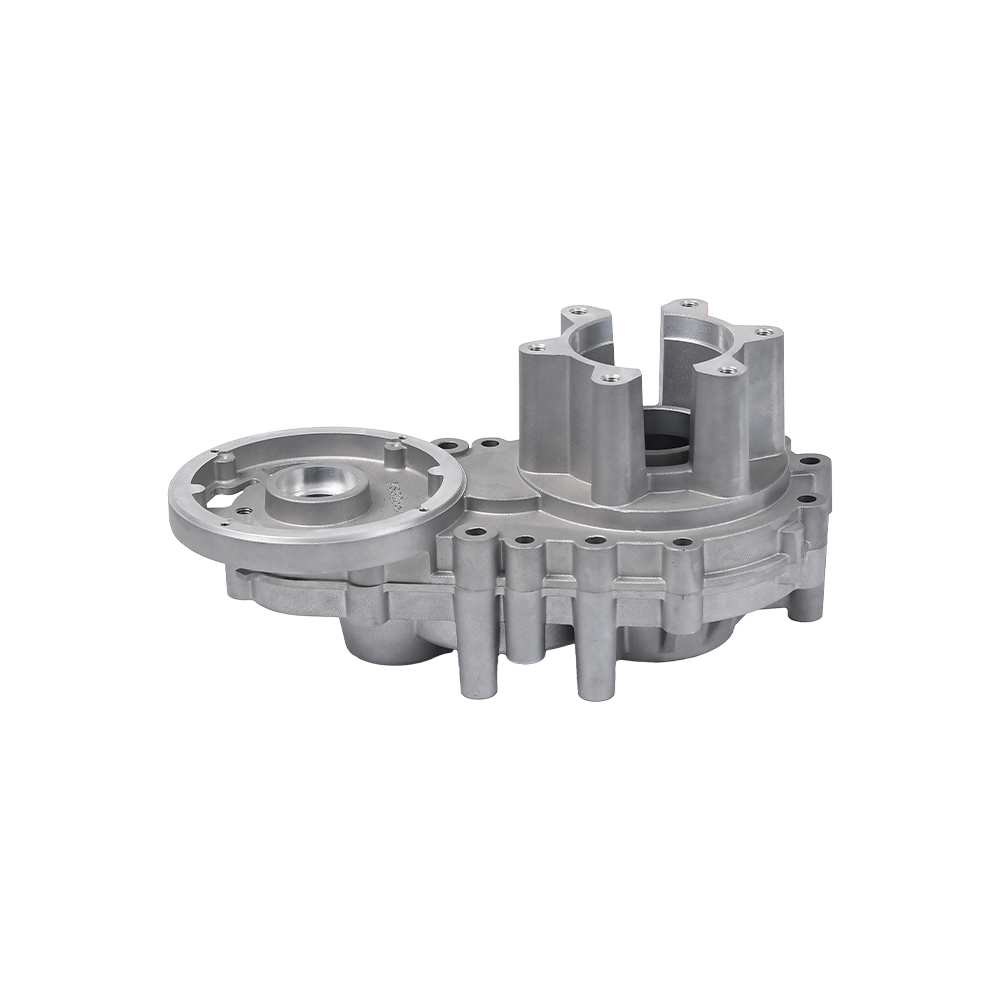
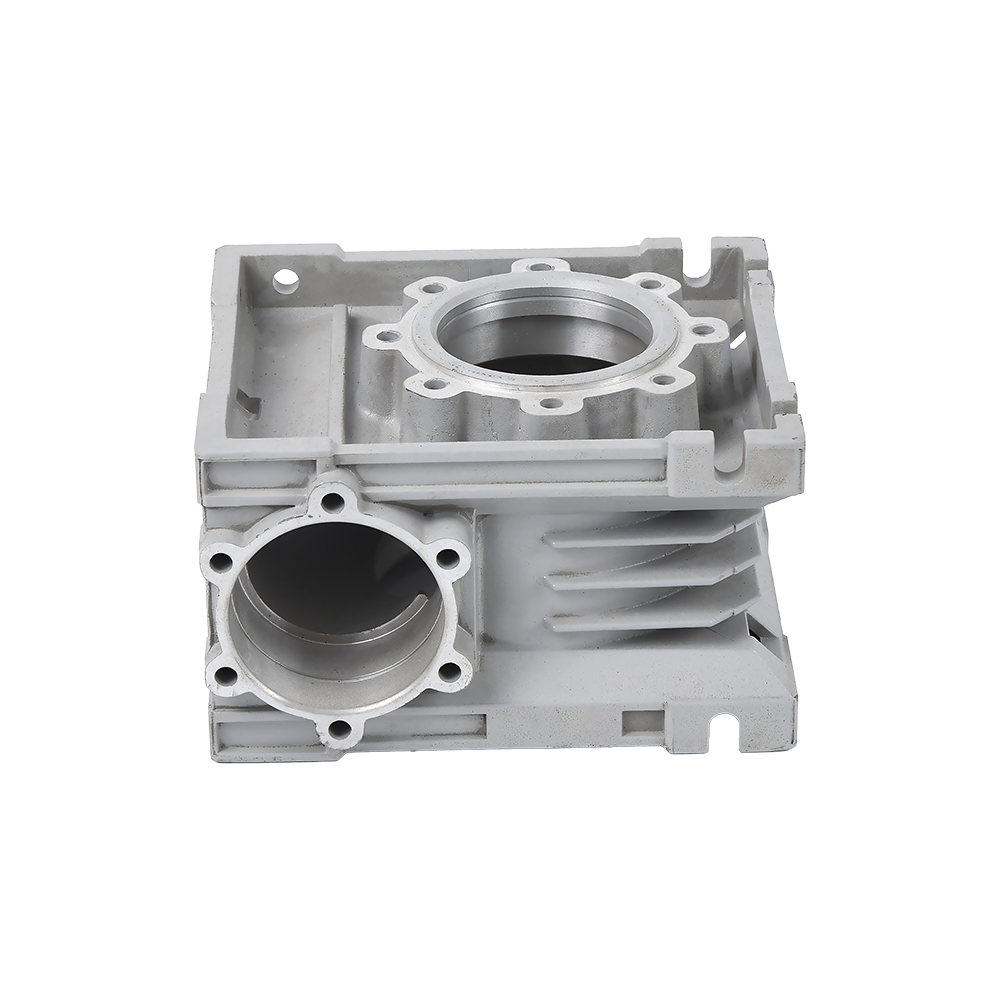
 Těleso převodovky z hliníkového tlakového odlitku pro přesazovač rýže Toto tělo převodovky je vyrobeno z hliníkového tlakového odlitku, vhodné pro zemědělské stroje, jako jsou přesazovače rýže. Tento proces zajišťuje přesné rozměry a trvanlivost, což z něj činí spolehlivou součást pro přenosové systémy. Zobrazit produkt →
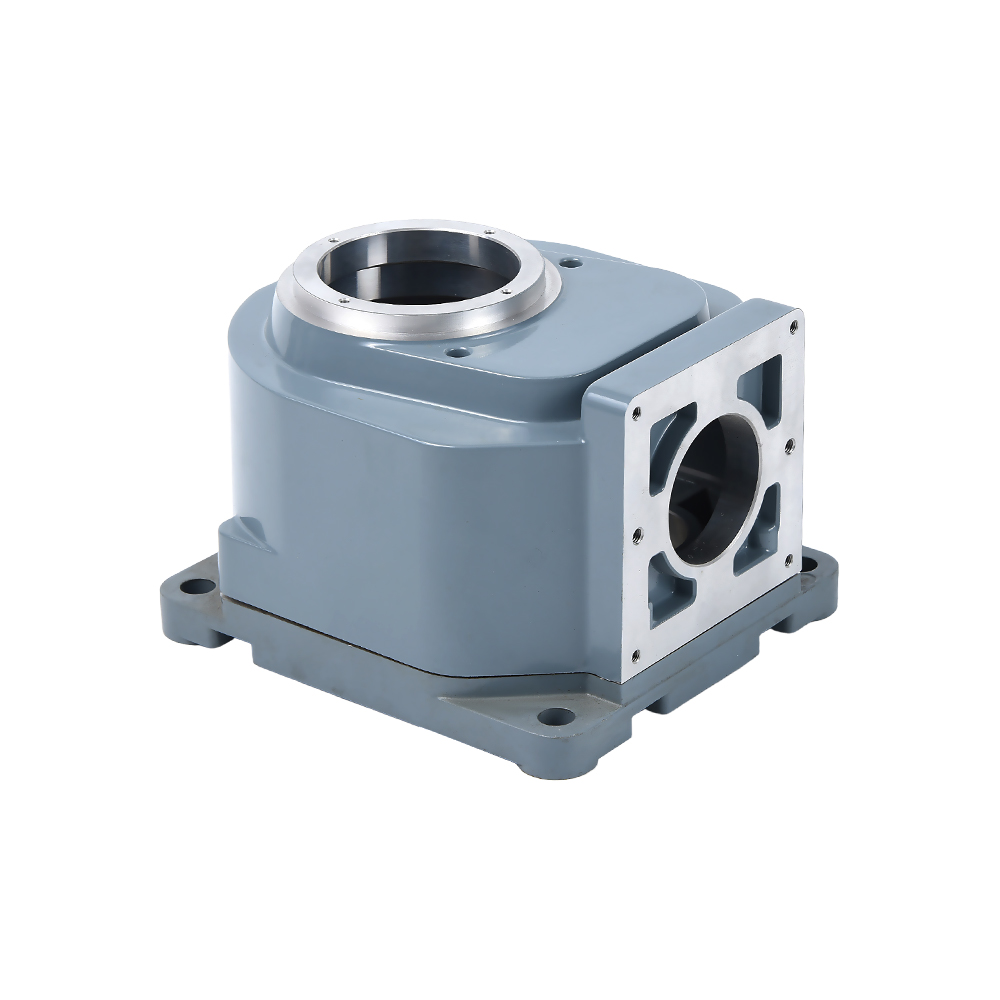
V Ningbo Beilun Youyuan Machinery Manufacturing tato společnost kombinuje nástroje, tlakové lití a CNC obrábění pod jednou střechou. Výsledkem je nepřetržitý výrobní řetězec: lisovna vyrábí téměř čistý tvar a strojní dílna jej dokončuje v toleranci tažení. Zákazník obdrží hotový díl, nikoli odlitek, který vyžaduje samostatnou koordinaci dodavatele. Takové uspořádání je důležité pro skříně převodovek a převodové skříně, kde vícenásobná čela šroubů, vrtání a těsnicí plochy musí splňovat přísné specifikace.
Kromě standardní strojírny tato praxe také zlepšuje konzistenci komponent. Dodavatelé odlitků, kteří obrábějí vlastní díly, mohou třídit šrot, upravovat parametry odlévání a kompenzovat malé rozměrové posuny, než se dostanou do CNC programu. Tím je celý výrobní proces stabilnější a snižuje se počet vyřazených finálních dílů.
U projektů, které již používají casting, výhody tlakového lití hliníku zahrnují vysokou produktivitu a vynikající detaily povrchu. Když se navrch přidá CNC dokončovací obrábění, díl získá jak ekonomické výhody odlévání, tak přesnost obrábění.
Aplikace CNC obráběných hliníkových dílů
CNC obráběné hliníkové komponenty se objevují téměř ve všech průmyslových odvětvích. Mezi nejčastější kategorie patří:
Automobily a nová energetická vozidla
Držáky motoru, skříně převodovky, desky chladiče, držáky snímačů, skříně baterií a konstrukční díly motoru jsou standardní. Vysoký poměr pevnosti a hmotnosti hliníku přímo zlepšuje dojezd vozidla snížením celkové hmotnosti. Každých 100 kg snížení hmotnosti elektromobilu může přidat přibližně 10-15 km dojezdu , díky čemuž je hliník jasnou volbou pro programy hromadného snižování. Například výrobci elektrických vozidel nahradili ocelové ložiskové konzoly hliníkovými tlakovými odlitky, které jsou následně CNC obráběny tak, aby dodržely tolerance ložisek /-0,02 mm.
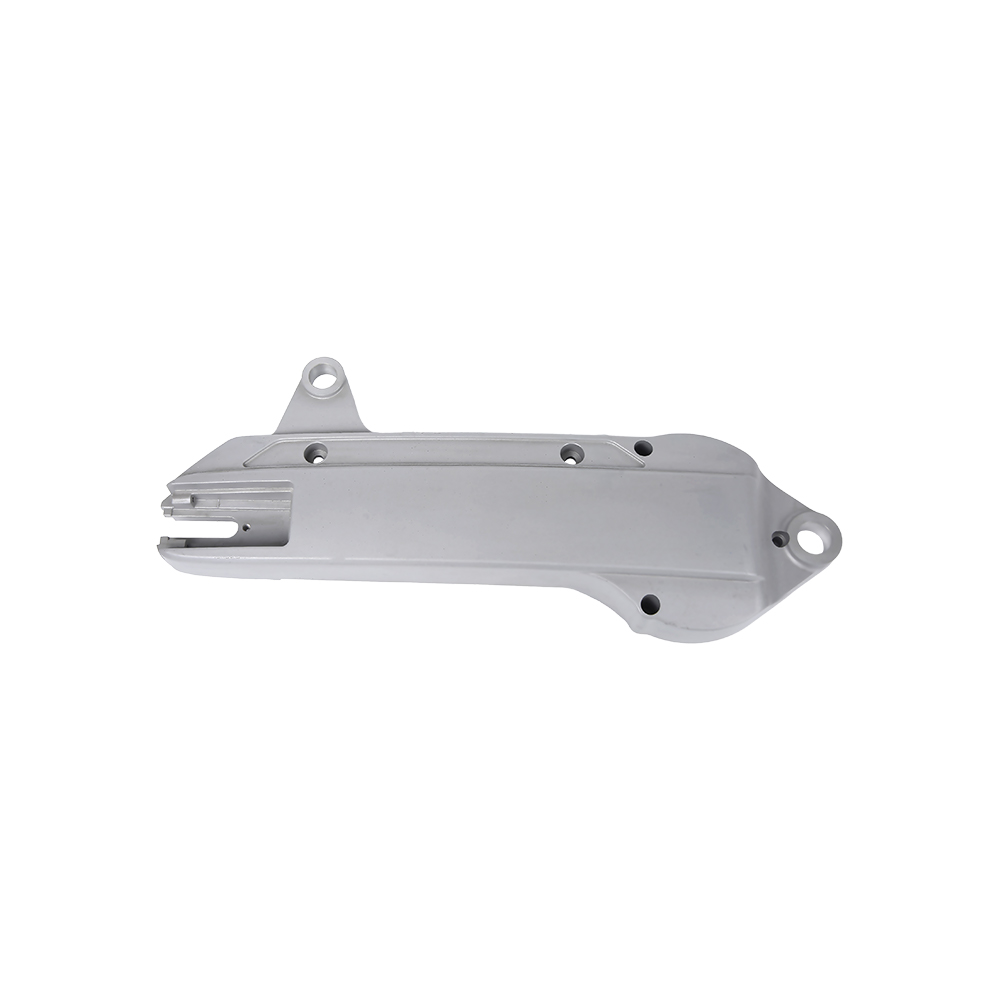
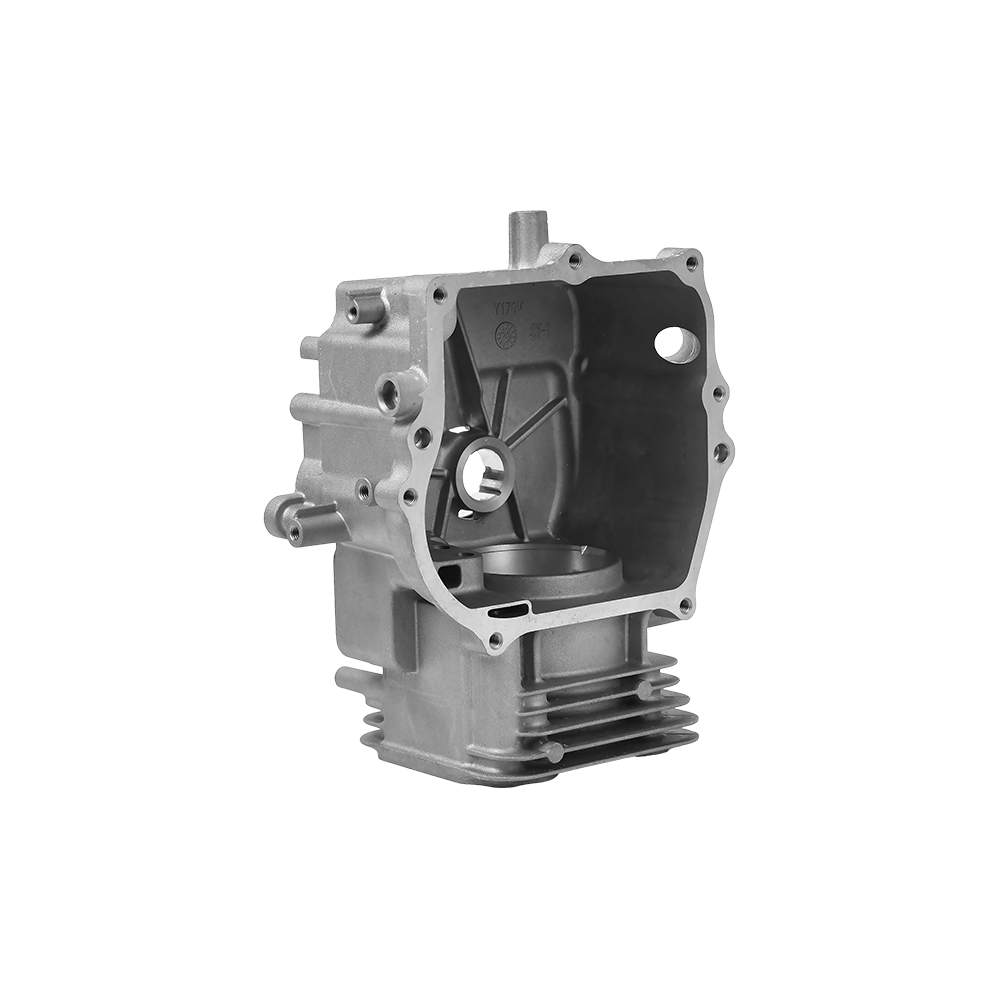
 Kliková skříň motocyklu vyrobená z hliníkového tlakového odlitku Tato kliková skříň motocyklu je vyrobena tlakovým litím hliníku, což zajišťuje pevnost a nízkou hmotnost. Je nezbytný pro montáž motoru, vyžaduje následné CNC obrábění pro přesné otvory a závity. Zobrazit produkt →
Elektrické nářadí a malé motory
Klikové skříně motocyklů, převodové skříně a kryty motoru jsou často odlévány a následně obráběny. Tyto díly potřebují otvory se závitem, otvory pro ložiska a těsnicí plochy, které se všechny nejekonomičtěji vyrábějí obráběním po odlití. Stejná logika platí pro mikropřevodovky a komponenty sázecích strojů.
Hydraulika a pneumatika
Hydraulické ventily, ventilové bloky, tělesa regulátorů a pneumatické armatury se spoléhají na hliník pro nízkou hmotnost a odolnost proti korozi. CNC obrábění vytváří vnitřní otvory a závitové porty, které řídí průtok kapaliny. Mnohá tělesa ventilů jsou po opracování tlakově testována, aby se potvrdilo, že splňují specifikovanou tlakovou třídu.
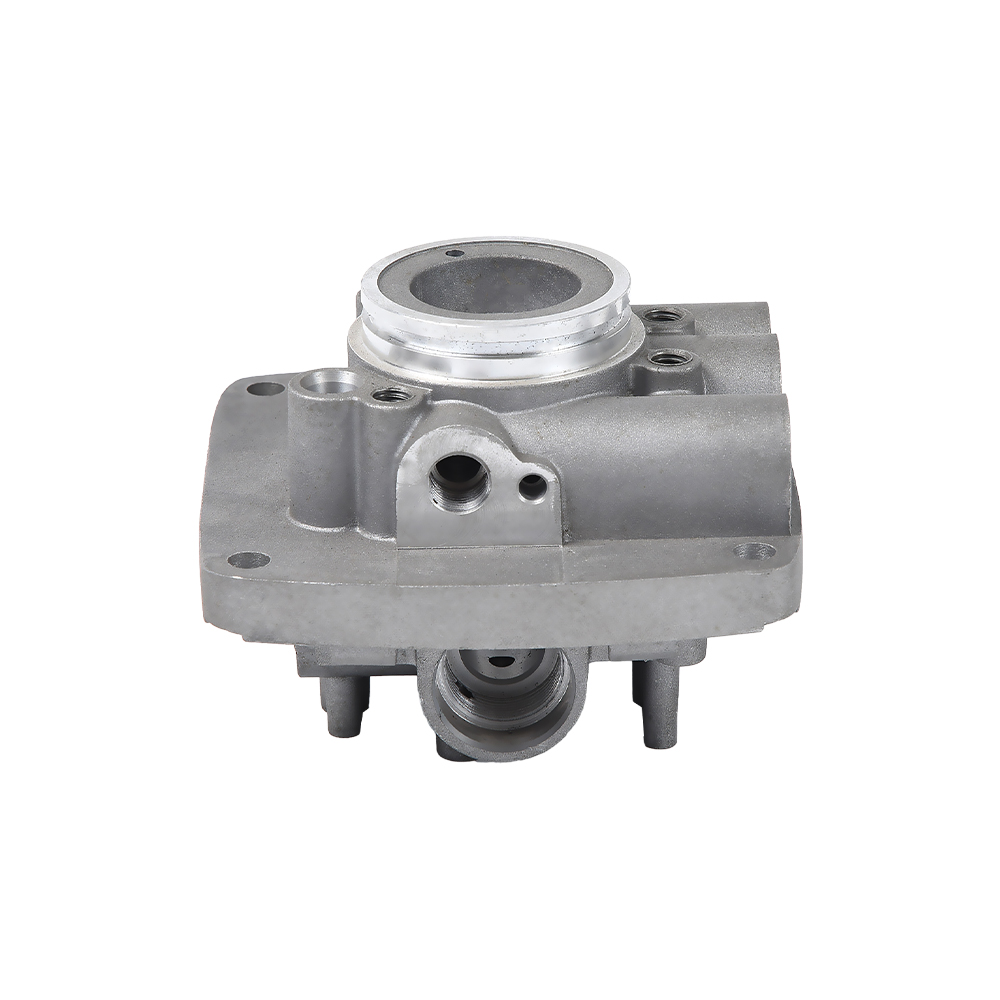
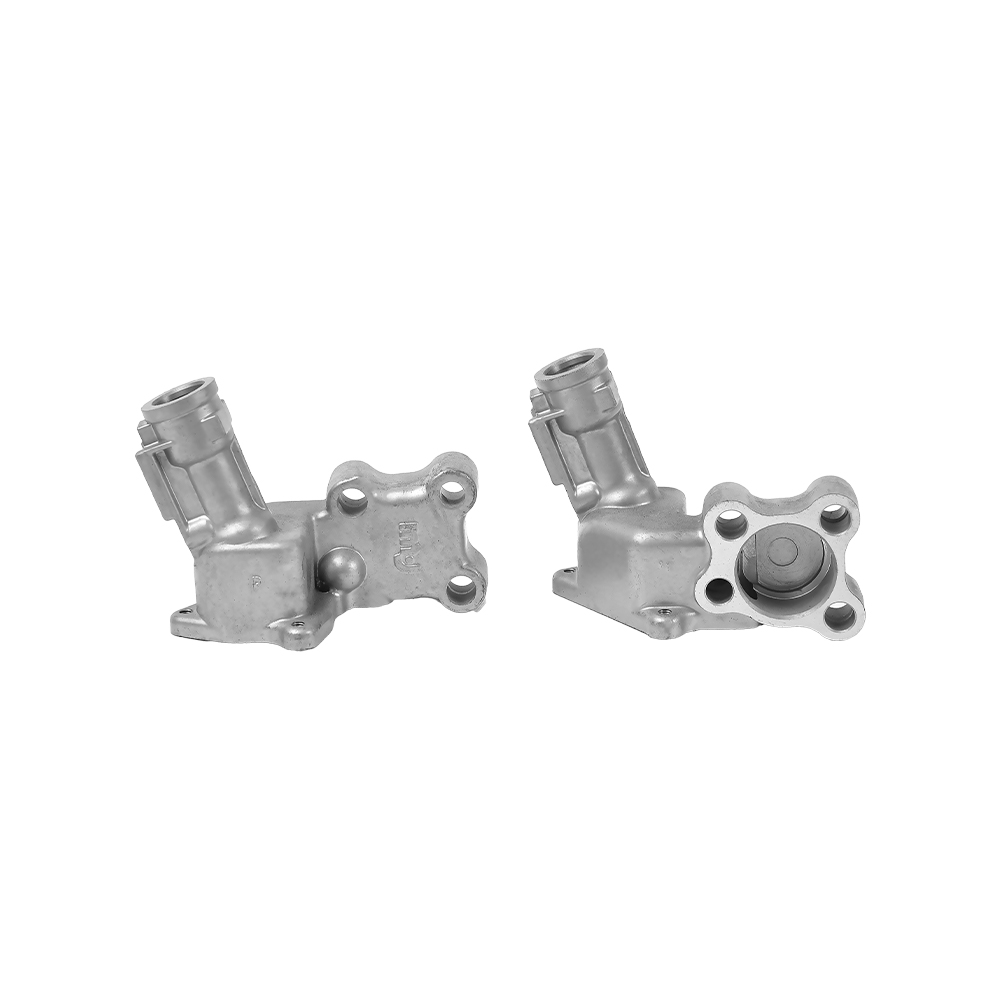
 Hydraulický ventil pro tlakové lití hliníku pro řízení kapaliny Tento hydraulický ventil je vyroben z hliníkového tlakového odlitku, nabízí odolnost proti korozi a lehkou konstrukci. Používá se v systémech řízení kapalin s vnitřními průchody obrobenými podle přesných specifikací. Zobrazit produkt →
Elektronika a tepelný management
Chladiče, kryty LED a elektronické skříně jsou často obráběny na CNC nebo odlévány z hliníku. Protože hliník účinně odvádí teplo, používají se tyto díly v napájecích zdrojích, měničích a ovladačích motorů. Nízká magnetická permeabilita hliníku jej předurčuje také pro pouzdra senzorů, kde materiál nesmí rušit magnetická pole.
Zemědělské stroje
Části přehazovačů rýže, skříně klikové skříně a převodovky se běžně odlévají a obrábějí. Tyto díly vyžadují spolehlivé těsnění, upevnění šrouby a rozměrovou zaměnitelnost. CNC obrábění vytváří konzistentní lícování a hladké povrchy, které snižují opotřebení a netěsnosti na poli.
Součásti lékařského zařízení
Hliníková pouzdra a držáky nástrojů se používají v přenosných lékařských zařízeních, kde záleží na hmotnosti a odolnosti proti korozi. CNC obrábění dodává zařízení hladký povrch a přesné rozměry, eloxování zase čistý povrch, který vydrží opakované čištění.
Jak si vybrat dodavatele CNC obrábění hliníku
Výběr správného dodavatele pro CNC obráběný hliník vyžaduje více než jen porovnávání cenových nabídek. Následující faktory důsledně určují, zda projekt uspěje nebo trpí zpožděním a problémy s kvalitou.
- Zeptejte se na obráběcí obálku a kapacitu vřetena: Některé obchody mají maximální zdvih 600 mm na X, zatímco jiné mají 1 000 mm nebo více. Před zadáním objednávky si zjistěte, zda se vaše největší část vejde.
- Vyžádejte si údaje o toleranci a povrchové úpravě: Kompetentní dodavatel by vám měl říci, jaké tolerance dodržuje ve výrobě, nikoli pouze to, co je možné. U hliníkových dílů hledejte /-0,01 mm na kritických otvorech a Ra 0,8 um na těsnicích plochách.
- Zkontrolujte seznam strojů: CNC stroje, frézovací centra, soustružnická centra a drátové řezací stroje tvoří schopnosti dílny. Pokud má dílna také tlakové lití, může vyrábět téměř čisté tvary pro velkoobjemovou práci. Ningbo Beilun Youyuan Machinery uvádí ve svém výrobním systému množství tlakového lití a CNC obrábění.
- Hledejte integrované nástroje a odlévání: Dodavatel, který dokáže vyrobit nástroje, odlít součást a obrábět, je silným partnerem pro sériovou výrobu. To snižuje režii koordinace a usnadňuje kontrolu kvality.
- Vyhodnoťte nastavení kontroly: Standardní nástroje zahrnují posuvná měřítka, mikrometry, výškoměry a vybavení souřadnicových měřicích strojů. Dodavatel by měl být schopen poskytnout zprávu o rozměrech s prvním článkem.
- Otestujte se vzorovou objednávkou: Před požadavkem na výrobní množství vždy spusťte malou dávku nebo prototyp. Tím se ověřuje proces obrábění, balení a doba odezvy před investováním velkého kapitálu.
Pro kupující odebírající hliníkové díly v Číně je umístění továrny důležité. Dodavatel by měl prokázat výsledky v konkrétní rodině dílů: automobilový, hydraulický, zemědělský nebo elektrický. Příklad zavedené společnosti pro tlakové lití a obrábění v Ningbo s více než desetiletými zkušenostmi s výrobou ukazuje hodnotu sladění sortimentu dodavatele a zákaznické aplikace.
Ovladače nákladů v CNC obrábění hliníku
Pochopení toho, kam peníze jdou, pomáhá kupujícím vyjednat správnou cenu a vyhnout se přeplácení za irelevantní požadavky.
| Cost Driver | Dopad na náklady na součást | Jak to snížit |
|---|---|---|
| Stupeň materiálu | 7075-T6 stojí asi o 30-40 procent více než 6061-T6 | Pokud konstrukce nevyžaduje specifickou pevnost, použijte 6061-T6 |
| Nástroje pro tlakové lití | 5 000–50 000 USD za sadu matric | Odlévání používejte pouze tehdy, když objem ospravedlňuje náklady na nástroje |
| Doba obrábění | Obvykle největší jednotlivá nákladová položka | Minimalizujte počet nastavení a drah frézy; design pro 3-osé, kde je to možné |
| Povrchová úprava | Přidání od 0,5 do 3 USD za díl v závislosti na typu | Eloxování nebo pokovování zahrňte pouze tehdy, pokud to funkce nebo vzhled vyžaduje |
| Inspekce | Úplná kontrola CMM zvyšuje čas a náklady | Kontrolujte pouze kritické rozměry v plném rozsahu, pro ostatní použijte statistické vzorkování |
| množství | Pevné náklady na nastavení a nástroje se rozloží na více dílů | Zvyšte množství objednávky tam, kde to poptávka dovolí; malé objednávky mají vysoké fixní náklady |
Abychom uvedli praktický příklad, jednoduchý hliníkový držák o hmotnosti 0,2 kg může stát 2–4 USD na obrobení z 6061-T6 v maloobjemové objednávce 50 kusů. Stejný držák, když je vyroben jako tlakový odlitek a poté CNC dokončen v množství 10 000 kusů, může klesnout na 0,8-1,5 USD za díl, a to i po kroku obrábění.
FAQ: Často kladené otázky o CNC obrábění hliníku
Jaká je typická tolerance pro CNC obrábění hliníku?
Standardní CNC obrábění hliníku má tolerance /-0,10 mm pro většinu komerčních dílů. Těsnější tolerance /-0,01 mm jsou dosažitelné pečlivým nastavením a kontrolou teploty. Přesné broušení může dosáhnout /-0,002 mm, ale zvyšuje náklady na součást.
Může CNC obrábění hliníku dosáhnout zrcadlového povrchu?
Ano, zrcadlový povrch vyžaduje kombinaci vysokorychlostního obrábění s jemnými leštěnými nástroji a často následného procesu, jako je leštění nebo diamantové soustružení. Standardní CNC frézování dává Ra 0,8-1,6 um, což je hladké, ale ne zrcadlové. U dekorativních povrchů se obvykle přidává eloxování nebo leštění.
Jak dlouho trvá CNC obrábění hliníku u typické součásti?
U jednoduchého držáku je dodací lhůta obvykle 3-5 pracovních dnů. U složitého dílu s 5osou prací a eloxováním počkejte 2-3 týdny. Pokud součást začíná jako tlakové lití a potřebuje nástrojové vybavení, celková doba realizace je často 4-6 týdnů včetně výroby nástroje a schválení prvního výrobku.
Jak si mohu vybrat mezi obráběním a tlakovým litím hliníkových dílů?
Rozhodnutí padne na objem a geometrii. Pro množství pod cca 500 kusů je obrábění z tyče ekonomičtější. Pro 1 000 kusů nebo více, se složitým tvarem blízkým síti, tlakové lití a CNC dokončovací obrábění šetří peníze. Rozdíl je především v nákladech na nástroje licí formy.
Mám specifikovat 6061-T6 nebo 7075-T6 pro CNC obráběný hliník?
Použijte 6061-T6 pro univerzální díly, strojní součásti a kryty. Zvolte 7075-T6, když je díl vysoce zatížen, jako je letecký držák nebo vysokopevnostní armatura, a když jsou dodatečné náklady odůvodněné. Pevnost v tahu 7075 je 572 MPa oproti 310 MPa pro 6061, ale cena a odolnost proti korozi jsou méně příznivé.
Lze CNC obráběný hliník svařovat?
Ano, hliník lze svařovat metodami TIG nebo MIG. Svařovací teplo však může změnit mechanické vlastnosti základního materiálu, zejména v tepelně ovlivněné zóně. Pokud je součást obrobena po svařování, je třeba pečlivě zvážit namáhání svaru a deformaci. Většina dodavatelů CNC obráběného hliníku se svařování vyhýbá, pokud návrh nemá jinou alternativu.
Jak poznám, že moje CNC obráběná hliníková část bude korodovat?
Hliník dobře odolává atmosférické korozi, ale při spojení s ocelí nebo mědí ve vlhkém prostředí může dojít ke galvanické korozi. Eloxování, utěsněné eloxování nebo práškové lakování poskytují dodatečnou ochranu. Pokud díl pracuje venku nebo v blízkosti oceánu, zadejte silnější anodický povlak.
Konečné s sebou na CNC obrábění hliníku
CNC obrábění hliníku je vyzrálý a spolehlivý výrobní proces. Nízká hustota hliníku, přirozená odolnost proti korozi a vynikající obrobitelnost z něj činí standardní materiál pro přesné součásti v automobilovém průmyslu, elektronice, hydraulice, zemědělských a lékařských zařízeních. Tolerance až do /-0,01 mm a povrchové úpravy Ra 0,8 um jsou zcela reálné a nejlepší dodavatel vám pomůže vybrat správnou kombinaci slitiny a procesu pro vaši aplikaci.
Pro vyšší objemy nabízí kombinace tlakového lití s CNC dokončovacím obráběním nejnižší celkové náklady bez ztráty rozměrové přesnosti. Klíčem je vybrat si výrobního partnera, který interně řídí jak odlévání, tak obrábění, což vám dává jeden bod odpovědnosti. Se správným dodavatelem se CNC obráběné hliníkové díly dostanou se správnou tolerancí, včas a za cenu, která odráží skutečné výrobní úsilí.